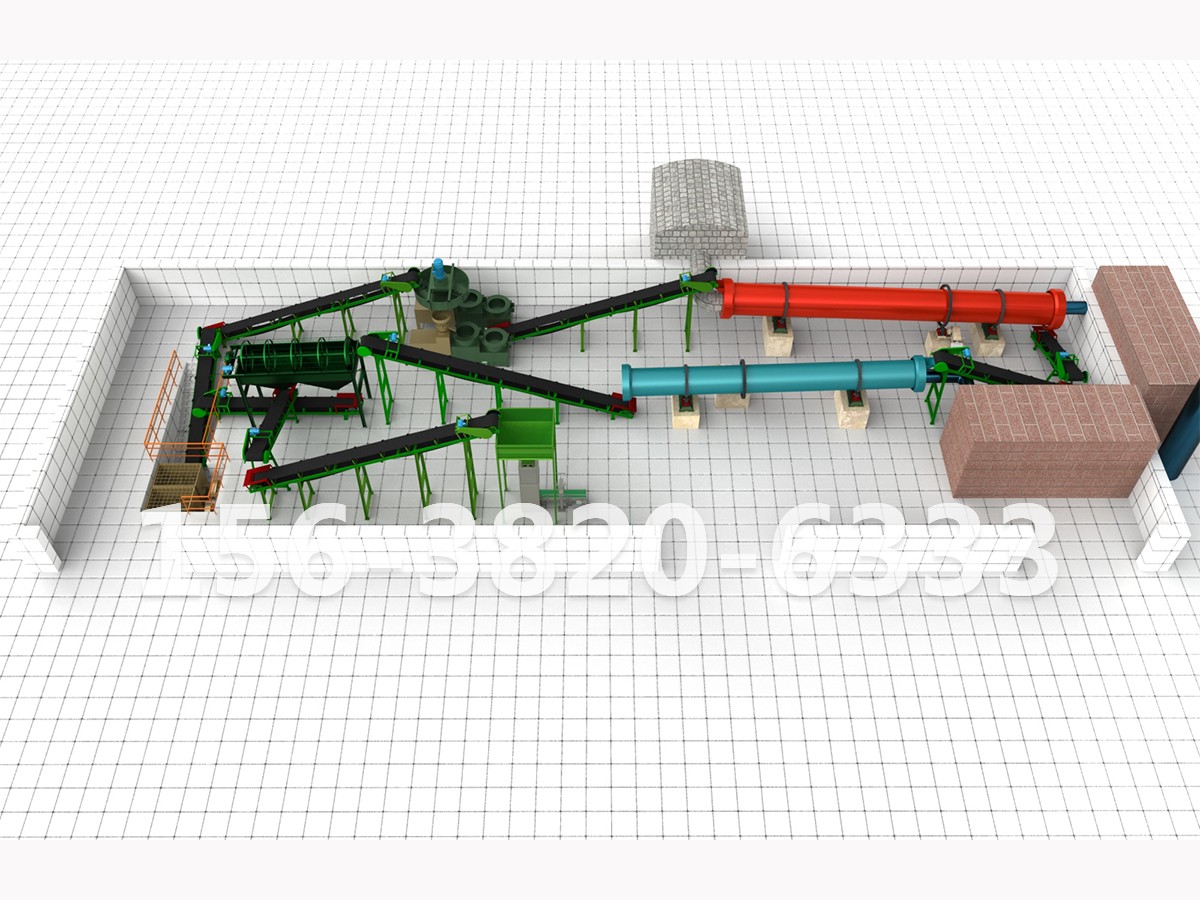
买猪粪有机肥设备,很容易踩的坑不是"设备贵不贵",而是"厂家给你的方案是不是按猪粪做的"。
猪粪是所有畜禽粪便里技术门槛很高的原料——含水率高、碳氮比极低、易板结发臭、还可能残留抗生素和重金属(铜、锌)。很多厂家拿鸡粪线的通用配置改改就报价,等投产才发现:含水率压不下来、发酵升温慢、臭气过不了环评、颗粒一捏就碎。
下面给出 5 个可量化的硬指标,按这个清单去核验厂家,基本能筛掉九成不合适的供应商。
一、先认清猪粪的"三宗罪"
在跟厂家谈之前,得先知道自己在对付什么。
其一是高含水。 新鲜猪粪含水率高达 75%~85%,流动性强、像稠粥,直接堆沤必然不透气、发臭。这意味着固液分离机是猪粪线的必配设备,不是选配——通过螺旋挤压式或斜筛式分离机,能把含水率从 80% 降到 50%~65%,后续烘干能耗可降低约 40%。不做固液分离直接发酵,发酵失败率极高;直接拿去烘干,能耗爆炸、成本翻倍。
第二是碳氮比极低。 猪粪碳氮比只有 10~15:1,而堆肥发酵的适宜碳氮比是 25~30:1。氮多碳少意味着发酵时氮极易变成刺鼻氨气跑掉,又臭又浪费。必须加秸秆粉、稻壳、锯末、蘑菇渣这类高碳辅料调碳氮比,一般参考配比是 4 份鲜猪粪搭配 1 份粉碎后的秸秆辅料。
第三是腐蚀性强。 猪粪酸性较强,对设备金属的腐蚀性明显高于鸡粪。这直接决定了材质选型——后面第二个指标会展开讲。
猪粪的核心特性与对应的必配设备如下:
特性 | 典型数值 | 必配设备 / 对策 | 省掉会怎样 |
|---|---|---|---|
含水率 | 75%~85% | 固液分离机(降至 50%~65%) | 发酵失败率高,烘干能耗翻倍 |
碳氮比 | 10~15:1(需调至 25~30:1) | 秸秆粉碎机 + 双轴搅拌机 | 升温慢、氨气臭、氮素流失 |
纤维含量 | 约 12%(偏低) | 普通半湿物料粉碎机即可 | 过度配置浪费 |
有机质 | 约 15% | 需补辅料提升成品有机质 | 成品难达 NY/T 525 标准 |
酸蚀性 | 较强(强于鸡粪) | 接触段选 304 不锈钢或加强防腐 | 设备寿命大幅缩短 |
纤维低 → 好造粒 | — | 圆盘造粒机成球率 >90% | 猪粪一般不需加粘结剂 |
二、硬指标①:看他是否真的懂猪粪工艺
这是前置的筛选条件。合格的厂家,一开口就应该问你含水率多少、碳氮比多少、日处理量多少,而不是直接甩一份通用报价单。
核验方法:给他报一组真实数据——比如"鲜猪粪含水率 80%,日产鲜粪 20 吨"。看他给出的方案里有没有这三样:
固液分离机排在很前面(而不是让你直接进发酵槽)
明确写了补碳辅料的种类和配比(秸秆、稻壳、锯末等)
给出了完整的调质—发酵—陈化参数,而不只是一张设备清单
如果厂家说"猪粪跟鸡粪差不多,设备通用",基本可以排除了。猪粪和鸡粪的关键差异很明显:鸡粪含水率约 40%~50%,猪粪 70%~80%;鸡粪基础线 8 万起,猪粪因为多一台固液分离机,基础线要 10 万起。
另外注意一个发酵细节:猪粪堆极易板结缺氧,整个发酵管理的灵魂是供氧和翻堆。合格厂家会强调高温期维持 60~70℃、初期每 2~3 天翻一次堆,而不是含糊带过。
三、硬指标②:材质与耐磨配置,必须写进合同
有机肥原料高水分、强酸碱腐蚀、高磨蚀,设备是否"皮实"直接决定运行稳定性和使用寿命。这一项很容易被低价厂家做手脚,所以必须要求逐项写进配置清单和合同。
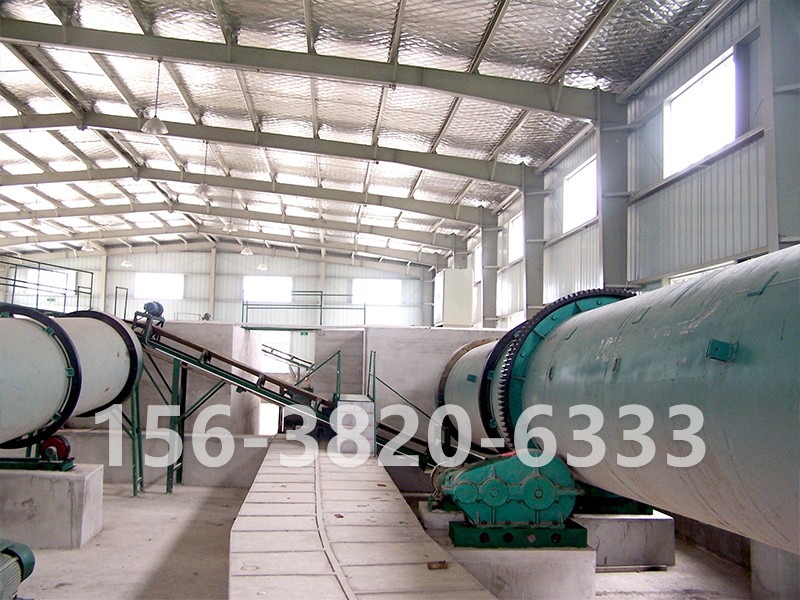
接触物料与强腐蚀工段(发酵、造粒、烘干段):应选 304 或 316L 不锈钢,用于发酵罐内壁、滚筒烘干机前段(高湿段)、湿法造粒机内衬、喷淋除臭塔等。猪粪酸蚀性强,建议接触物料部位定制 304 不锈钢——虽然设备寿命更长但价格贵 20%~30%,这笔钱在猪粪项目上是值得的。
高磨损与冲击工段(粉碎、翻抛、搅拌):高锰钢如 Mn13、Mn13Cr2,用在半湿物料粉碎机的锤头、链条粉碎机的链条上,具有"加工硬化"特性——受冲击磨损时表面迅速硬化,心部仍保持韧性。槽式翻抛机刀齿、履带翻抛机刀片、双轴搅拌机叶片则应采用碳化钨堆焊或硬质合金块嵌入工艺,比普通 Q235 钢耐磨寿命提高 5~10 倍。
结构与密封:大型翻抛机机架、转鼓烘干机大齿圈支撑架必须用国标足厚槽钢、工字钢或无缝钢管,焊接后需去应力退火,防止长期震动导致焊缝开裂。轴承座应设计为外置式(远离物料接触区),配多重迷宫式密封 + 骨架油封,防止粉尘和腐蚀性气体侵入。
核验动作:要求厂家在配置清单里明确写出板材厚度、材质牌号、电机功率、易损件材质。只写"优质钢材""耐磨处理"这种模糊表述的,直接要求量化。
四、硬指标③:生产实力与出厂试机
这一项决定你买到的是"真厂家"还是"倒爷"。
核心零部件自主加工率应不低于 80%,无外包代工环节。很多贸易型供应商没有实体工厂,接到单子再四处拼凑,结果是各工段设备产能不匹配,上料速度和后续粉碎、造粒环节脱节,整线稼动率不足 50%,改造成本超过初始采购预算的 40%。
出厂试机是硬门槛:每台设备出厂前应经过不少于 48 小时的连续空载加带料试机检测,不合格品不得出厂。你在考察时可以要求看试机记录或现场视频。
资质方面:优先选通过 ISO9001 质量管理体系认证、拥有实用新型或发明 的厂家,这通常意味着具备自主研发能力。
核验动作:要求厂家提供与你相同原料种类的近期客户名单,实地参观 1~2 家案例工厂,重点看设备运行是否稳定、故障率如何、工人操作是否简便。警惕厂家以"客户保密"为由拒绝提供。
五、硬指标④:方案能力——敢不敢让带料试机
这是区分专业厂家和销售型公司很有效的一招。
必须支持带料试机。猪粪粘性适中,圆盘造粒机成球率可达 90% 以上,但这个数字必须拿实际物料去验证。要求厂家提供同原料造粒的样品,观察颗粒强度、圆整度、粉尘率。颗粒强度是硬指标——直径 3~5 mm 颗粒抗压强度不低于 8 N。
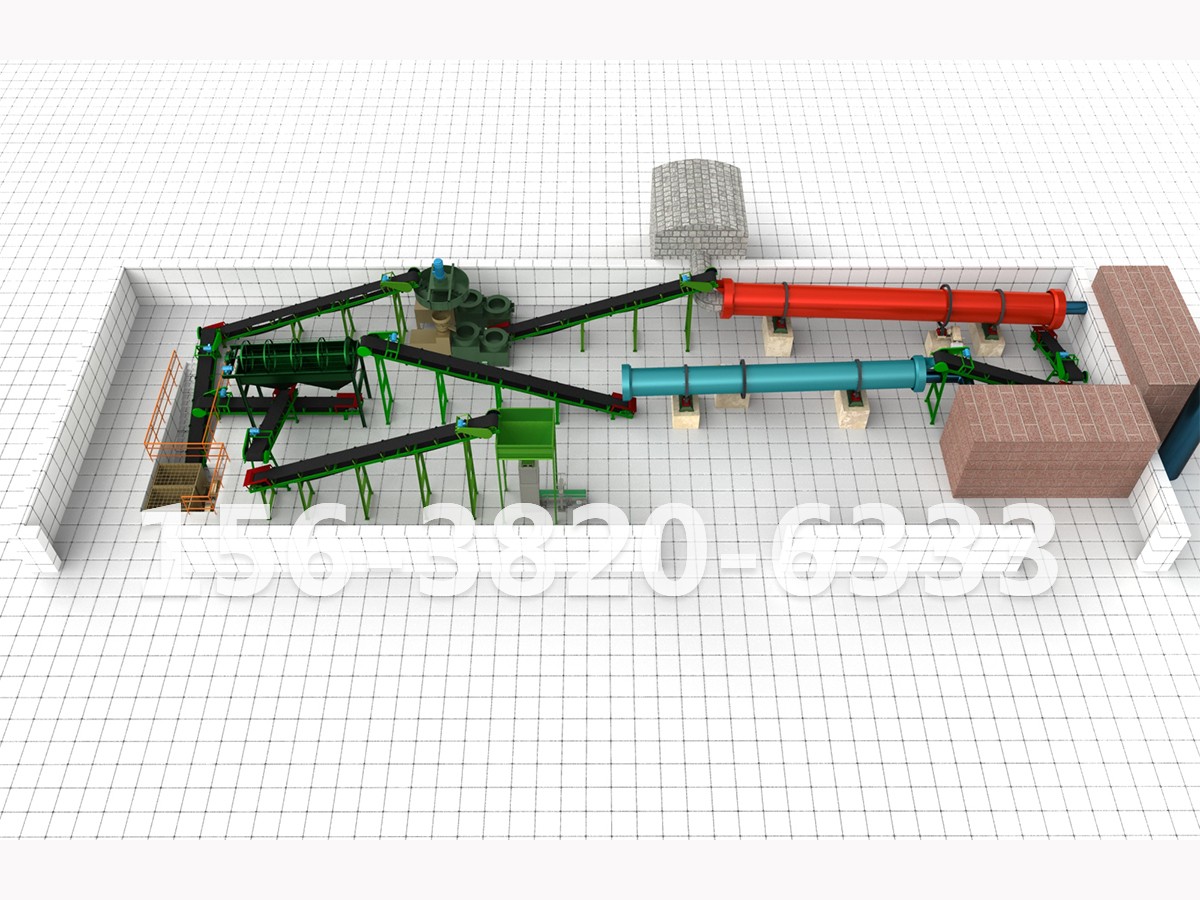
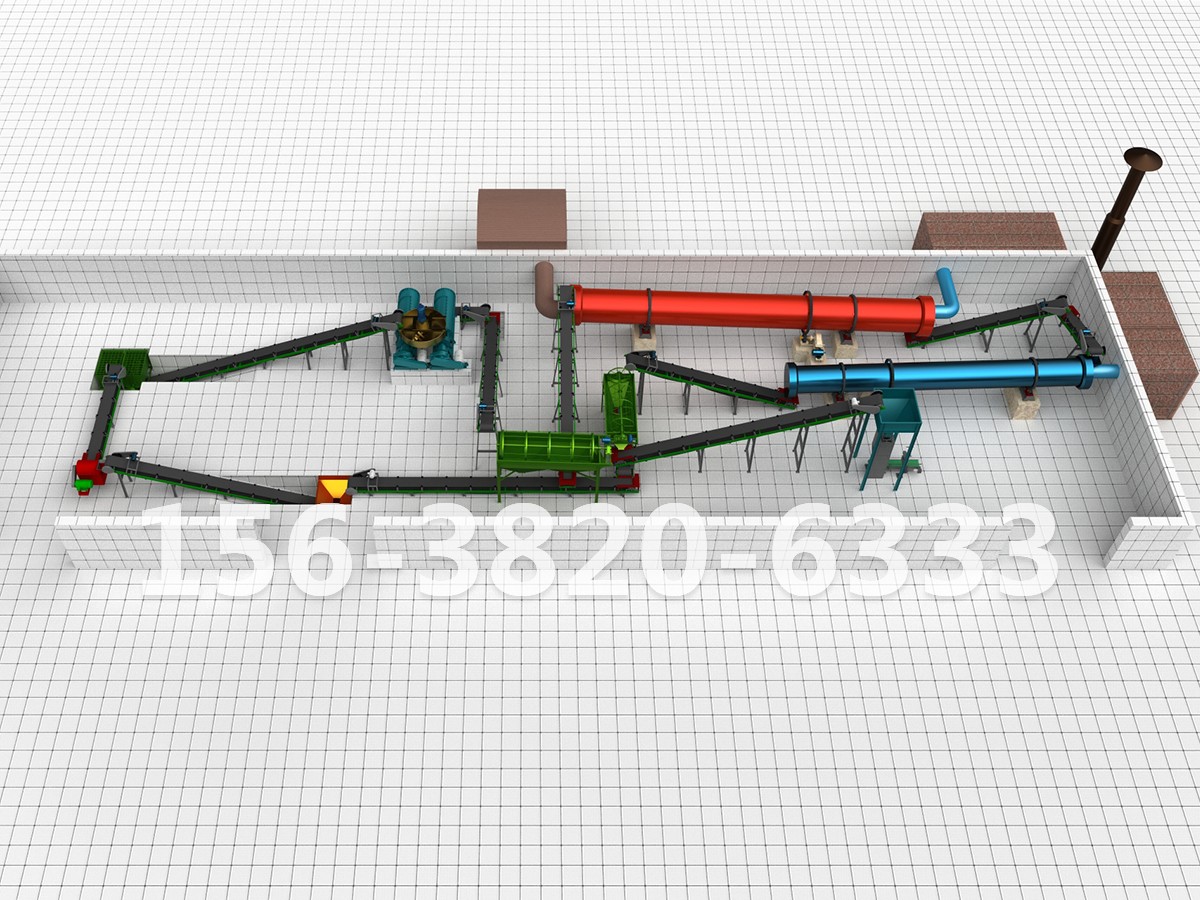
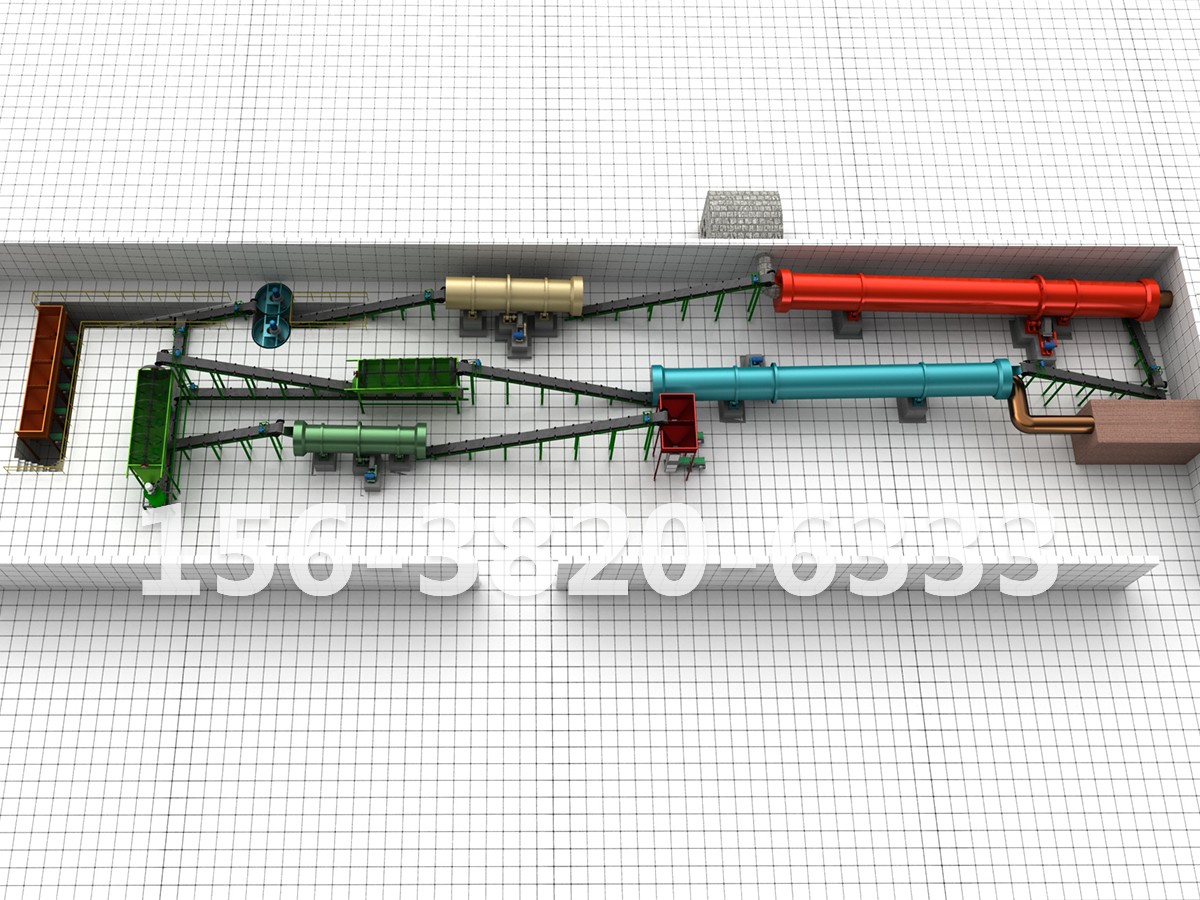
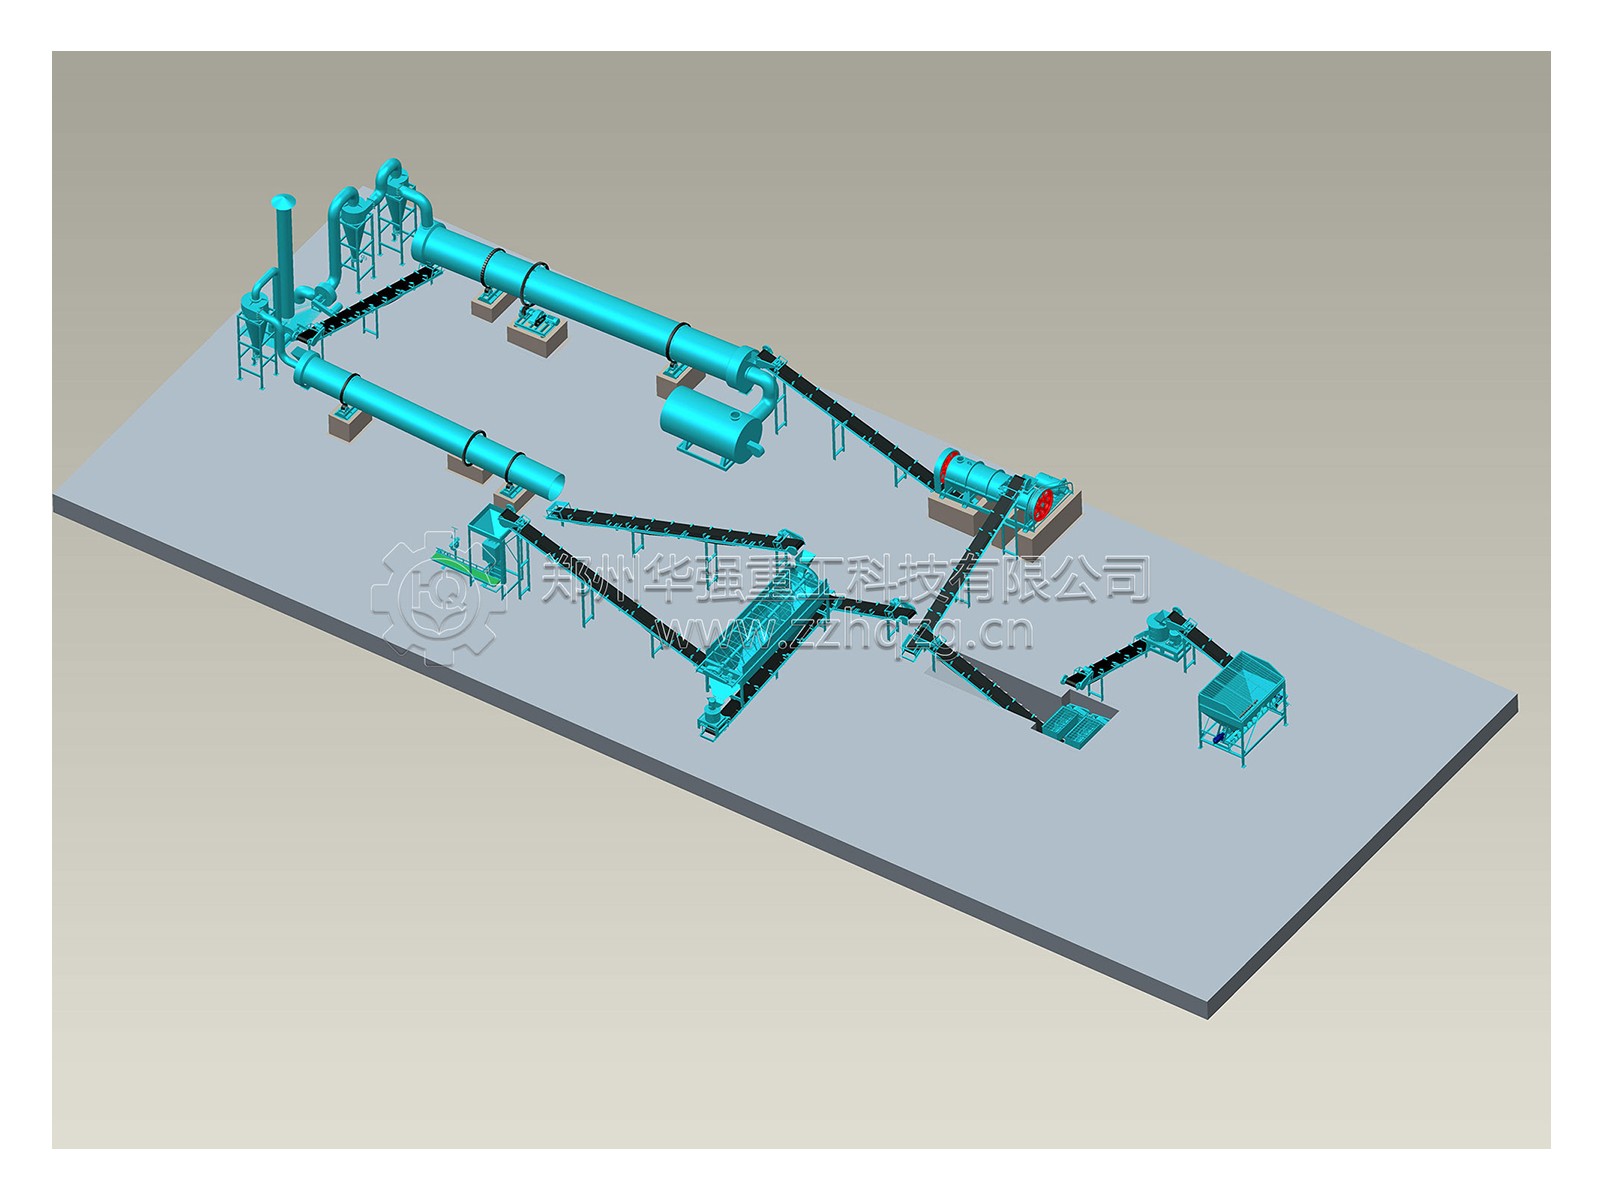
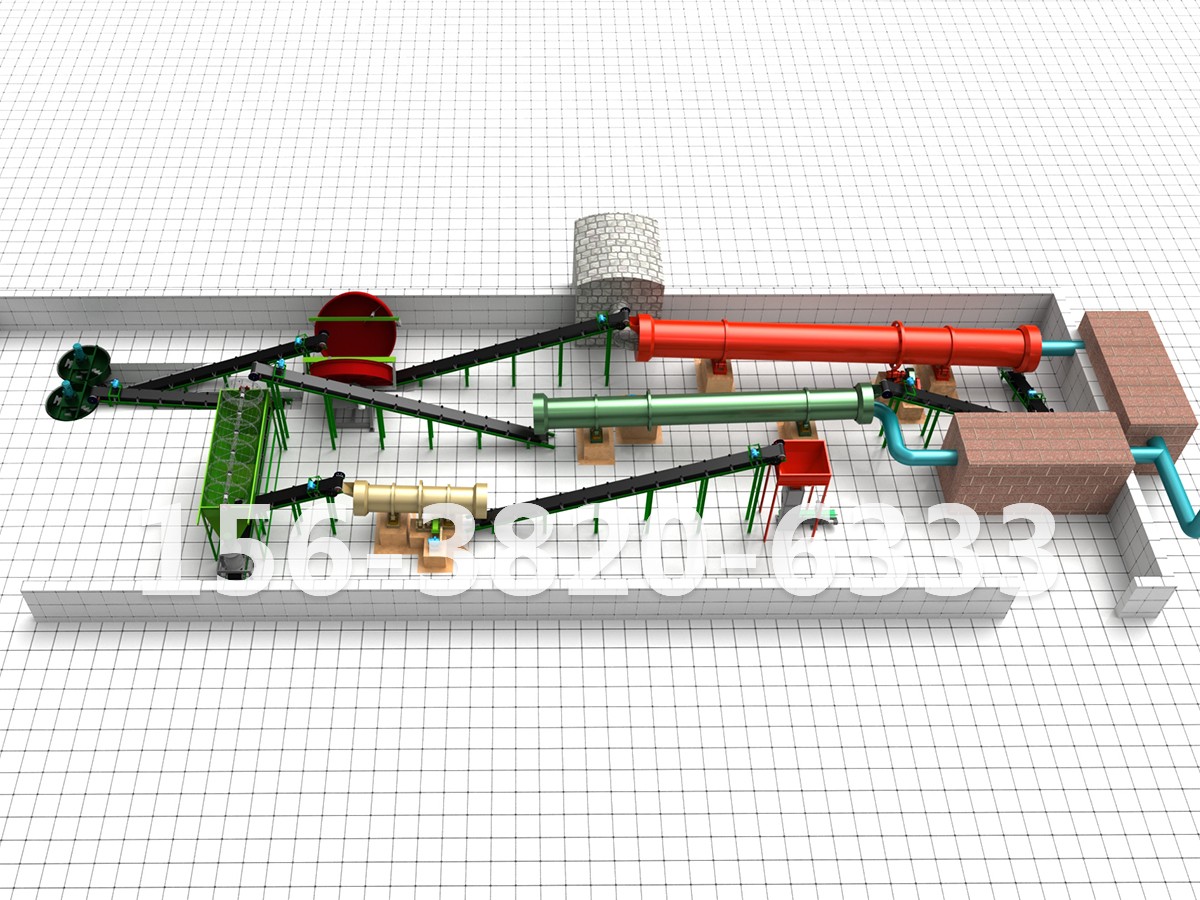
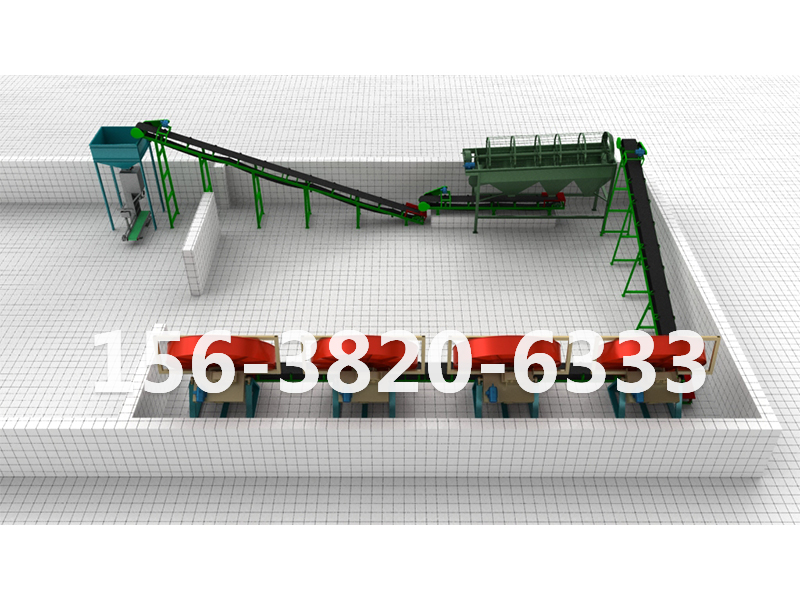
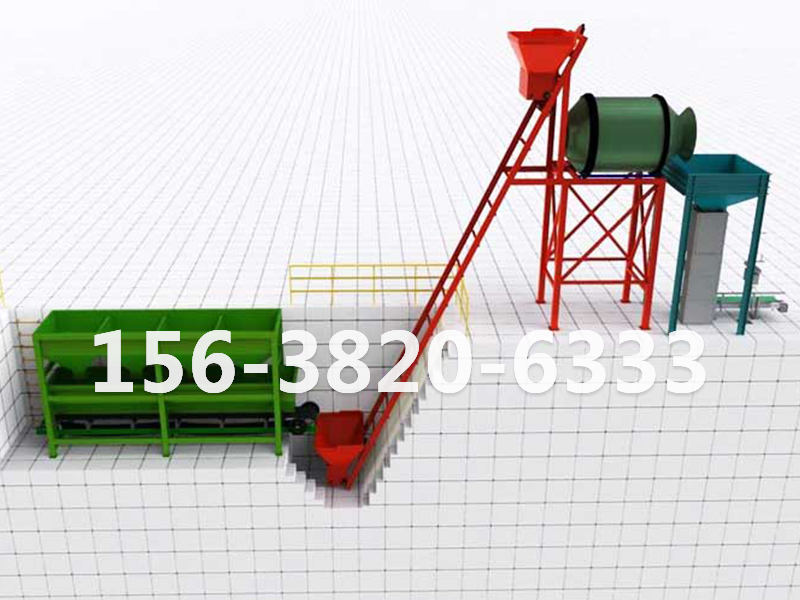
必须出完整的方案文件,而不只是一张报价单:厂房布局图、水电气接口要求、操作人员数量、设备配置清单(含电机功率、材质厚度、产能参数)。
警惕"整线配套崩盘"。有些采购方从不同小厂商零散采购各工段设备,产能不匹配、稼动率不足 50%。一条年产 2 万吨的产线如果因设备适配问题延迟投产 6 个月,仅人工、场地闲置、原料变质带来的损失就超过 30 万元。所以建议整线由一家厂家配套,责任边界清晰。
六、硬指标⑤:售后条款与合同细节
设备出问题是大概率事件,关键看厂家认不认、来不来、多久来。
质保期:行业一般整机保修 1 年,优质厂家可提供 2 年;核心部件(轴承、电机)保修 2 年,易损件(锤片、筛网)除外。
响应时间:书面承诺 24 小时内远程协助、48 小时内到现场(限国内)。部分厂家承诺 2 小时内响应、河南境内 24 小时赶赴现场、其他地区 3 个工作日内赶赴。
验收标准必须白纸黑字:以双方确认的工艺参数和产品指标为准,例如出料含水率、成球率、产能是否达到设计值的 95% 以上。调试周期一般 7~15 天,要明确从进场到交付的天数及延长责任归属。
培训:至少提供一次完整培训,含理论讲解和现场实操考核,投产配套不少于 3 天的驻场操作培训。
付款方式:建议采用"3331"或"334"模式——预付 30%、发货 30%、安装调试 30%、质保金 10%,避免全款预付。同时要求赠送一套常用易损件(链轮、轴承、密封圈等)。
报价要分项:不要只看总价,要求厂家提供分项报价(主机、辅机、电控、安装费、运费),避免后期增项。
七、投资参考:别被低价方案忽悠
以年产 5000 吨级猪粪有机肥线为例,设备投资的三个档位大致如下:
粉状有机肥线:8~15 万元,起步试水、周边消纳能力强
颗粒有机肥线(中配):15~25 万元,商品化销售、利润更高
颗粒有机肥线(高配):25~35 万元,品质要求高、产能稳定
含厂房、土地、流动资金的总落地投资约 50~150 万元。设备只是一部分,建议另备 10 万流动资金 + 500 ㎡ 厂房(约 18 万),总落地至少准备 40~50 万起步。
粉状与颗粒的差价要算清楚:粉状有机肥市场价约 600 元/吨,颗粒约 1200~1600 元/吨,但颗粒线多花 15~20 万,回本周期约多 6~10 个月。烘干机是 变量——猪粪做颗粒必烘,烘干机就要 8~20 万。
5 个硬指标的核验清单:
硬指标 | 核验要点 | 合格标准 |
|---|---|---|
①懂猪粪工艺 | 是否先问含水率、碳氮比、处理量 | 方案必含固液分离机 + 补碳辅料 + 调质参数 |
②材质配置 | 材质牌号是否写进合同 | 接触段 304 不锈钢;易损件 Mn13 高锰钢/碳化钨堆焊 |
③生产实力 | 是否自有工厂、出厂试机 | 核心部件自制率 ≥80%;出厂试机 ≥48 小时 |
④方案能力 | 是否支持带料试机 | 同原料造粒成球率 ≥90%;颗粒强度 ≥8 N |
⑤售后合同 | 质保、响应、验收、付款 | 质保 ≥12 个月;48 小时到场;验收标准量化;避免全款预付 |