翻抛均匀性是衡量猪粪槽式翻抛机作业质量的核心指标。翻抛不均,轻则导致局部厌氧发臭、腐熟不同步,重则整槽发酵失败。在实际生产中,影响翻抛均匀性的因素并非单一,而是涉及设备结构、物料状态和操作参数三个层面的协同。
一、翻抛刀轴结构:均匀性的“先天基因”
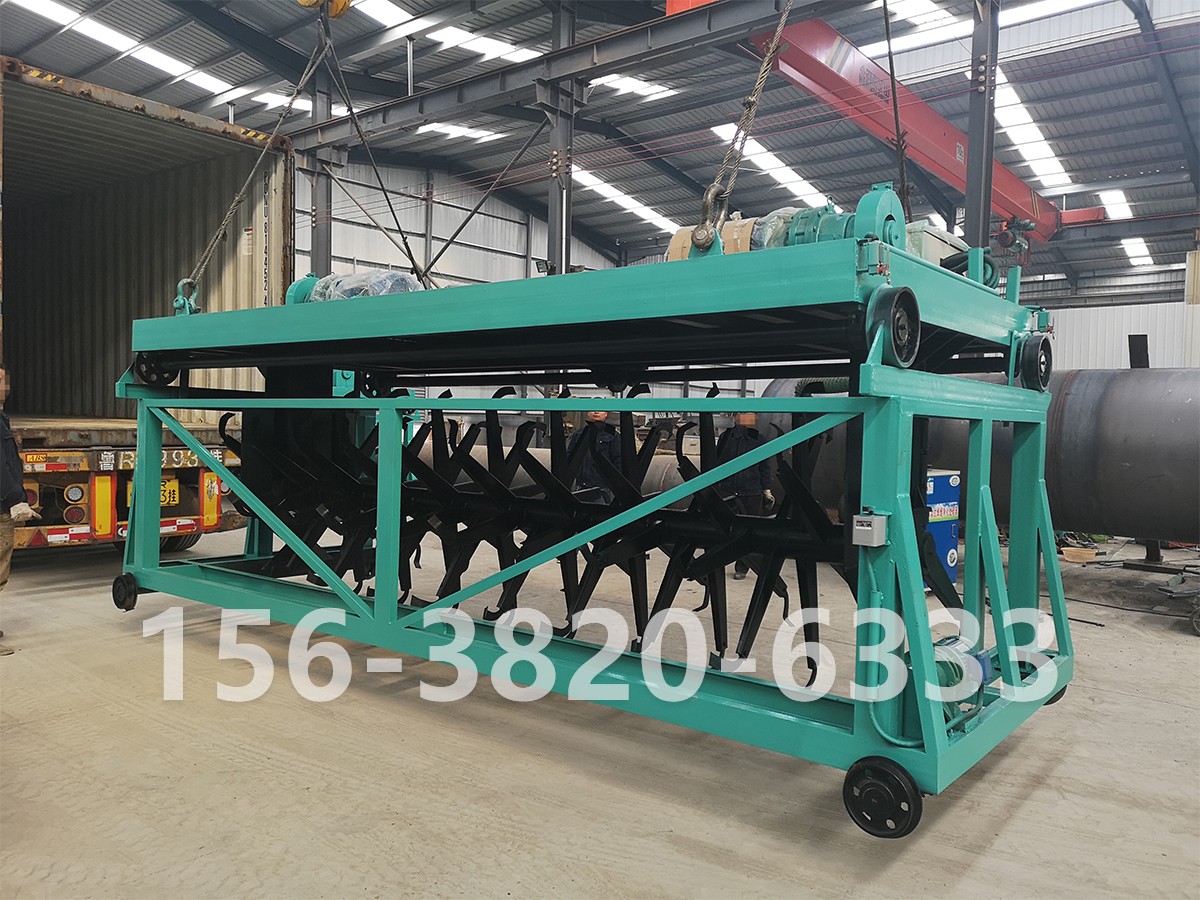
刀轴是翻抛机的核心工作部件,其结构设计直接决定物料抛掷的均匀程度。常见的刀轴形式有螺旋式和桨叶式两类。螺旋式刀轴通过螺旋排列的刀片将物料从一侧向另一侧输送,翻抛过程中物料横向位移大,混合更充分;桨叶式刀轴则以抛掷为主,适合浅槽作业但横向混合能力偏弱。刀片的角度和间距同样关键:刀片安装角过大,物料被抛向单侧堆积;安装角过小,翻抛深度不足、底层物料翻不上来。合理的刀片排列应使物料在纵向和横向上都产生多次交错,避免形成“翻来覆去只翻表层”的死角。
二、翻抛深度与槽体匹配:别让底层成为“被遗忘的角落”
槽式翻抛机的翻抛深度必须与发酵槽深度相匹配。若翻抛深度不足,底层物料长期处于缺氧状态,形成厌氧层,而上层物料反复翻抛过度好氧,整槽发酵严重不均。工程实践中,翻抛深度应覆盖料层厚度的80%以上。以常见的1.5至2米槽深为例,翻抛深度需达到1.2至1.8米。同时,槽底若存在死角或翻抛机行走轨道偏移,也会造成局部物料长期未被翻动,形成“死区”。
三、行走速度与刀轴转速的匹配:速度失调是均匀性的大敌
翻抛机在槽内的行走速度与刀轴转速之间存在绝佳匹配关系。行走速度过快,刀轴来不及将物料充分抛掷和混合,翻抛效果浮于表面;行走速度过慢,物料在同一位置被反复切削,过度破碎反而影响透气性。理想状态是:刀轴每转一圈所推进的距离与刀片间距相协调,使物料在翻抛过程中被连续、均匀地抛起和落下。部分高端机型配备变频调速系统,可根据物料阻力实时调整行走速度,这正是为了解决固定速度下均匀性难以保证的问题。
四、物料含水率与粘连性:太湿太黏,翻抛机也“无能为力”
猪粪含水率偏高时黏性大,翻抛过程中物料容易粘附在刀片和槽壁上,形成“糊刀”现象,导致翻抛不均匀。含水率超过70%时,物料呈半流体状态,翻抛机作业时物料被推挤而非抛掷,混合效果急剧下降。因此,入槽前应将含水率调节至55%至65%的适宜区间,必要时掺入秸秆、锯末等干辅料降低黏性。此外,猪粪中混杂的长纤维杂物(如编织袋碎片、绳索)易缠绕刀轴,造成局部翻抛失效,预处理环节的除杂同样不可忽视。
五、操作规范与设备维护:均匀性也靠“后天养护”
再好的设备也离不开规范操作和定期维护。翻抛机行走轨道不平整会导致机身倾斜,翻抛深度忽深忽浅;刀片磨损后切削能力下降,物料抛掷高度不足,混合效果衰减。日常应检查刀片磨损情况,及时更换或修复;定期校准行走轨道水平度;根据发酵阶段调整翻抛频率和行走速度。操作人员应观察翻抛后料面的平整度和颜色一致性,若出现局部深色湿块或干白区域,说明均匀性已出现问题,需及时排查上述因素。
翻抛均匀性不是单一参数能决定的,而是刀轴结构、翻抛深度、速度匹配、物料状态和操作维护共同作用的结果。找准短板,才能让槽式翻抛机真正发挥出应有的发酵效果。