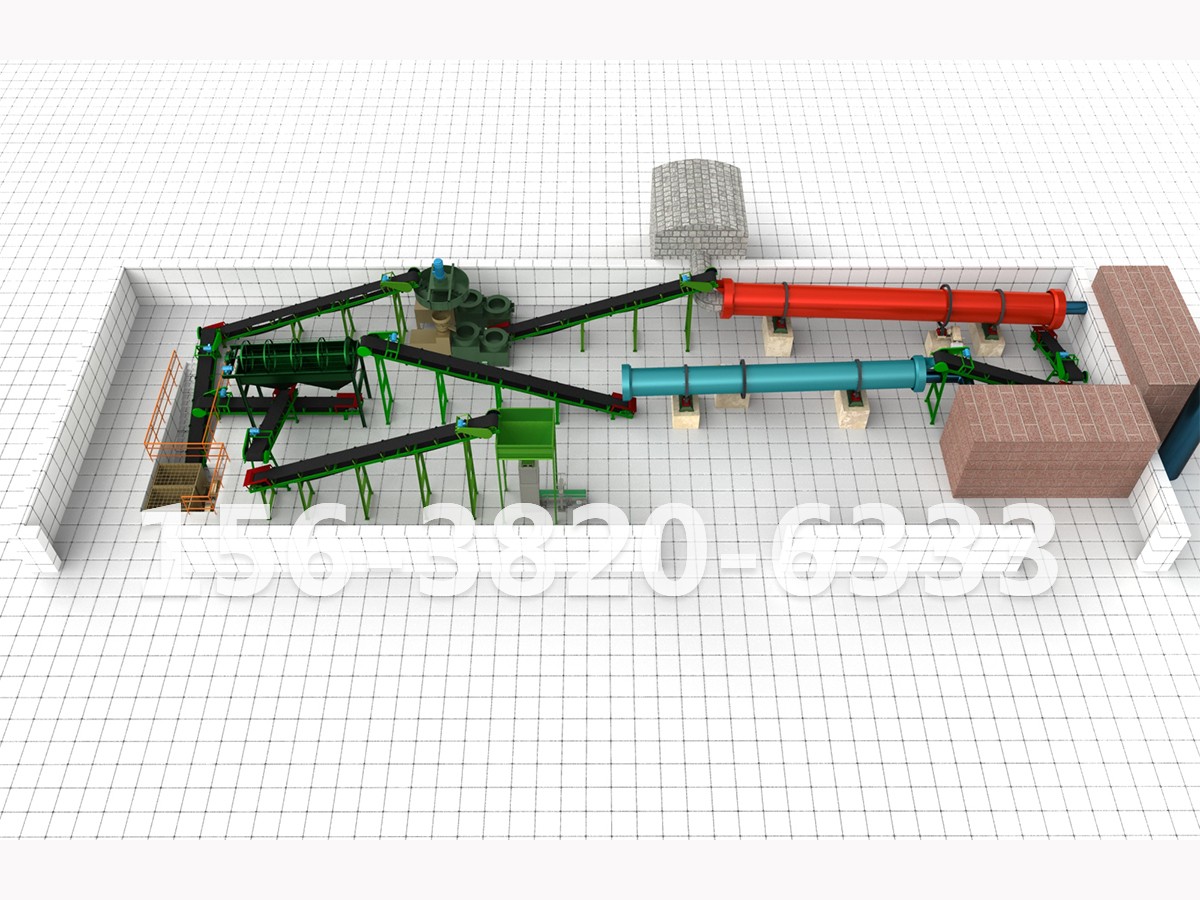
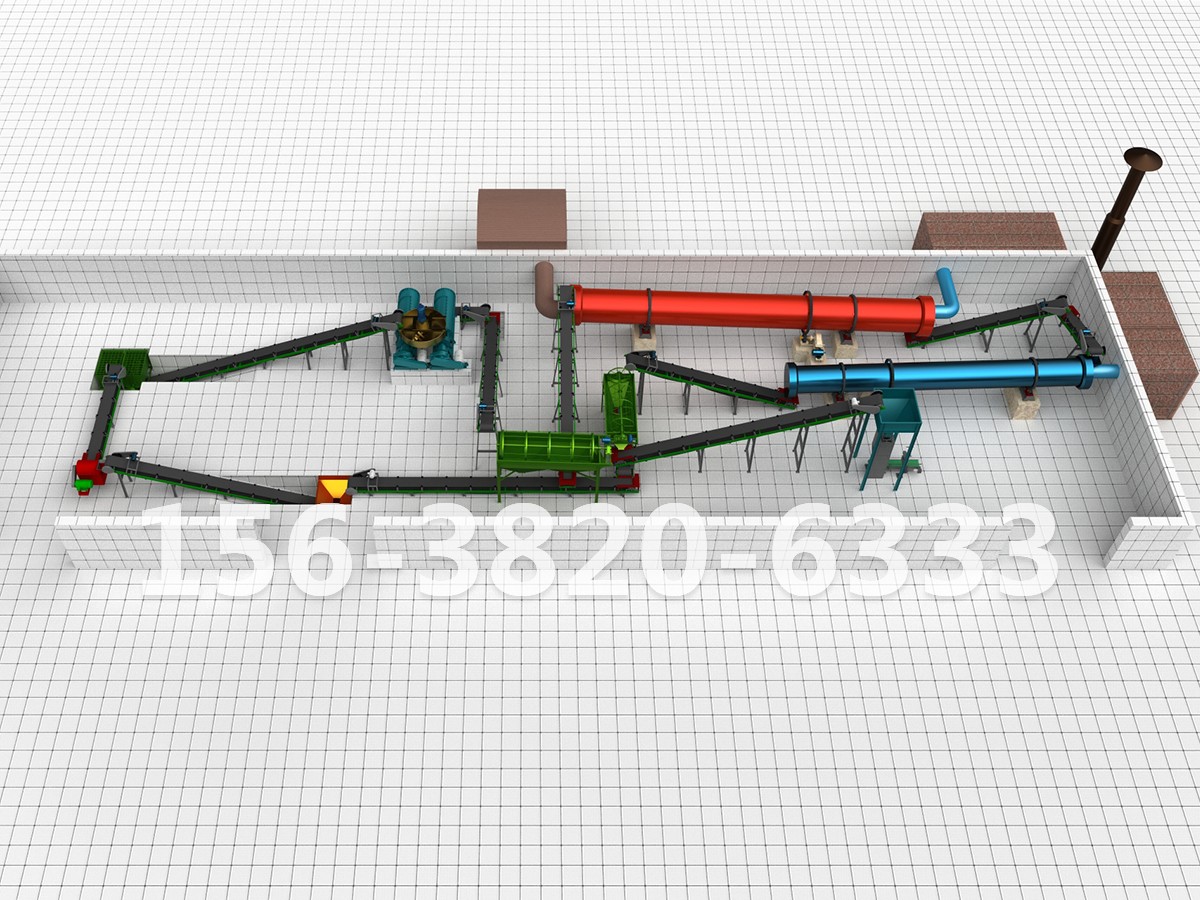
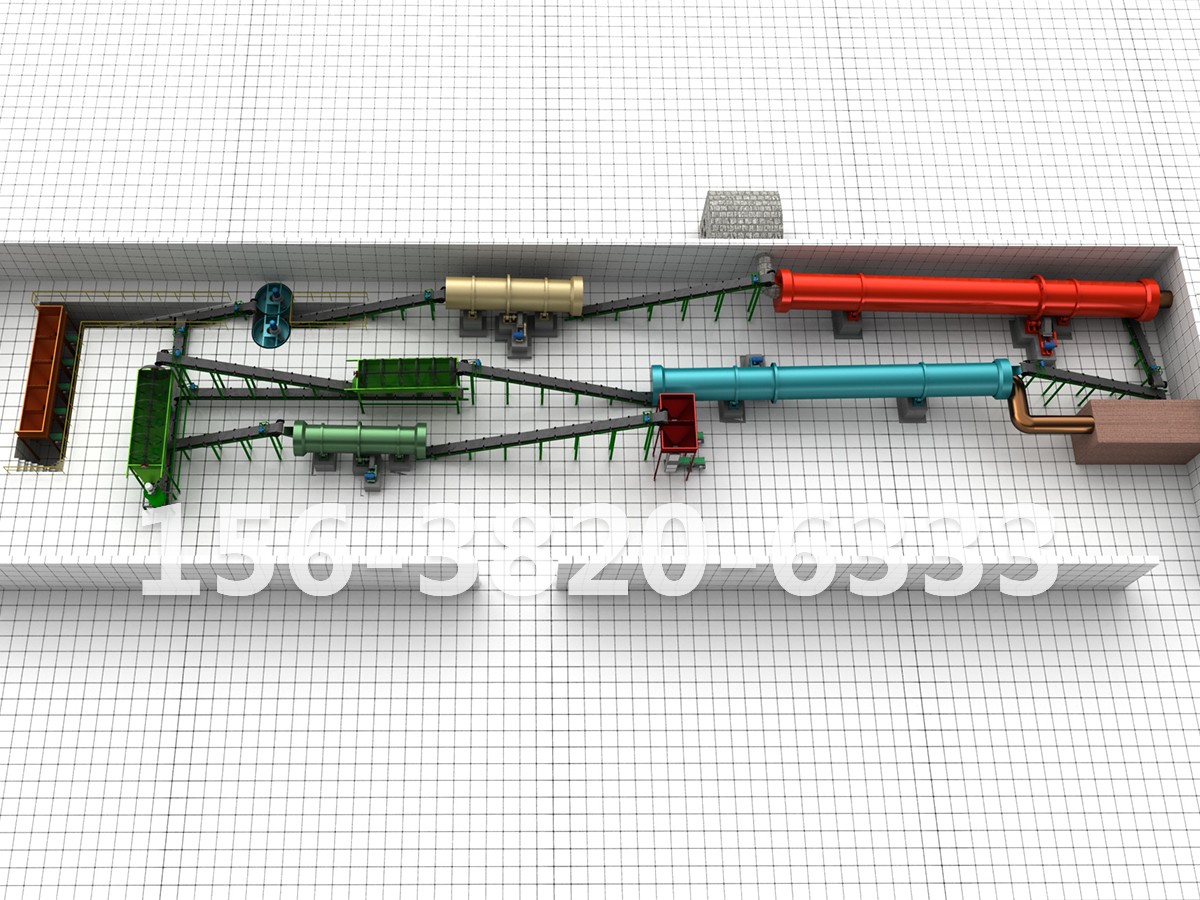
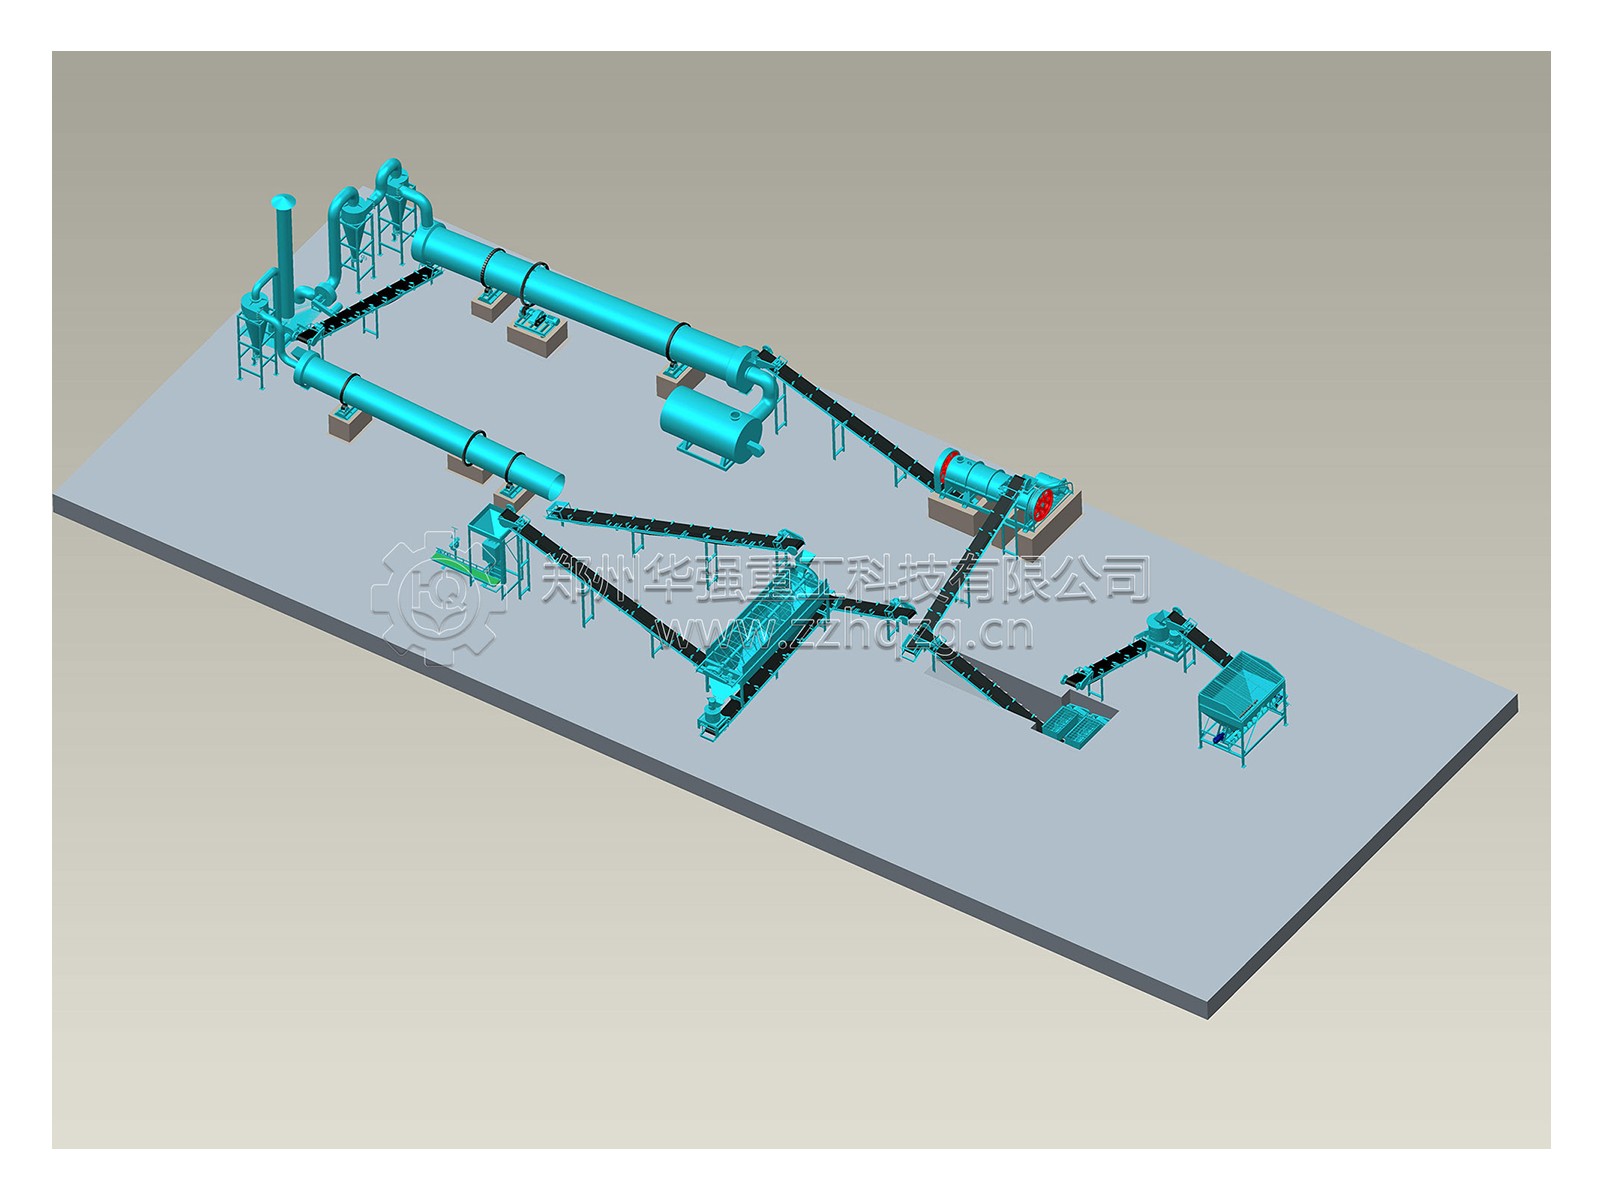
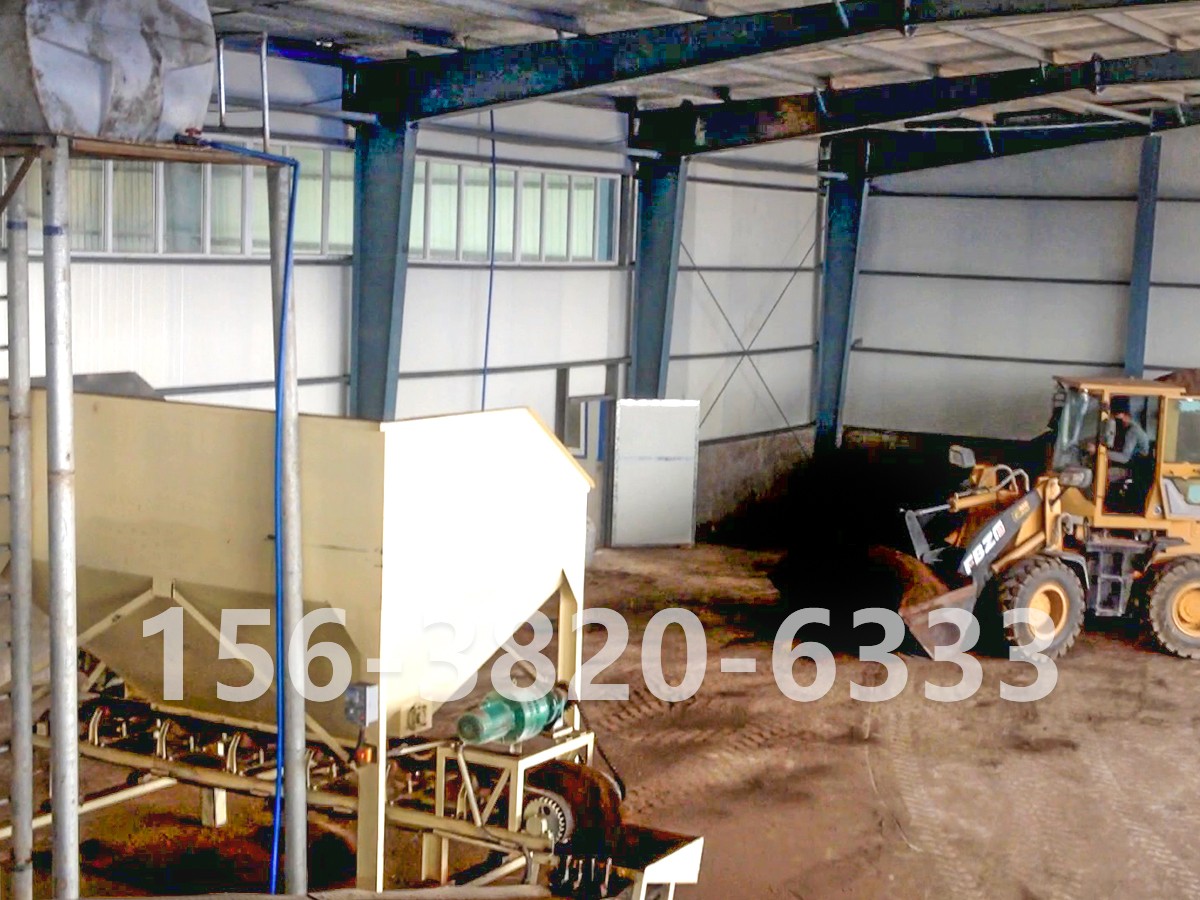
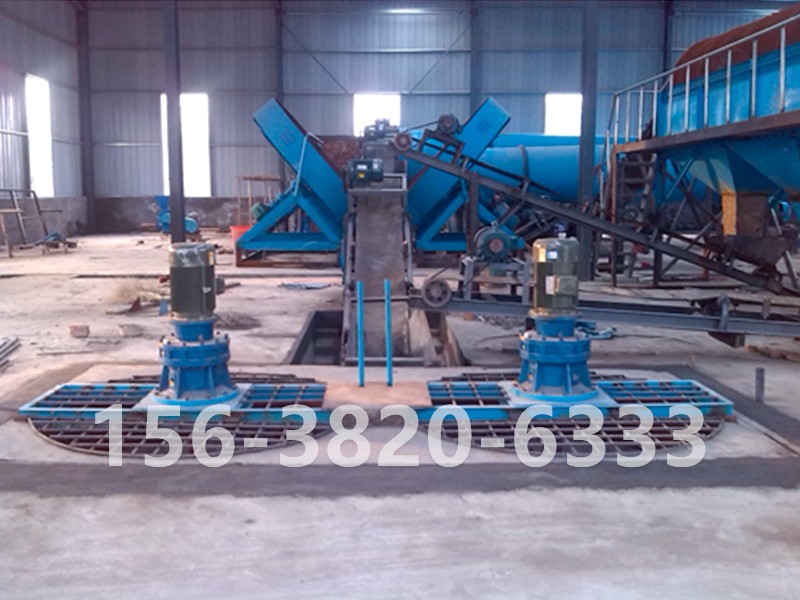
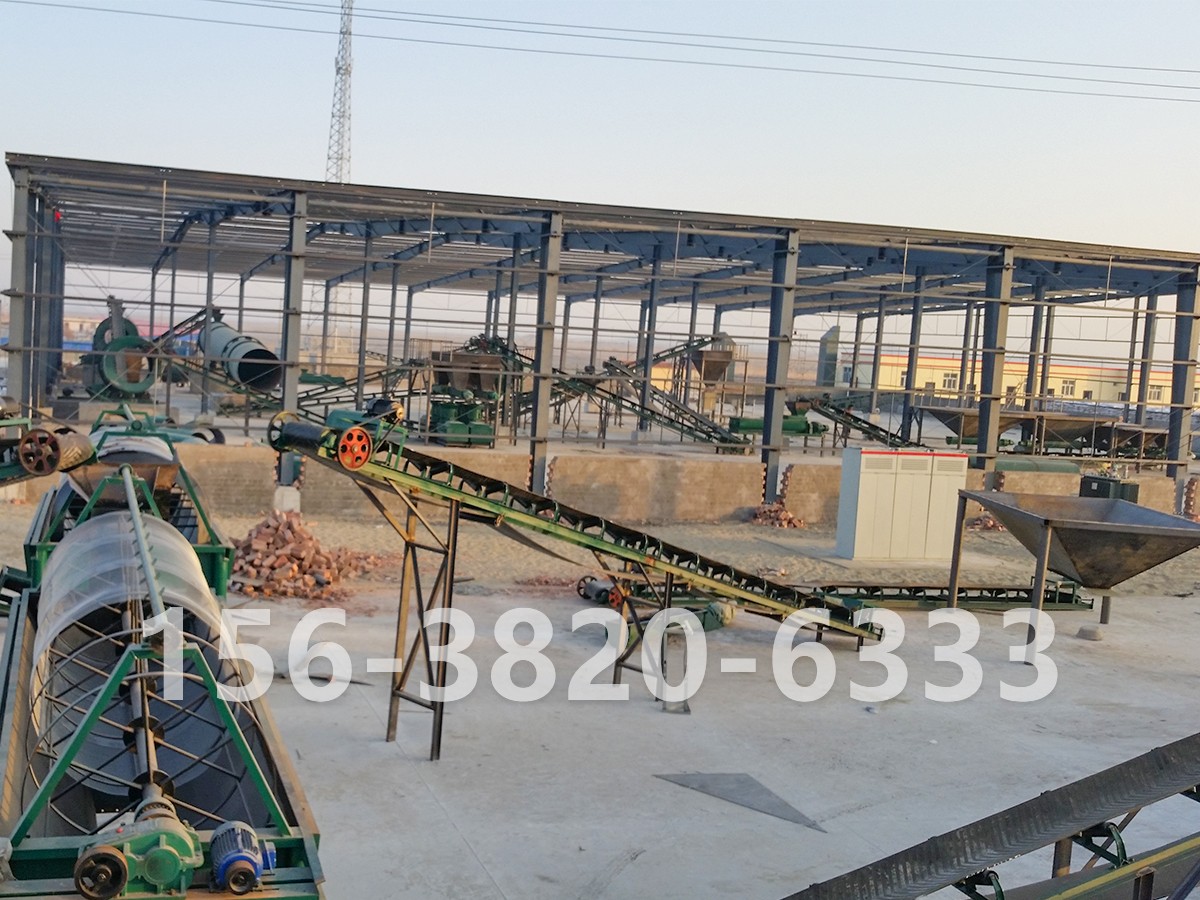
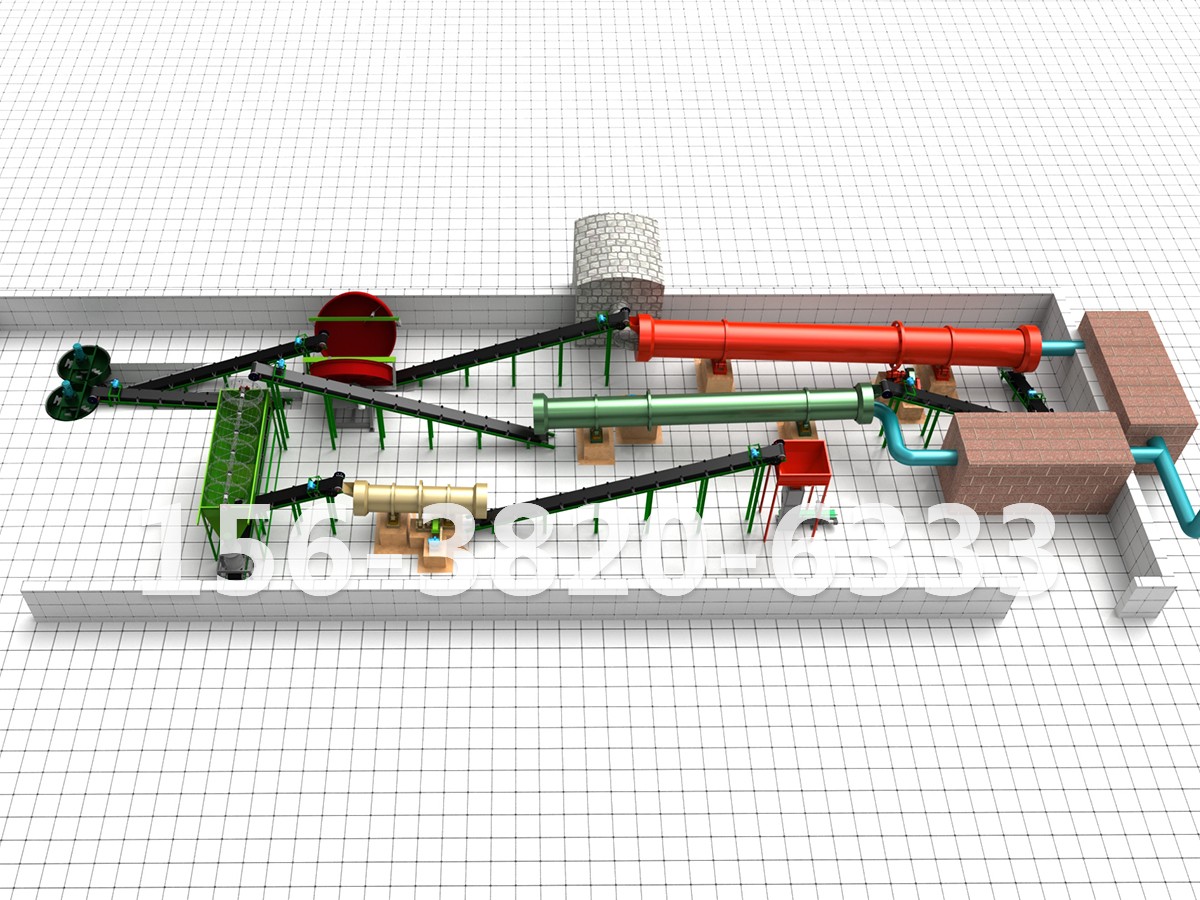
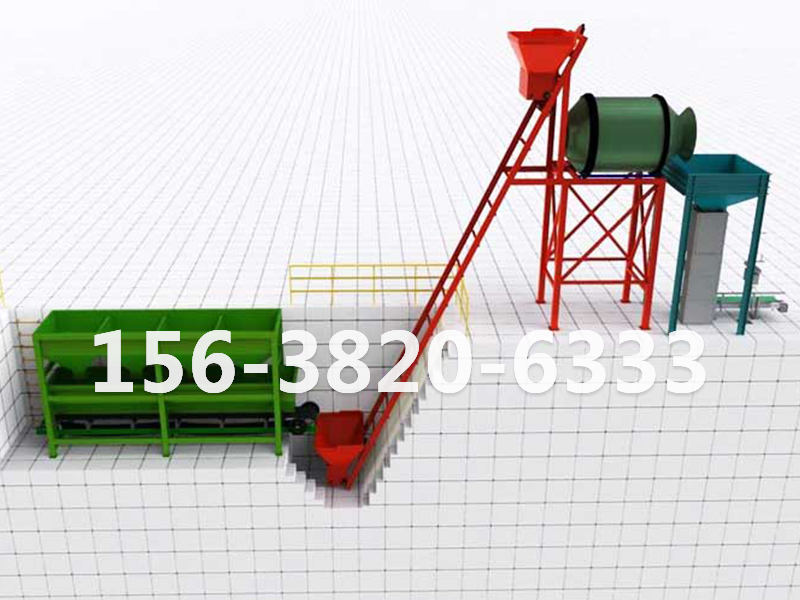
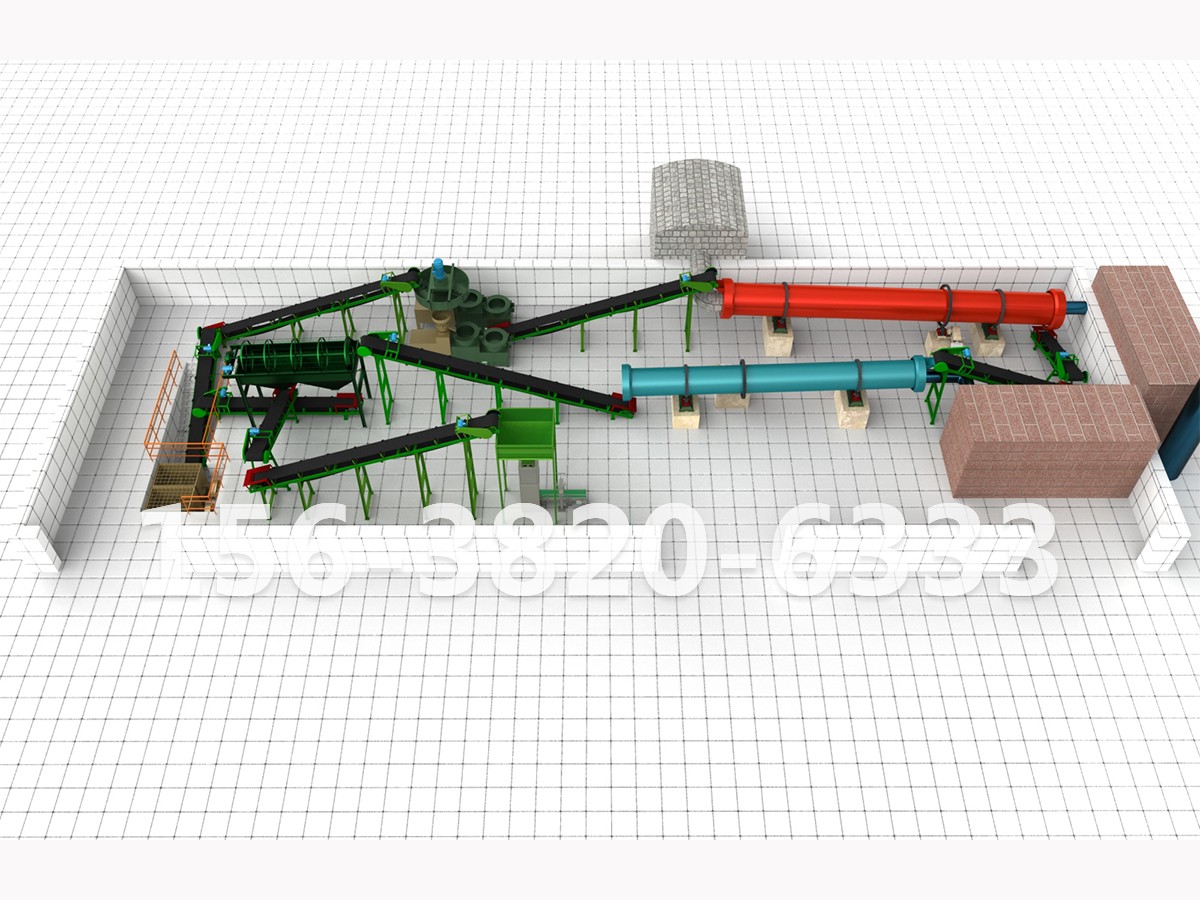
比参数、比筒径、比报价,其实都不如盯一件事:物料在五道工序里,状态是怎么一站一站变过来的。以 1 吨含水约 32% 的腐熟鸡粪粉进线为例,有机肥搅齿造粒整套线从粉碎、搅齿造粒、低温烘干、冷却筛分到包装,每一站只改一两样东西——要么改粒径,要么改水分,要么改料温。把这本"状态账"看懂,整线该怎么配、哪段会掉链子,基本就清楚了。
先一站·粉碎:结块从 20~50mm 打到 ≤5mm,含水几乎没变。真正的变化是比表面积变大,后面调湿才吃得进去、搅齿才不挂泥。这一站不降水,只"松骨"。
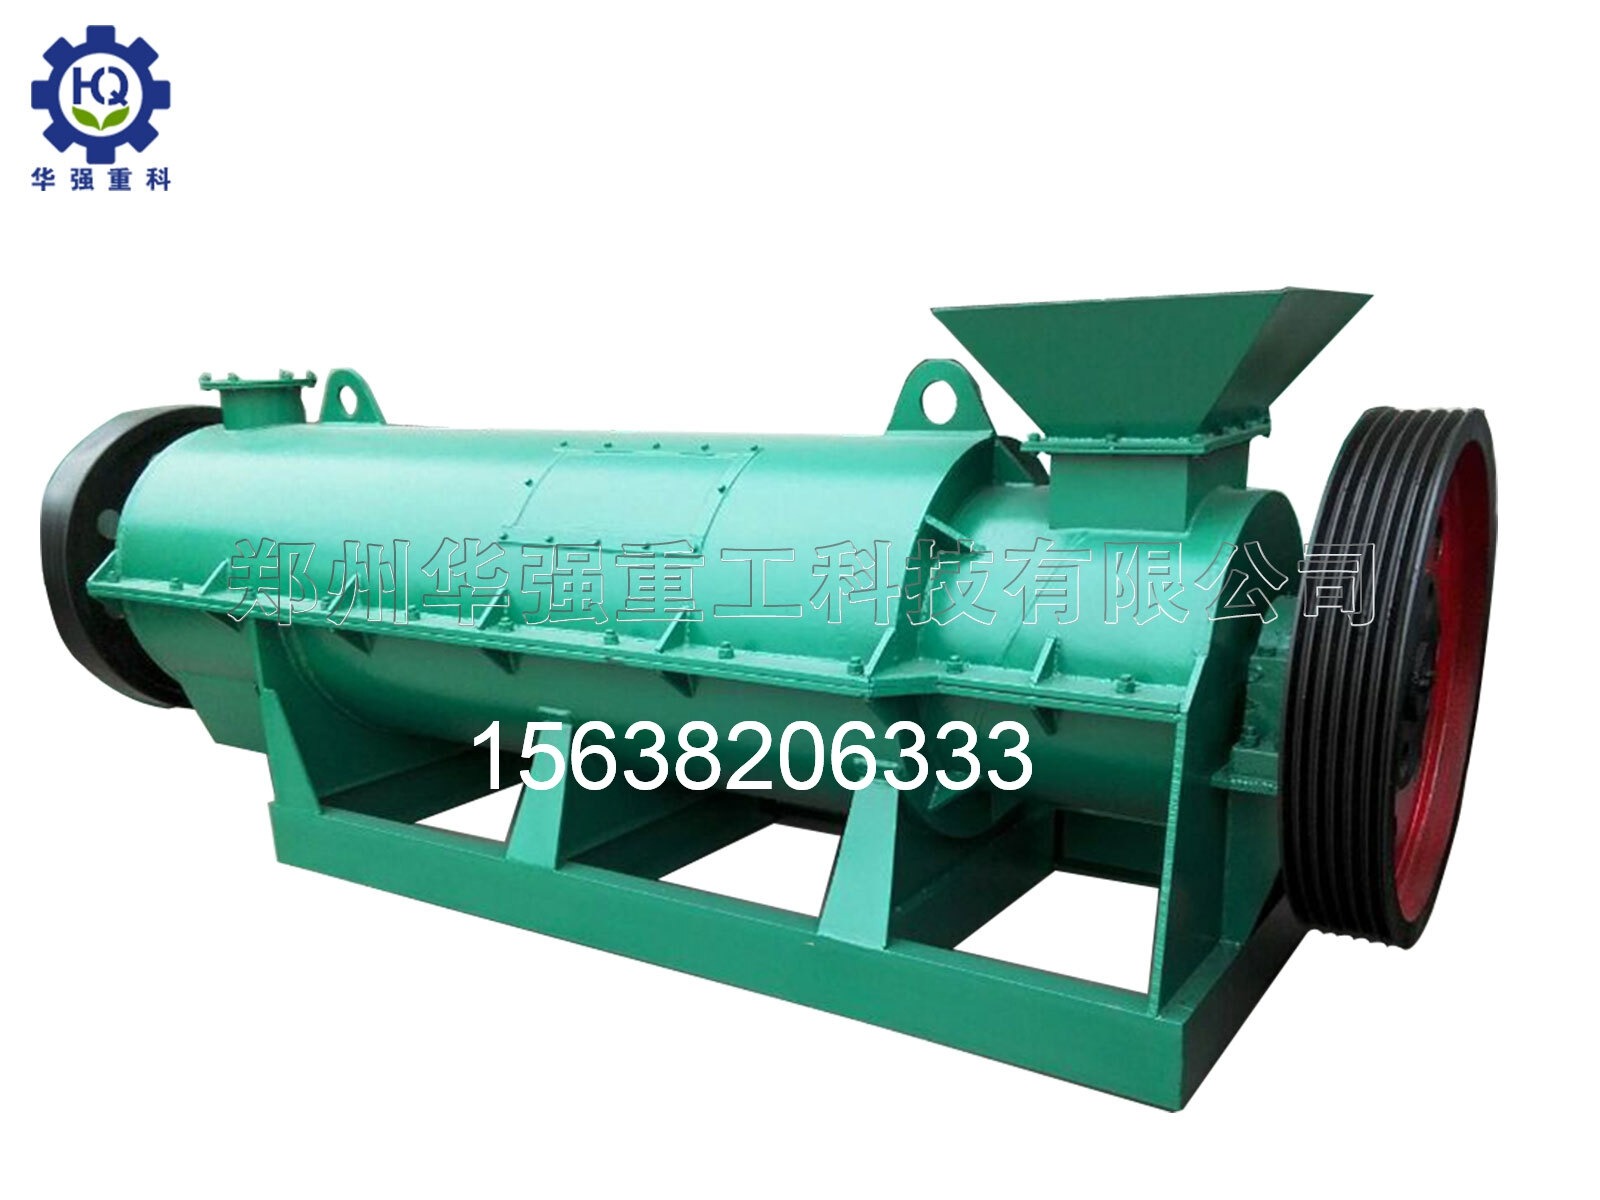
第二站·搅齿造粒:粉变成 φ2~5mm 的湿球,含水仍在 28%~30% 上下——造粒基本不降水,只改形态。很多新手以为出球就算"干了",其实此刻颗粒湿强度 ,很怕高空落差和陡坡溜槽,一摔就扁、一搓就粉。
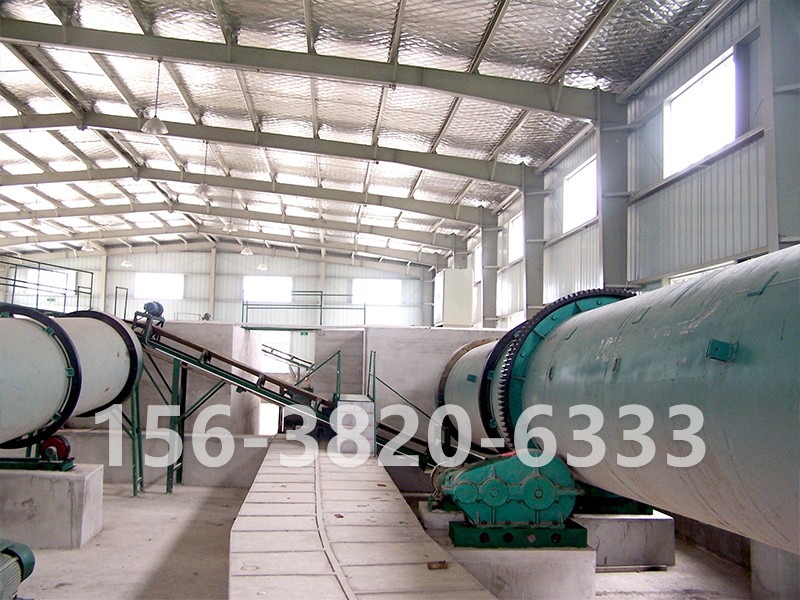
第三站·低温烘干:全线路 大幅降水的一段,含水从约 30% 降到 ≤15%(以执行标准和客户要求为准)。低温大风量慢烘,赶的是自由水;盯颗粒实际料温,不看热风表显,急火很容易裂面发黑。
第四站·冷却:水分几乎不动,甚至再微降半到一个点,降的是料温。颗粒从"软、黏、易变形"变得挺实,这一步不参与烘干指标,却决定装袋后会不会返潮。
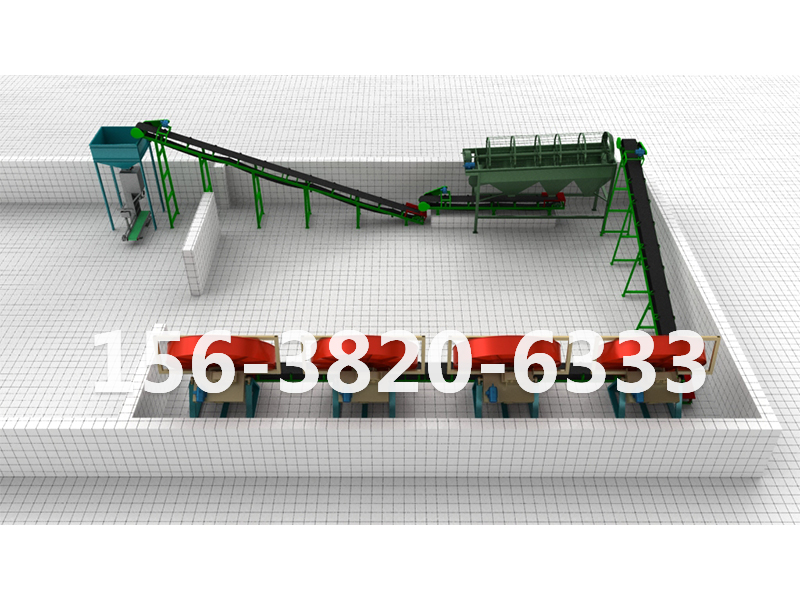
第五站·筛分 + 包装:合格粒进定量秤,碎粉和大块破碎后回走;25~50kg 缝包入仓。到这儿,物料才先一次以"商品"身份落地。
先把账拆开:1 吨含水 32% 的粉,折干物质约 680kg;烘到 15% 水分,理论成品约 800kg 量级,再扣除尘细粉与筛下回料,实际打包大致落在 0.75~0.8 吨,具体以带料实测为准。
要注意,烘干蒸发掉的是水,不是肥;筛下粉回造粒属于闭路循环,也不算真损耗。真正吃掉成品量的,是两处:烘得过干让颗粒变脆、后道一碰就粉;以及工段之间落差太大、倒运次数太多造成的破碎。想提高出成率,先改落差和过干,而不是去调造粒机转速。
粉碎怕半湿料糊筛,筛网一堵,细度就失控
搅齿怕含水越窗口:高了成泥团,低了不出球
烘干怕只盯热风温度,颗粒料温早超了还不知道
冷却怕被当成可省段,梅雨季烫袋、结块、胀袋集中爆发
筛分怕返料全回不补新粉,越回越细、含水越回越低,成球率跟着掉
这五条不是设备毛病,是段与段交棒没交清。现场排查时顺着状态账往回倒一站,比拆机快得多。
单机空转十分钟看不出问题。建议带自家腐熟料连续跑 4~8 小时,同时记四组数:成球率、筛下粉率、烘后水分、冷却后料温,外加包装定量误差。
再重点看三处落差:造粒出料→烘干进料、烘干出料→冷却、冷却→筛分。落差每多一米,粉率就上一截。除尘除臭和返料闭路要一并验,别等环评阶段回头补;缓存仓和 PLC 接口也留好,方便后期分期加段。
同一条线,看设备清单只能知道"有什么",看状态账才知道"顺不顺"。粒径在粉碎收一次、形态在搅齿定一次、水分在烘干降一次、料温在冷却落一次、粒度在筛分兜一次,五站各司其职,完成后后一袋肥才既圆整、又耐放。