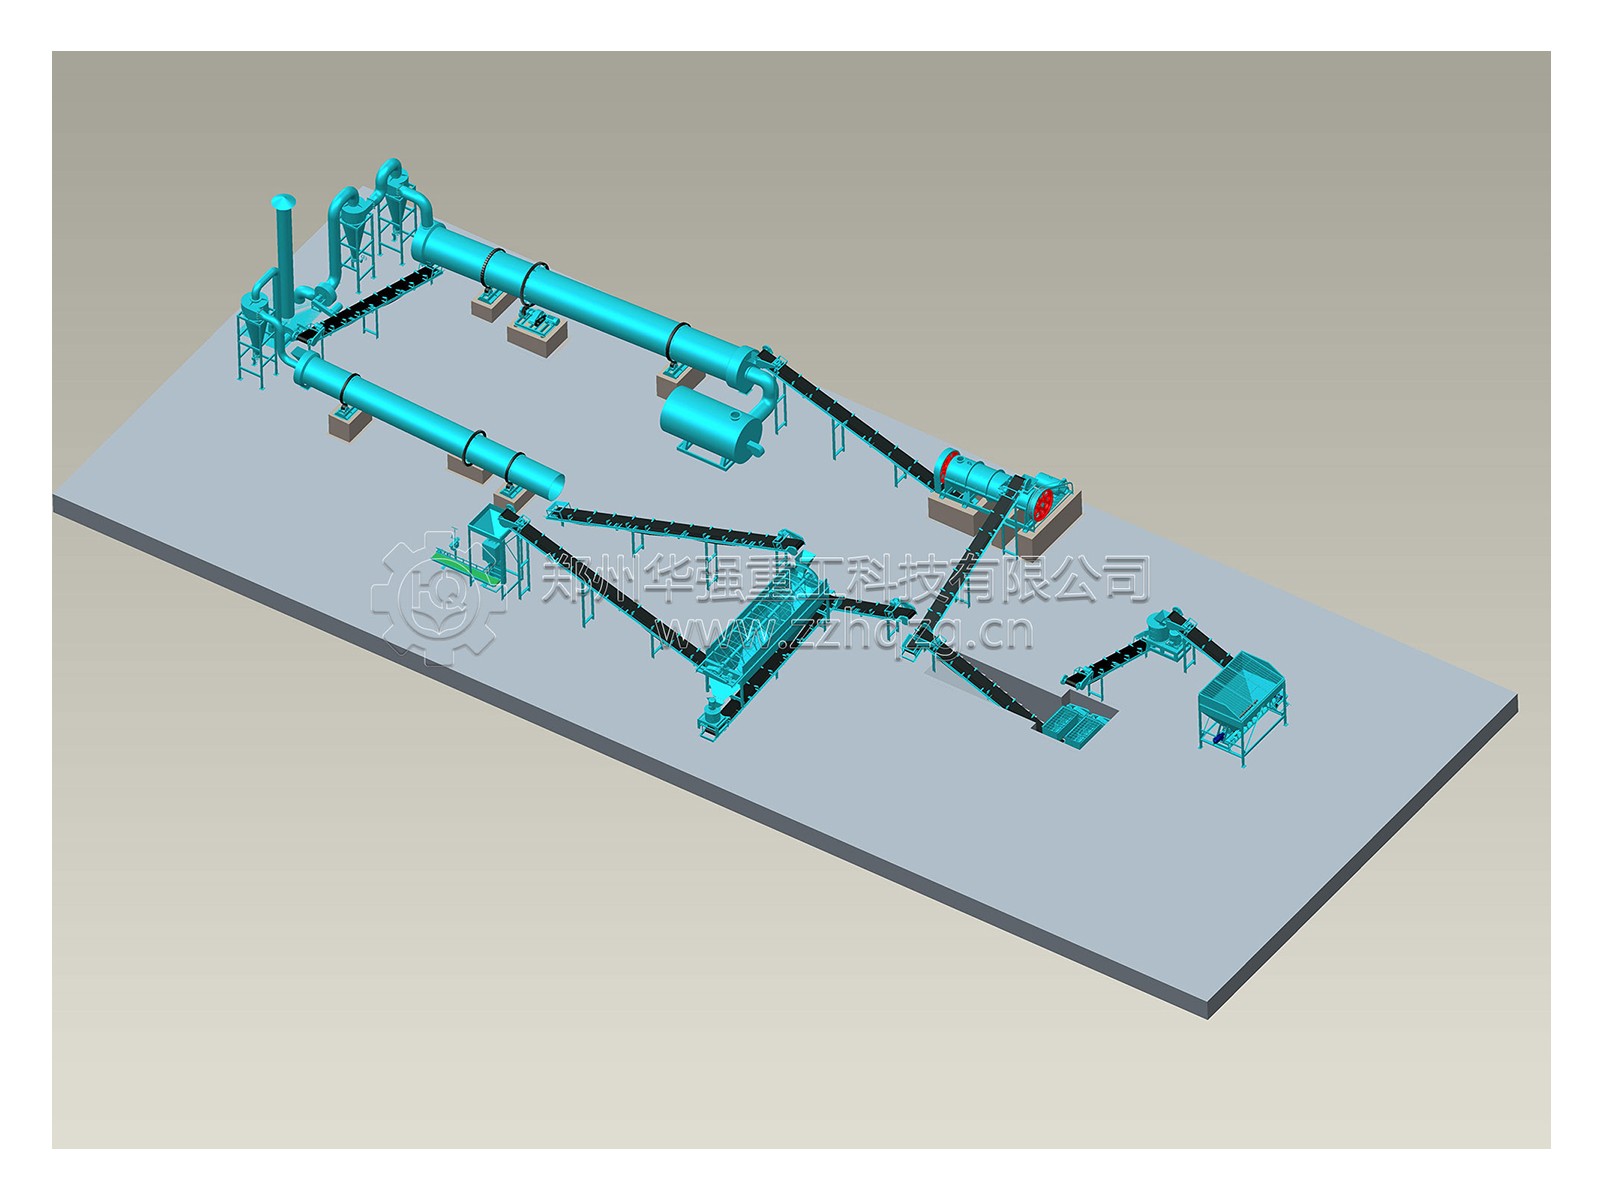
双模造粒机模具是整条干法挤压造粒线里更换频率 、单件价值也很"扎心"的易损件。一套合金钢平模或环模,在有机肥高纤维、微酸性粉料的持续碾压和切削下,单侧工作面磨出沟槽后,出粒就会变细、压力不稳、颗粒强度断崖式下滑。常规处理是整片报废换新——一年换几套,耗材成本直接吃掉不少利润。双层可翻面模具的思路很朴素:同一模盘做两组对称工作面,A面磨完拆下来翻个面,B面接着用,单套模具有效寿命接近翻倍,吨肥模具摊销费降一大截。
双层设计不是把单面模单纯加厚再开一面孔。真双层模具的工艺要点有三层:
先一层是对称模腔。同一模盘厚度内,A、B两面各有一套完整模孔,压缩比一致、孔径公差一致。翻面后模孔走向和压辊线速度重新咬合,出粒粒径、密度、圆整度不跳档,不需要重新调间隙和配方。
第二层是双面真空淬火。两面工作面都做渗碳或真空热处理,表面硬度 HRC58~62,淬硬层深度均匀。单面淬火模翻过来用等于拿软面硬扛,跑不了几小时就拉毛。
第三层是翻转定位结构。模盘外圈预留定位销孔和压紧法兰槽,翻面后原位装回,不需要垫铁皮、敲定位。快装结构的厂能做到半小时拆翻装到位,不占整班产能。
材质上主流用 65Mn、Cr12MoV 或高铬合金,选哪种看原料——鸡粪牛粪偏酸性选高铬,秸秆草木灰偏磨粒选 Cr12MoV。
模具采购账:以时产 2~3 吨的双模机为例,一套合金平模市场价几千到上万不等(具体看材质和尺寸),常规单面模寿命 800~1500 小时,一年按 300 天两班跑大约换 3~4 套。双层翻面后单套跑 1600~3000 小时,年耗降到 1.5~2 套,直接省出一套半到两套的钱。
停机账:每次换模拆压辊、对中心、调间隙,快则 3~4 小时,慢则半天。翻面比整换快,熟练工半小时拆翻装好,旺季少停一次机多出的产量,比模具省下的钱还实在。
质量账:单面模磨到后期,模孔入口倒角变大,出粒压力衰减,颗粒从实心变松散,筛下粉率悄悄从 5% 飙到 15%。翻面用新工作面,颗粒强度回正,后道筛分和包装的压力一起降。
翻面省成本的前提是别等磨穿。现场跑得好的厂,基本守三条线:
磨损检查线:每 200~300 小时停机看一次模孔入口。入口倒角从锐角磨成圆弧、出粒压力波动超过 ±15%、同孔径颗粒出现明显粗细分层——这三个信号出现任意一个就该准备翻面。
清孔线:翻面前用钢丝刷清模孔入口结皮,再用压缩空气从背面反吹通孔。有机肥粉料里的纤维和腐殖酸容易在孔壁结硬壳,不清就翻面,新面一上来就堵孔偏磨。
调隙线:翻面后模面标高变了,压辊间隙必须重新找平。不调的后果是新面压不到料、旧面边缘还在蹭,等于白翻一次还搭上压辊磨损。
另外停机超 3 天要涂防锈油——有机肥车间湿度大,B面闲置期间生锈,翻过来 班必堵孔。
市场上有拿"双层"当卖点的改型机,实际结构经不起细看。核实时盯四个硬指标:
双面开孔还是单面垫板:真双层两面都有完整模孔阵列,假双层是一面开孔、另一面焊块钢板凑厚度。翻过来一看孔位对不上压辊线速,出粒大小乱跳。
定位能不能原位复位:翻面后销孔、法兰槽必须和主轴原配,不靠垫片凑。垫出来的同心度跑偏,压辊单边吃力,模具和压辊一起折寿。
平模环模是否都支持翻面:有些厂平模做了翻面结构,环模还是单面受力设计。买之前问清楚两种模通用不通用的翻面逻辑。
模具能不能单独采购:翻面结构再好,模盘用到底也得换。厂家如果绑着主机保修不单卖模盘,后期被拿捏配件价格比省下的成本还多。