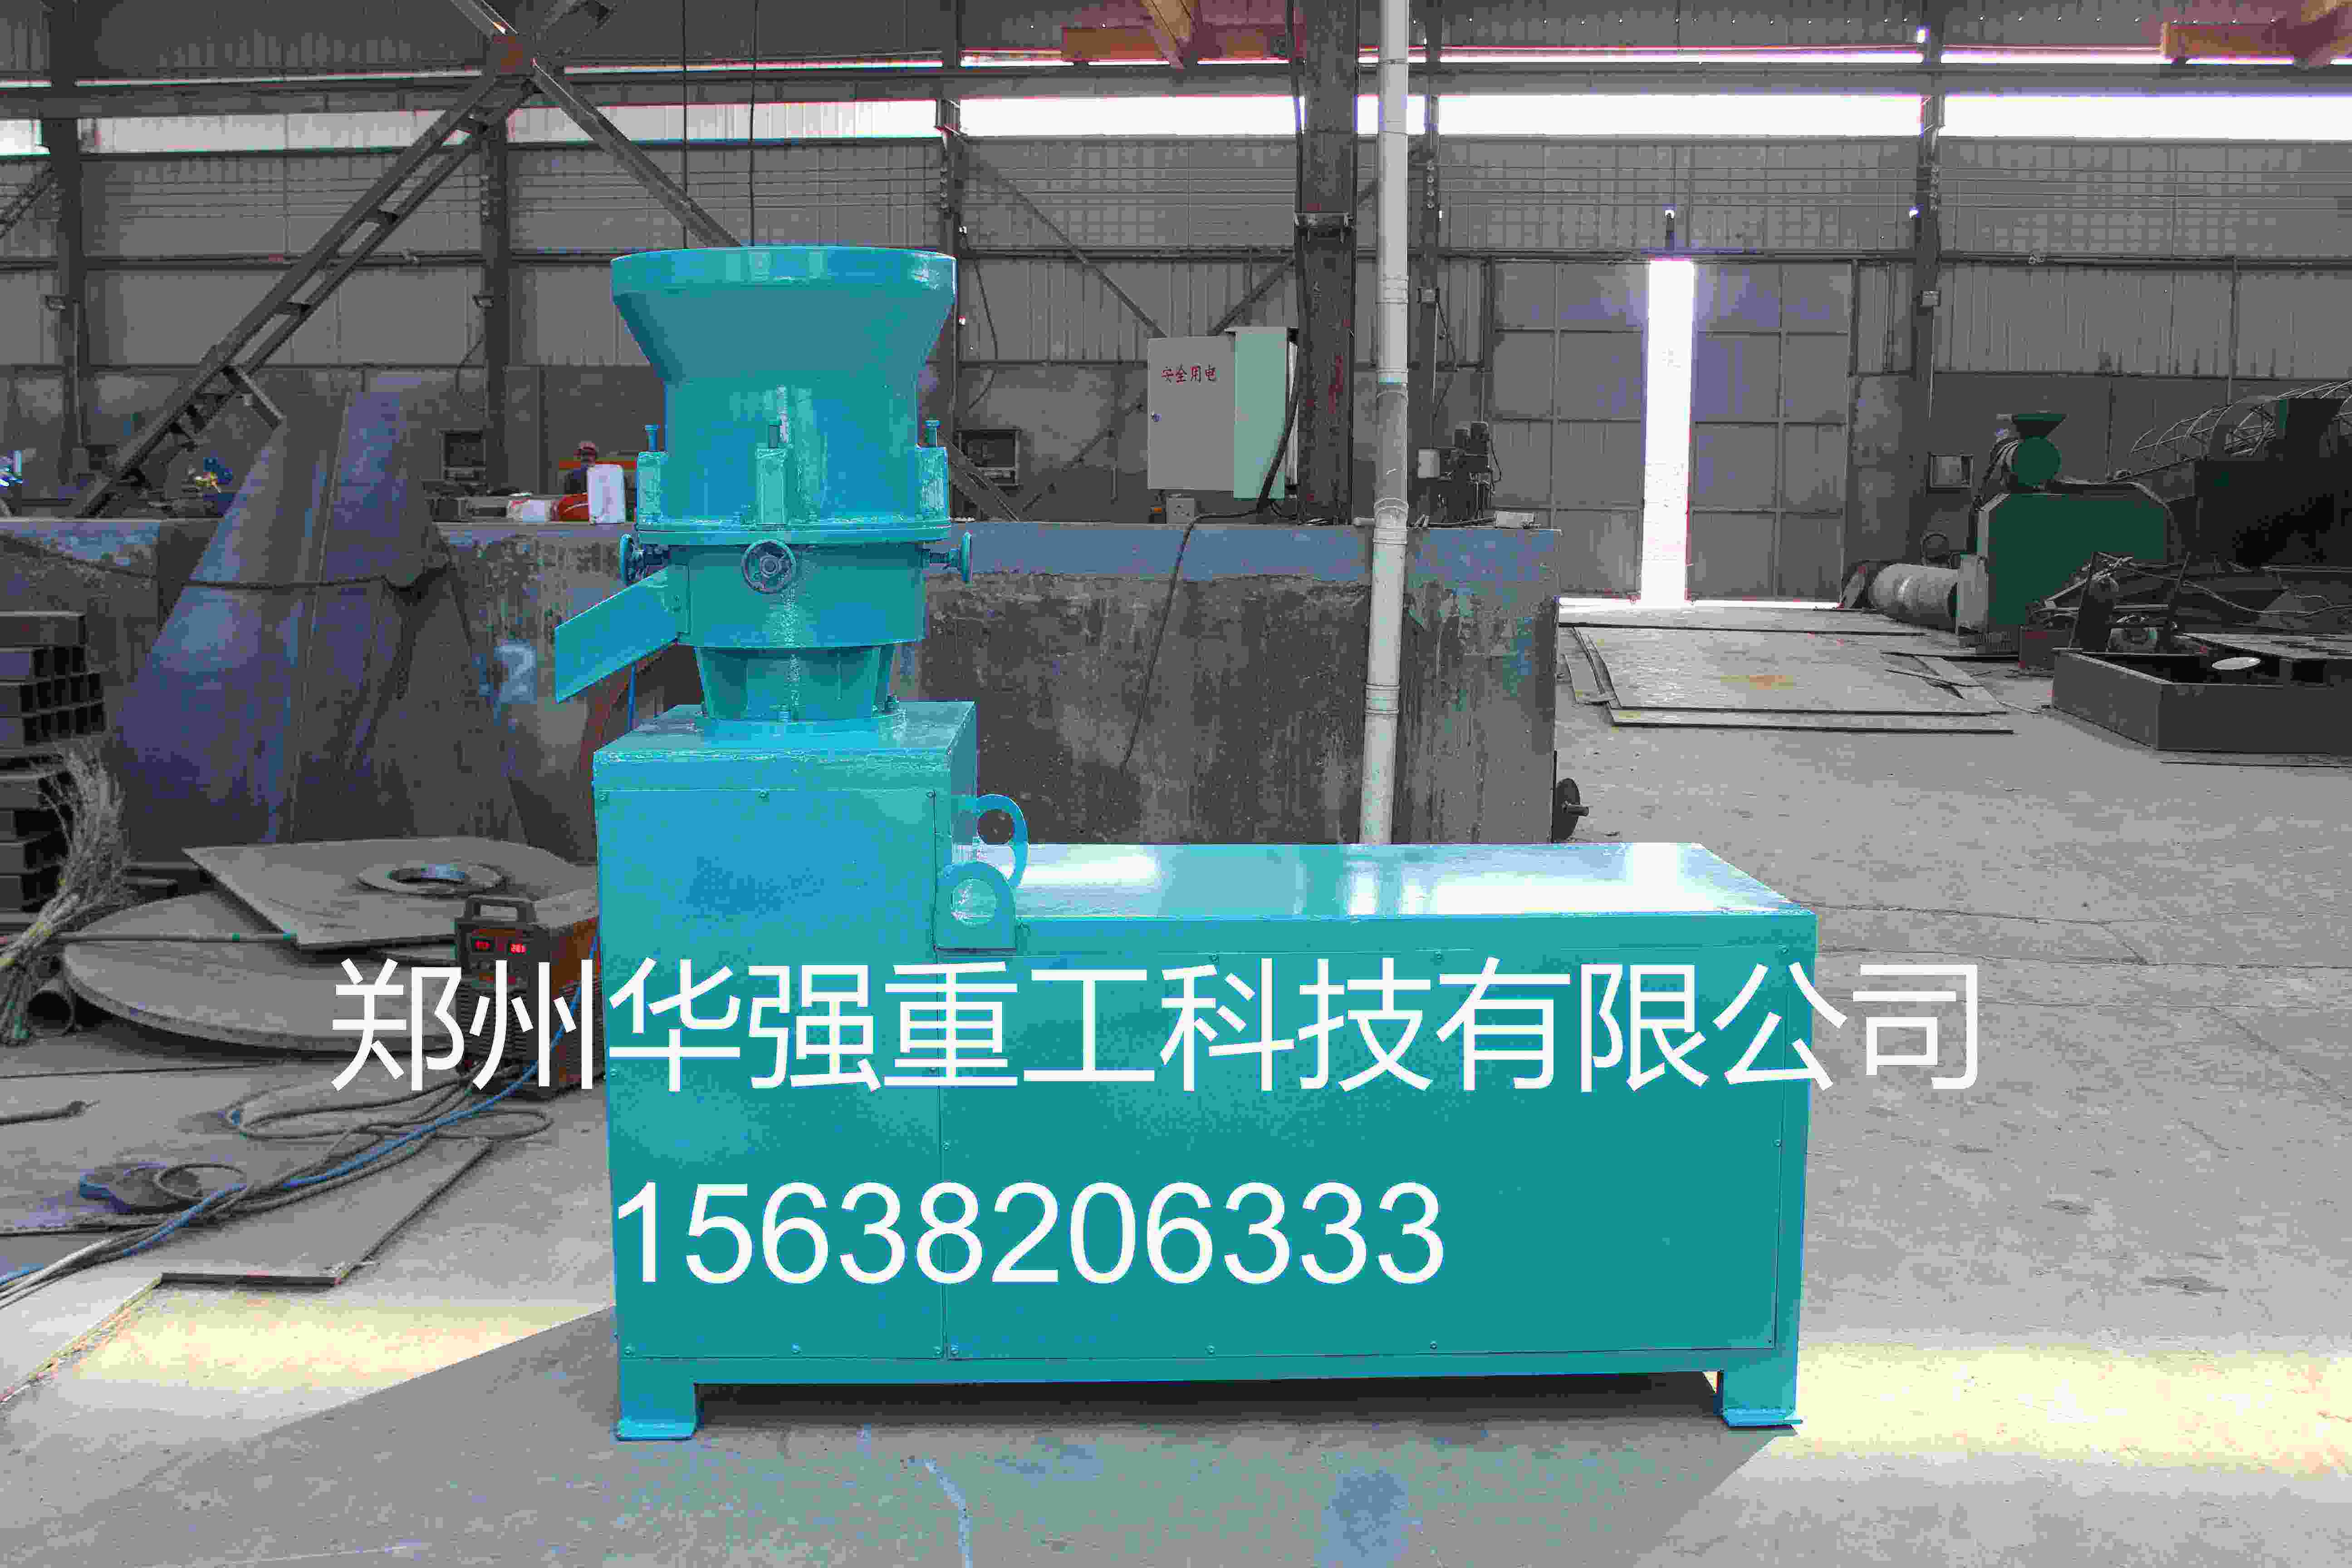
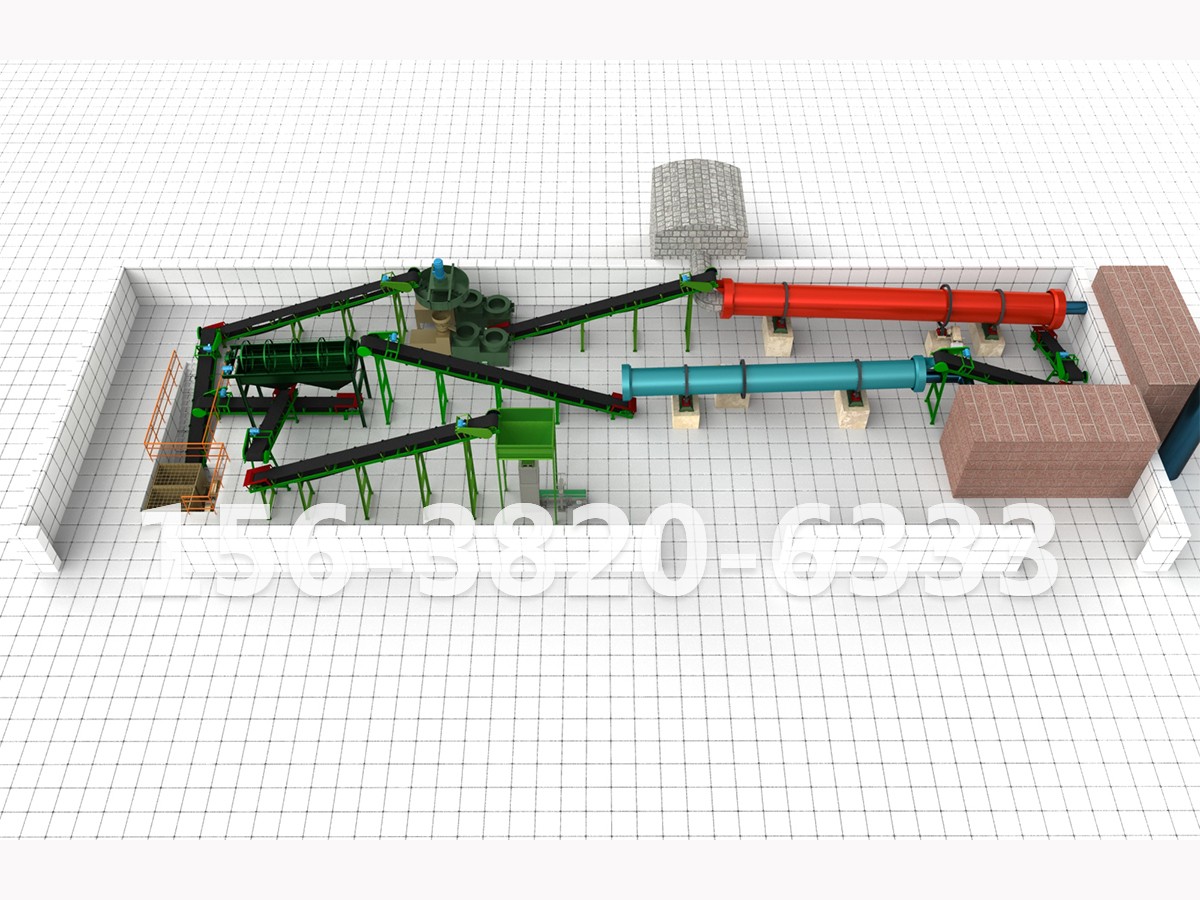
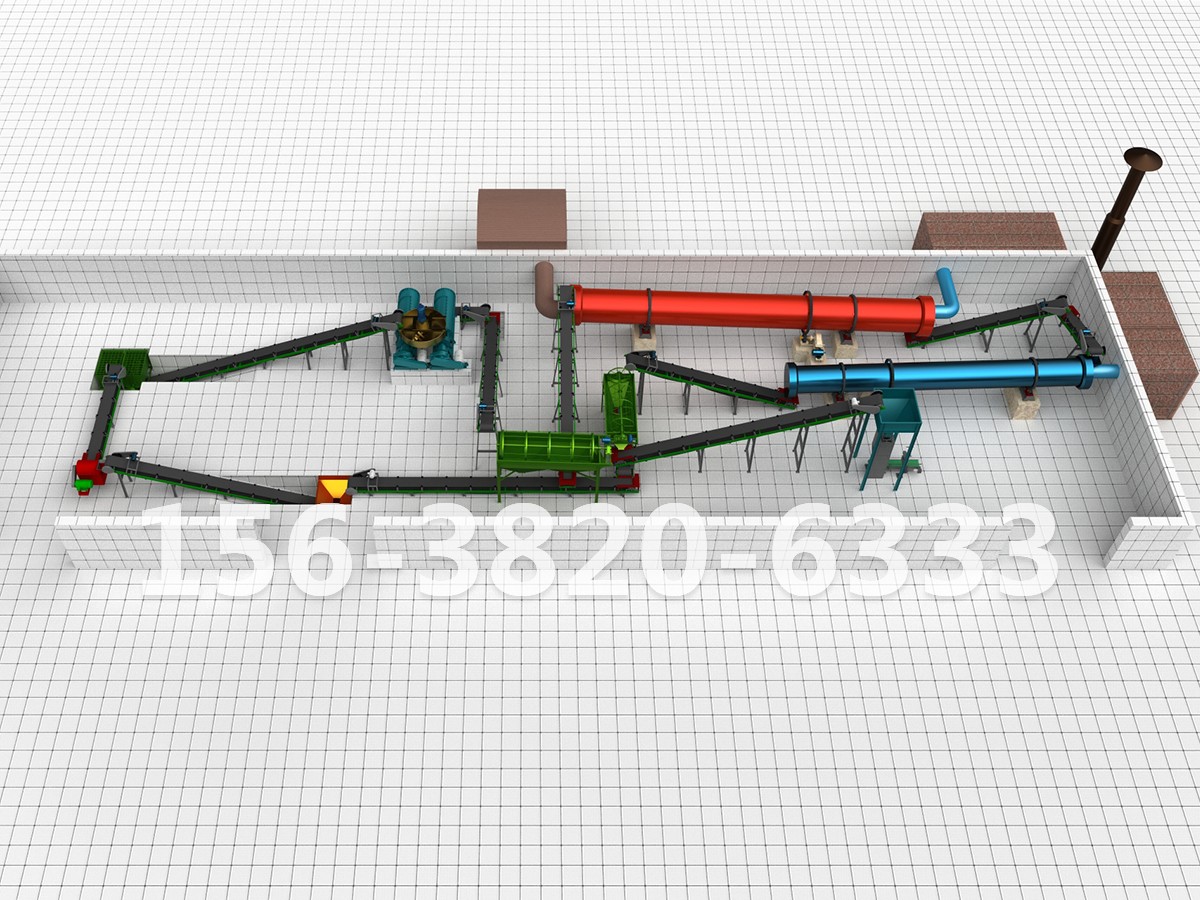
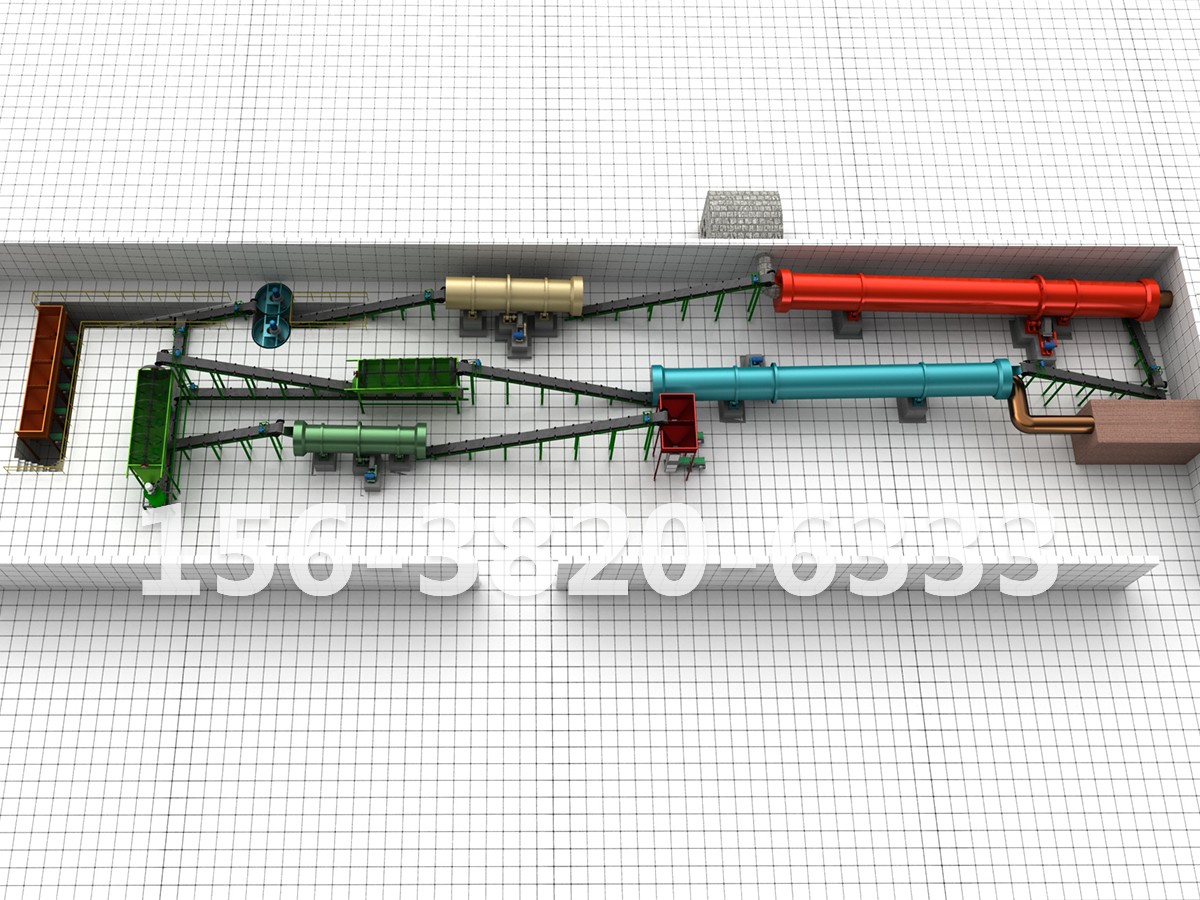
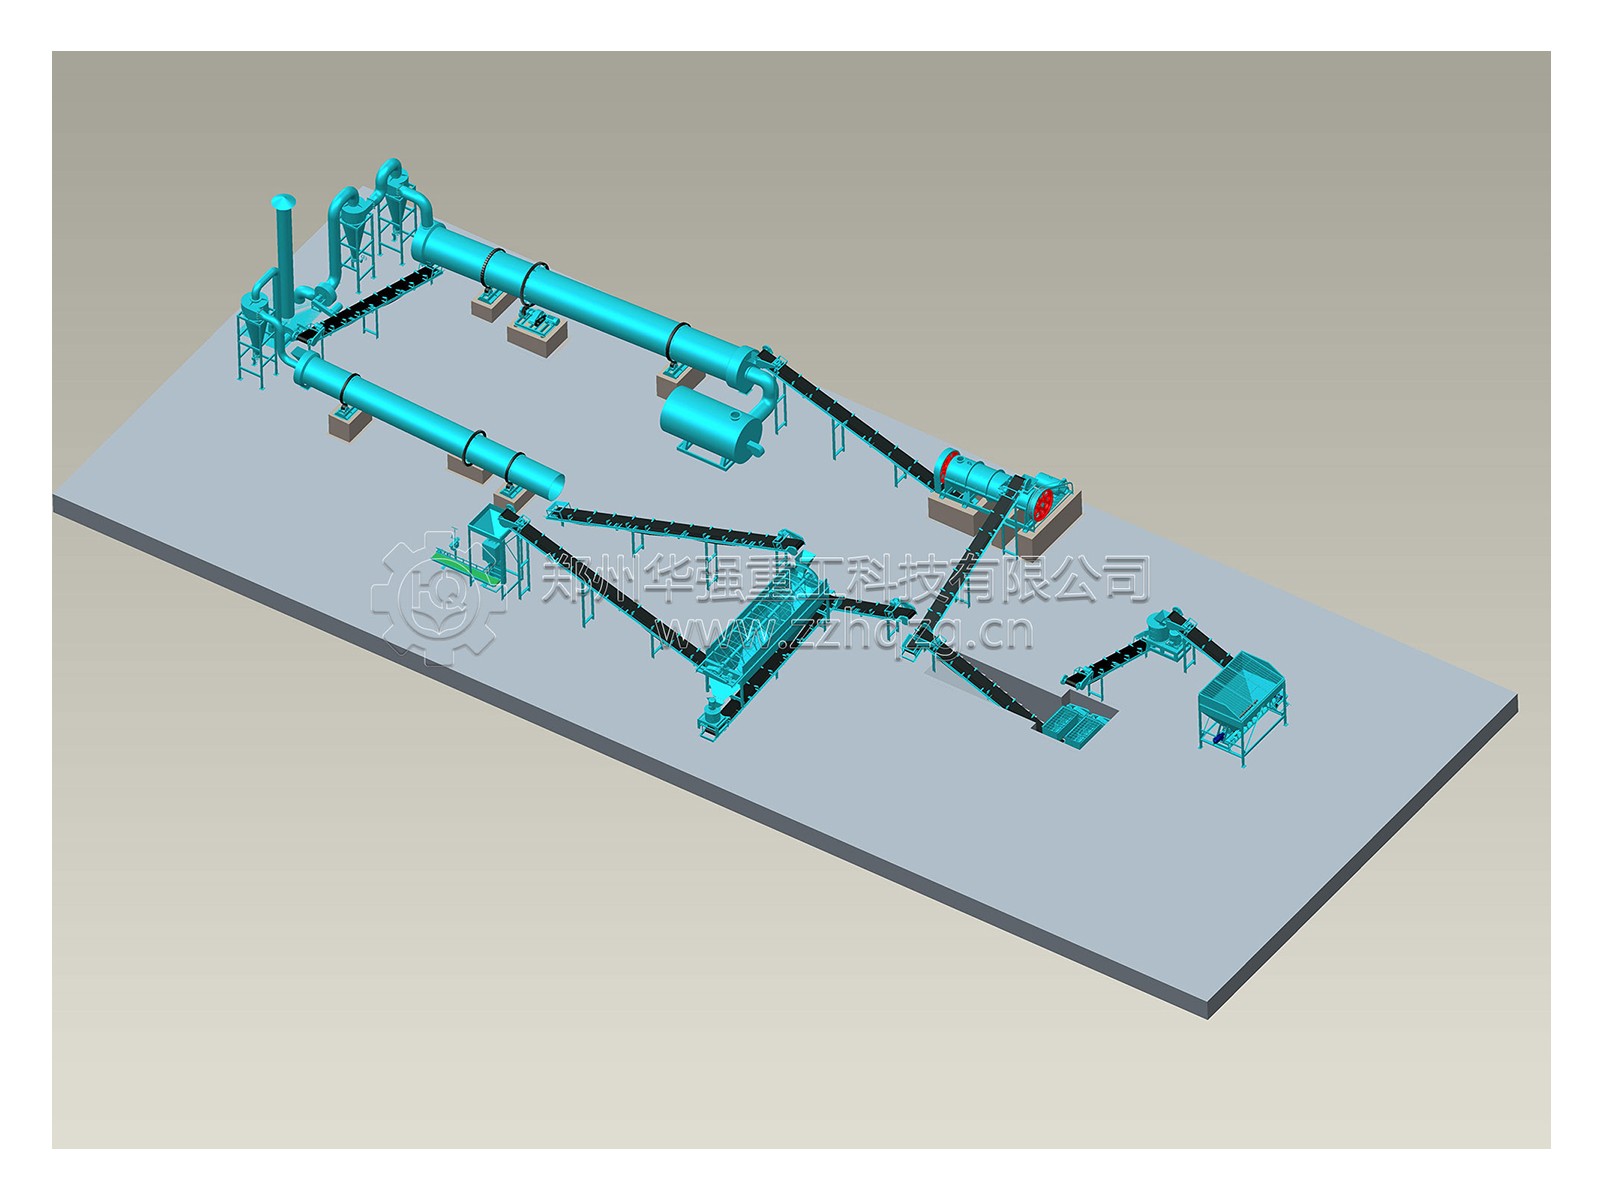
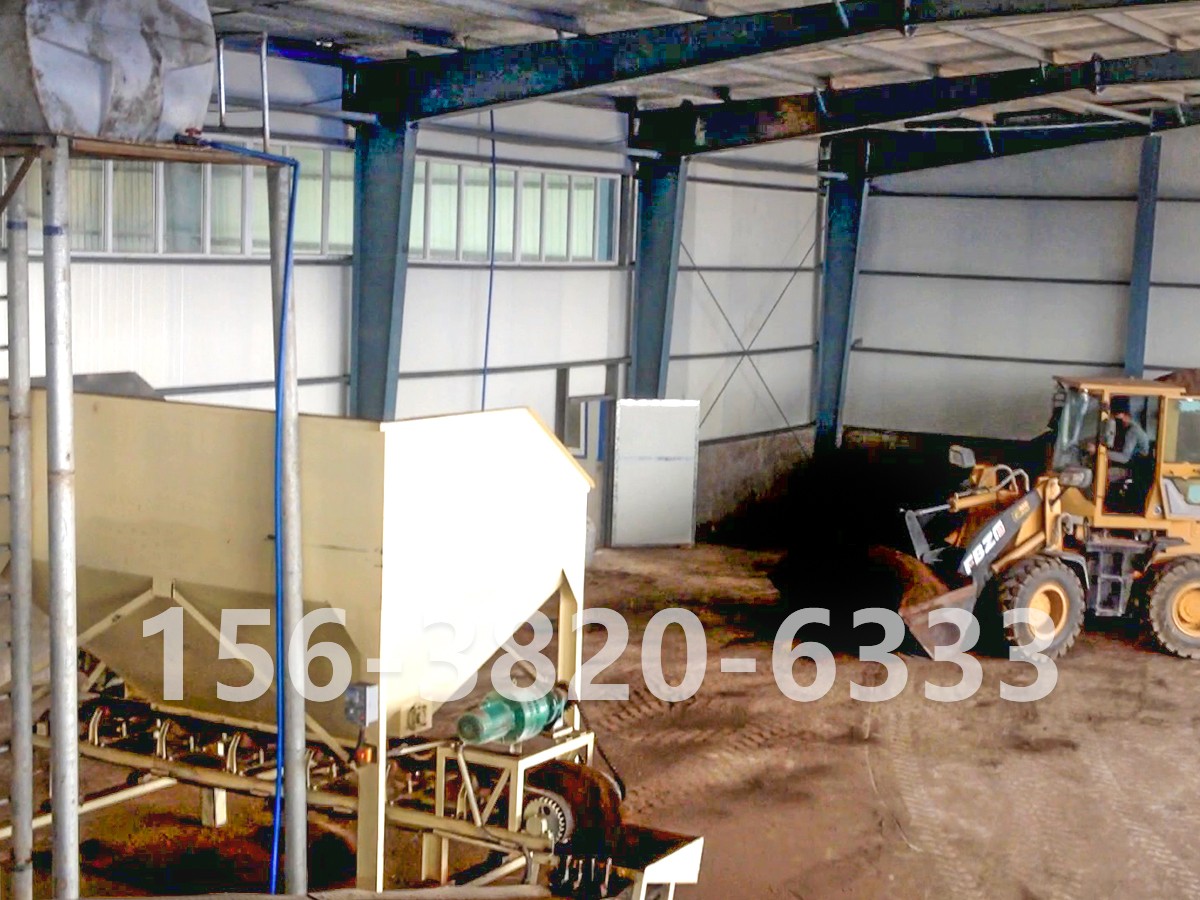
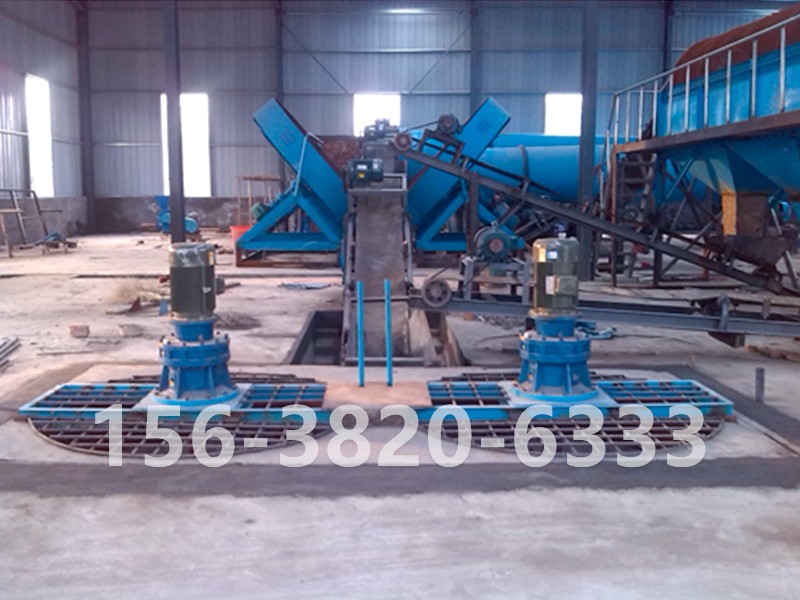
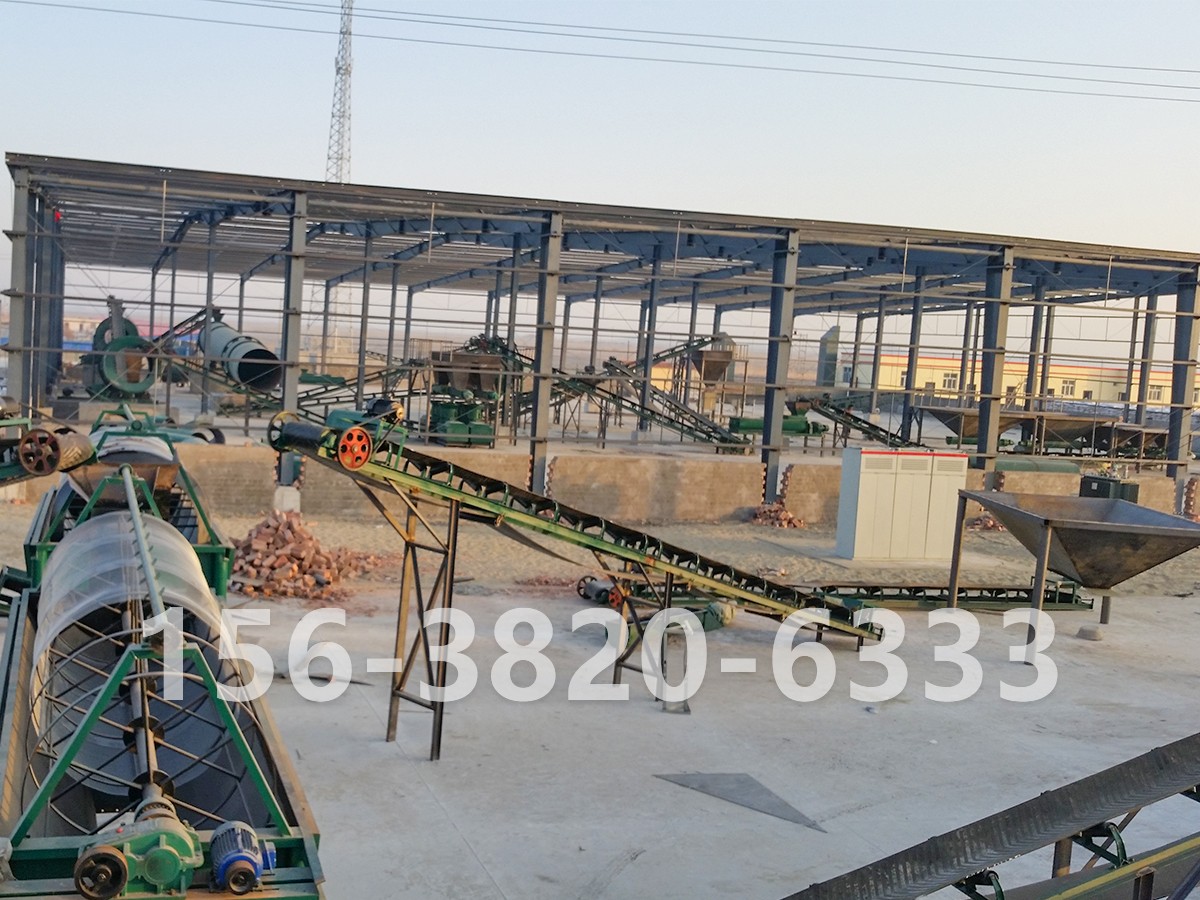
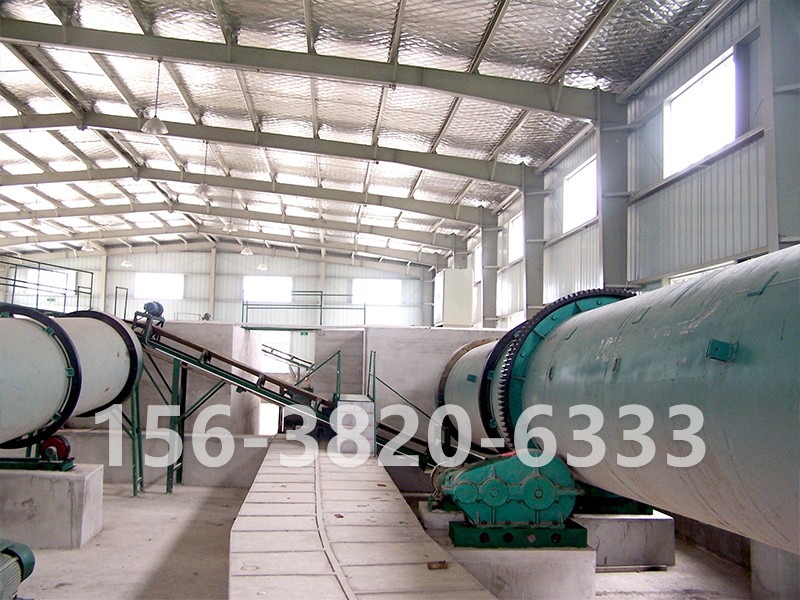
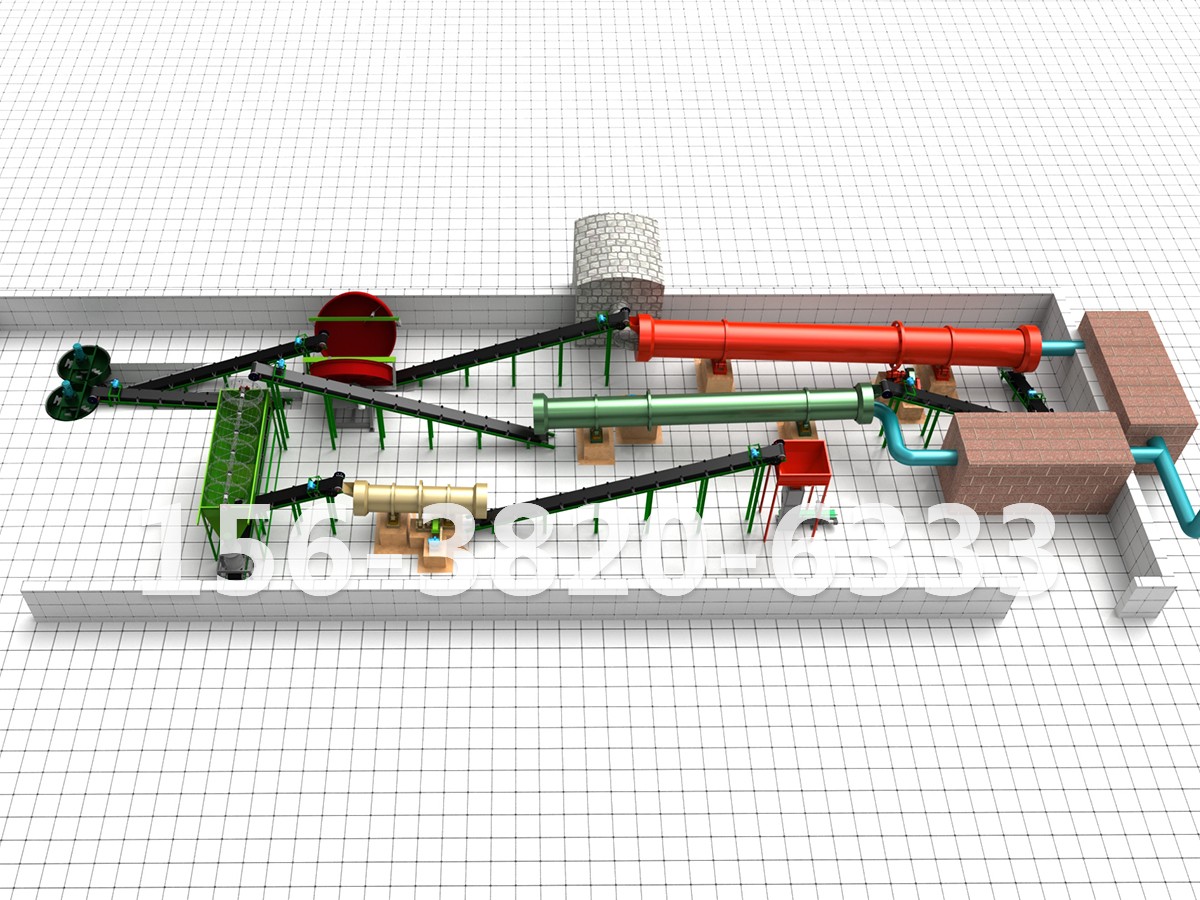
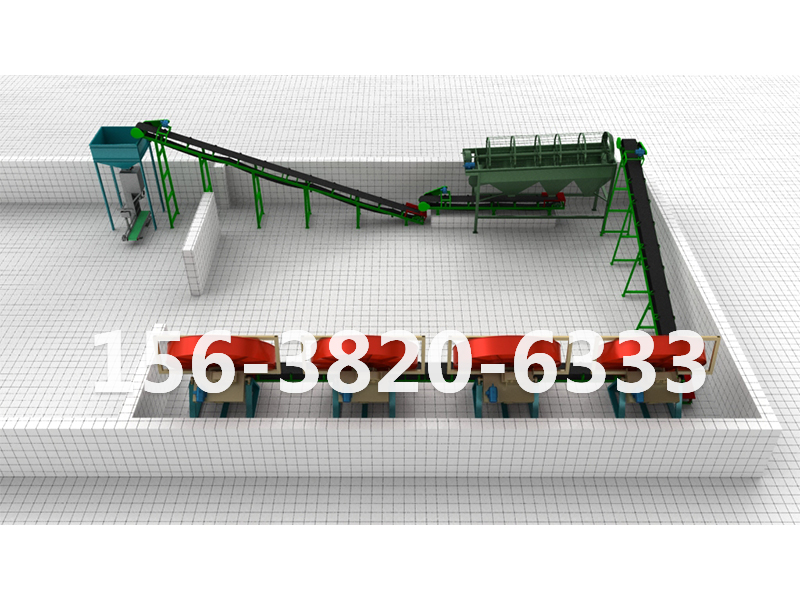
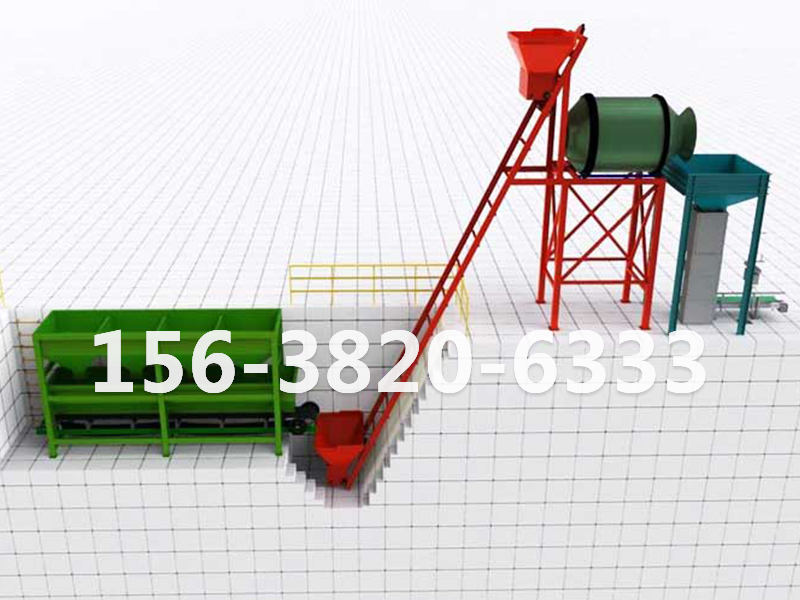
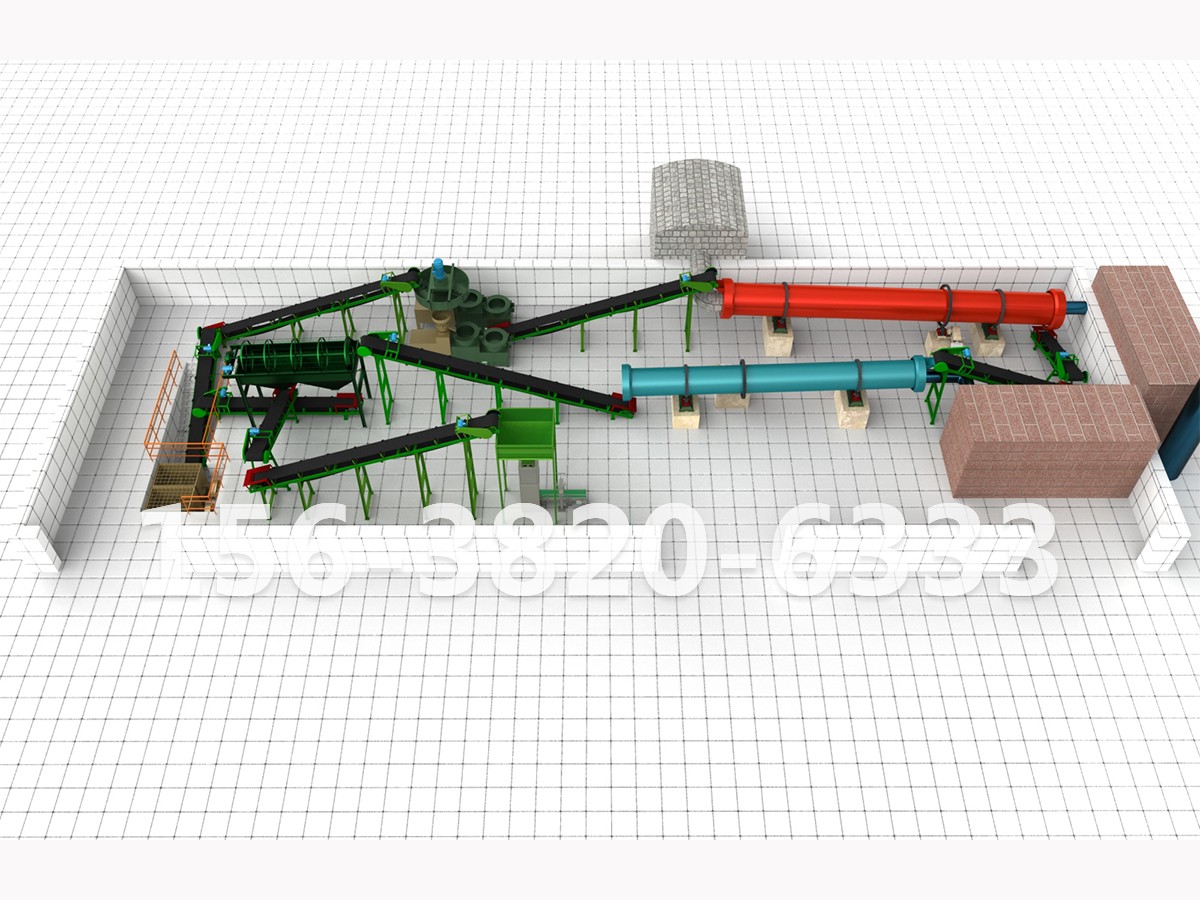
平膜挤压造粒机在有机肥生产线中承担着成型造粒的关键任务,但要让整条线稳定运行,不能只关注造粒主机本身,更要重视粉碎、混合、筛分、包装等前后工序的衔接。各工段匹配合理,才能保证进料均匀、成粒率高、返料可控、包装顺畅。
粉碎工段:为造粒提供合格细度
发酵后的有机肥物料常存在结块、纤维团块或杂质,如果直接进入造粒机,容易造成进料不均、模孔堵塞、颗粒密度不稳定。因此,造粒前通常需配置半湿物料粉碎机或链式粉碎机,对腐熟物料进行细碎处理。粉碎后的物料细度越高,压辊与平模之间的挤压成型越充分,颗粒强度和表面光洁度也更好。对于秸秆、菌渣、粪便等纤维含量较高的原料,粉碎工段尤为重要。
混合工段:保证配方均匀、含水率稳定
平膜挤压造粒机对物料含水率有一定适应范围,发酵有机肥、功能菌剂、氮磷钾等辅料需要在造粒前混合均匀。混合工段可采用双轴搅拌机、卧式混合机等设备,使有机基料与营养元素、微生物菌剂充分接触。混合均匀后,物料进入造粒机时成分更稳定,颗粒养分分布更一致,也能减少因局部过湿或过干造成的不成型、返料增加等问题。
造粒与筛分工段:分级返料,提升成品率
平膜挤压造粒机生产出的多为柱状颗粒,出料后需进入筛分环节。筛分工段通常配置滚筒筛分机,将合格颗粒、细粉和过大颗粒分开。合格颗粒进入后续包装或抛圆工序,细粉和碎料可返回造粒或混合工段重新造粒,过大颗粒经破碎后再回用。这样形成的闭路循环,能够降低物料浪费,提高整线成粒率和运行连续性。
包装工段:实现成品计量与入库
筛分后的合格颗粒进入成品仓,再由自动定量包装秤进行称重、灌装和封口。包装工段要与筛分、输送能力相匹配,避免因前端出料波动造成包装机频繁启停。对于需要抛圆的产品,可在筛分前增加抛圆机,将柱状颗粒滚圆成球状颗粒,提升商品外观。
从整线配套看,平膜挤压造粒机并不是单独运行,而是与粉碎、混合、筛分、包装共同构成完整生产流程。前段粉碎和混合决定造粒稳定性,后段筛分和包装决定成品质量和生产效率。只有各工段产能匹配、输送衔接顺畅,才能充分发挥平膜挤压造粒机的成型优势,帮助有机肥生产企业降低返料、稳定品质、提高整体经济效益。