复合肥颗粒的卖相,直接关系到经销商的铺货意愿和农户的 印象。颗粒圆整、大小均匀、表面光洁,看着就“像好肥”;颗粒歪斜、大小参差、表面粗糙,哪怕养分含量一样,也容易在货架上吃亏。喷浆造粒机之所以在复合肥造粒环节受关注,核心就在于它把“料浆雾化”和“滚动成球”放在同一个盘内完成,颗粒在层层包裹中长大,圆整度和均匀度天然比干粉直压或简单搅齿成球更有优势。但设备选对了不等于颗粒就好,几个关键点没卡住,圆整和均匀照样出不来。
雾化效果,决定颗粒的“底子”
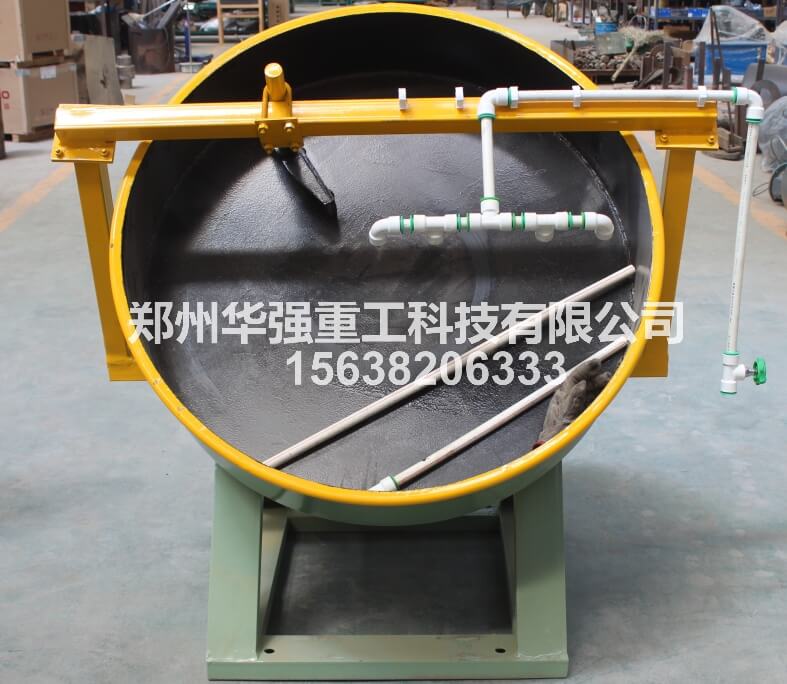
喷浆造粒机的成型逻辑是料浆经喷头雾化后,均匀喷洒在盘内滚动的母核上,水分在颗粒表面形成薄薄的液相膜,粉料随即粘附、包裹、滚圆。雾化越细、越均匀,液相分布越一致,颗粒表面就越光洁,圆整度也越高。喷头雾化不良,料浆成股或成滴落下,局部瞬间过湿,粘成团块或粘盘结壁,颗粒不是歪就是扁。实际运行中,喷头孔径、喷浆压力和料浆粘度要匹配:压力偏低、料浆偏稠,雾化颗粒粗,成球表面粗糙;压力过高、料浆偏稀,细雾飘散,有效粘附量下降,成球速度反而慢。喷头位置一般布置在盘面中上部,让雾化料浆落在物料翻滚 活跃的区域,而不是直接浇在盘底或盘壁。
料浆浓度,窄窗口里的精细活
复合肥喷浆造粒对料浆浓度比圆盘干粉造粒更敏感。料浆过稀,带入盘内的水分多,颗粒表面长期处于过湿状态,容易粘连、变形,甚至压料粘盘;料浆过稠,雾化困难,喷头易堵,液相桥不足,细粉裹不上去,颗粒长得慢且不圆。实践中料浆浓度要结合配方和盘内物料状态微调,保持“雾化能散开、落到料面能铺展、滚动中能收干”的状态。补水和补料都不能猛,雾化喷淋要连续均匀,让盘内湿度始终稳在成球窗口内。
倾角与转速,给颗粒留足“滚圆时间”
喷浆造粒机盘体倾角和转速共同决定物料在盘内的停留时间和滚动轨迹。倾角偏小,物料堆在盘底,翻滚不充分,颗粒容易长成扁圆或连体;倾角偏大,物料滑落太快,成球时间不足,颗粒细小且强度不够。复合肥喷浆造粒常用倾角在45°—50°区间,转速宜取中低水平,让母核有足够时间在盘内层层裹浆、逐圈滚圆。转速过高,离心力把料层甩散,雾化料浆粘附不均;转速过低,物料带不起来,局部闷湿粘盘。倾角和转速必须联动调,单动一个,成球状态很容易从一个极端滑到另一个极端。
母核与返料,稳住均匀度
颗粒匀不匀,很大程度上看盘内“母核”稳不稳。进料应少量、连续、均匀,避免料层厚度忽高忽低;细粉返料比例要稳定,让盘内始终有足够细颗粒作为滚动核心。如果进料波动大、返料忽多忽少,颗粒大小就会明显分层:大的越滚越大,小的长不起来。配合盘面刮板及时清理粘附料,保持盘底光洁,物料滚动轨迹才稳定,颗粒均匀度才有保障。
一句话收束:喷浆造粒机让复合肥颗粒更圆、更匀、更有卖相,靠的不是单一参数,而是雾化、料浆浓度、倾角转速和母核返料的协同。把雾化调细、浓度控稳、倾角转速匹配好、进料返料稳住,颗粒的圆整度和均匀度自然会上一个台阶。