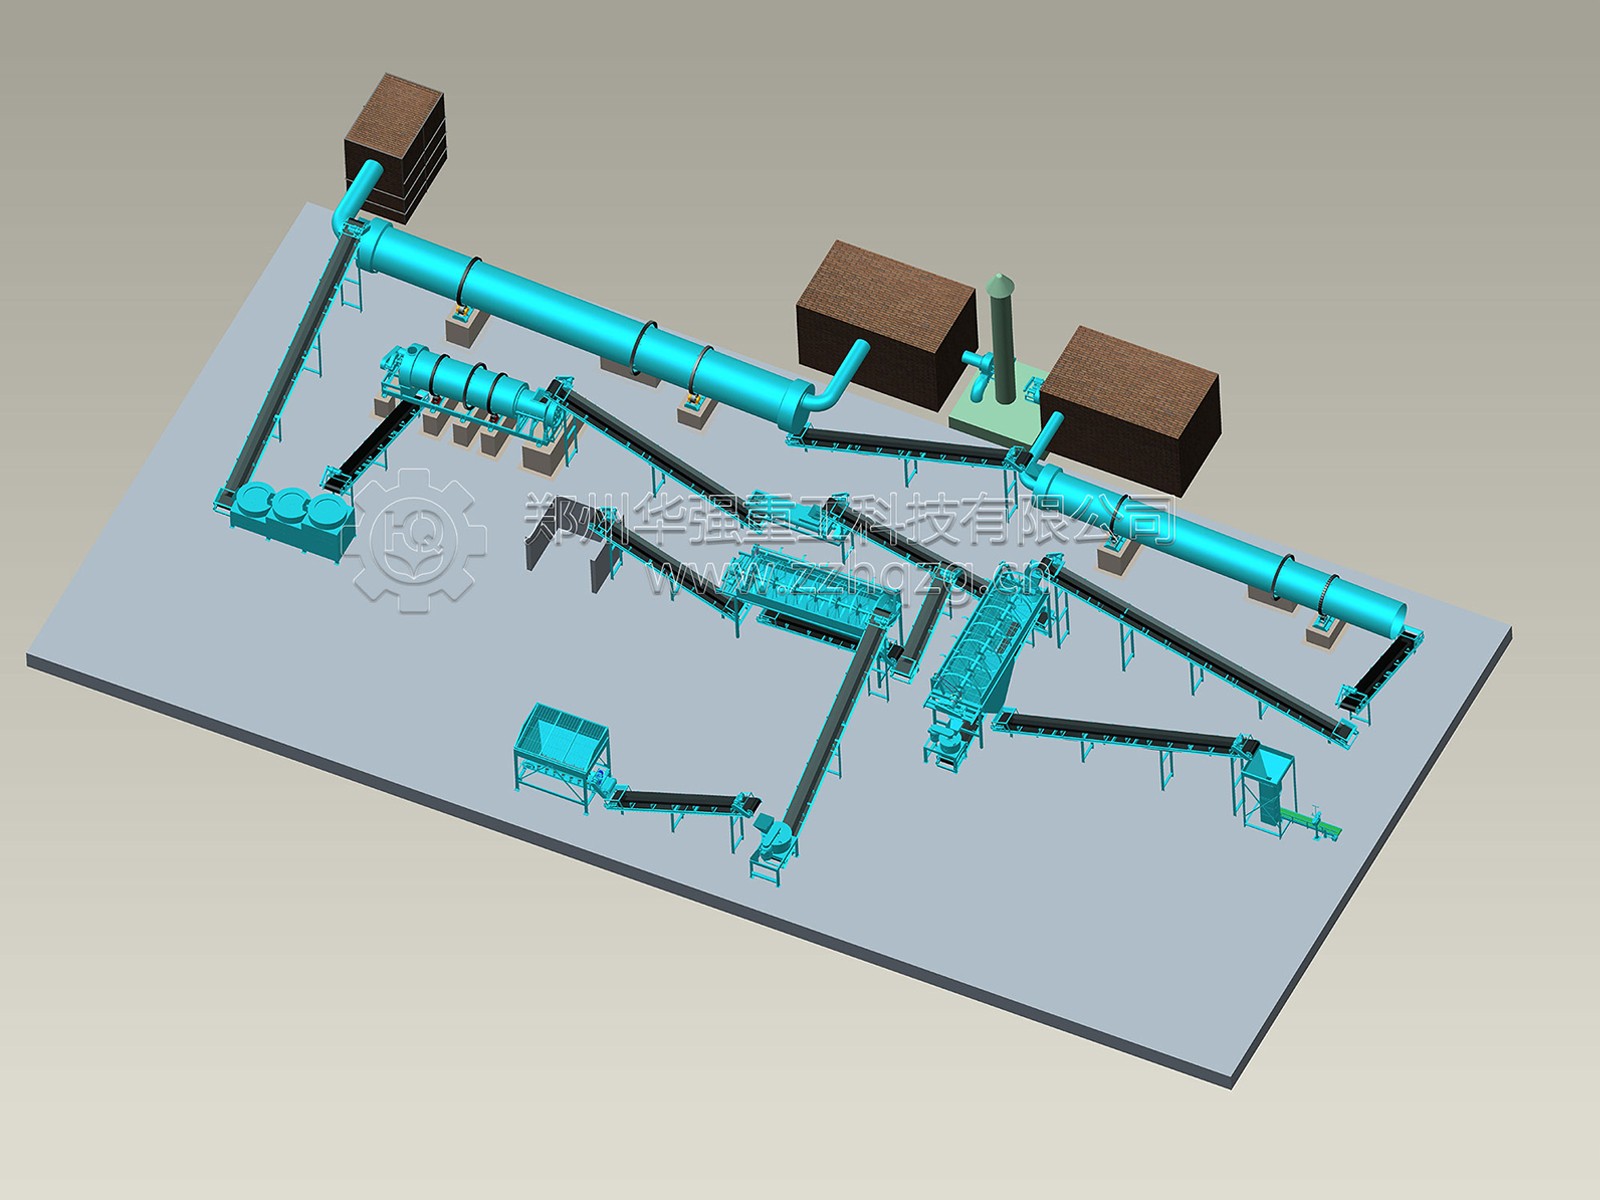
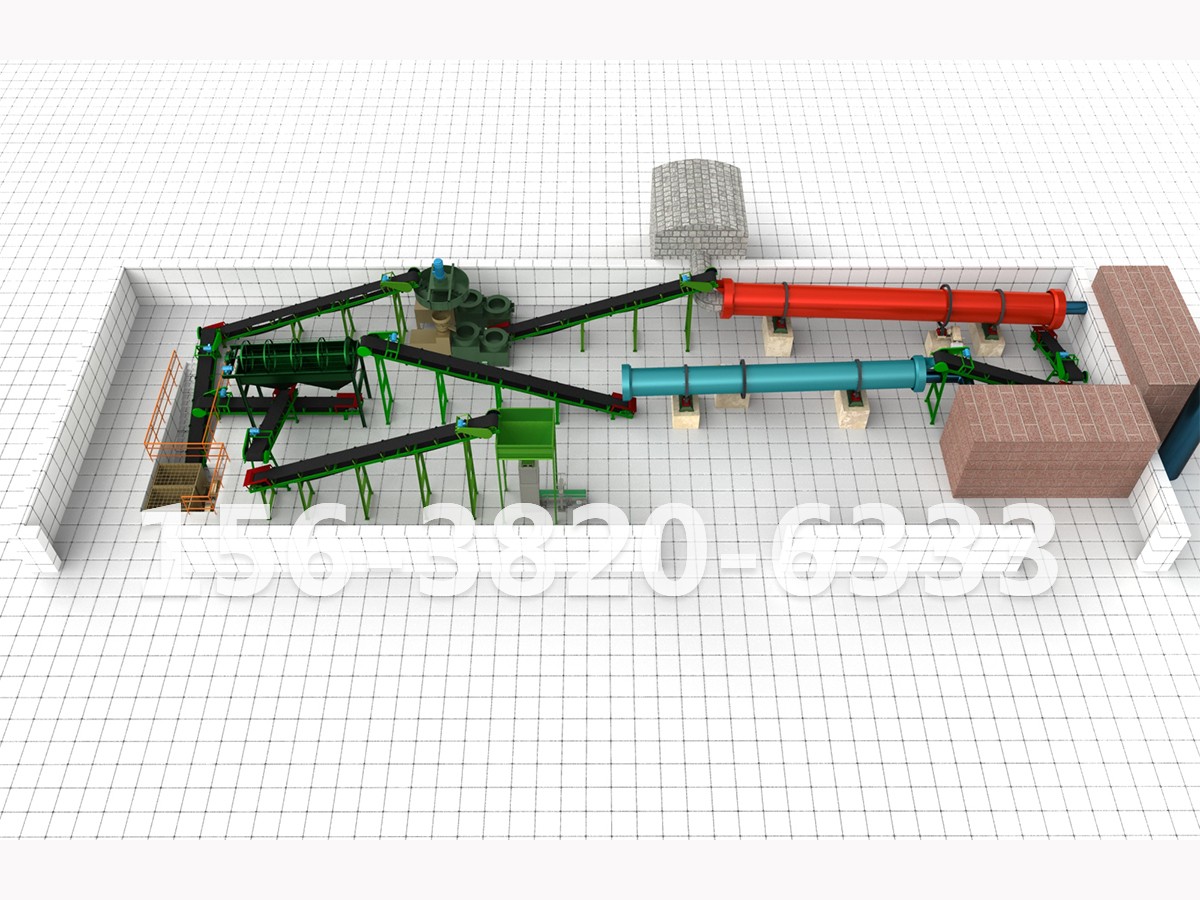
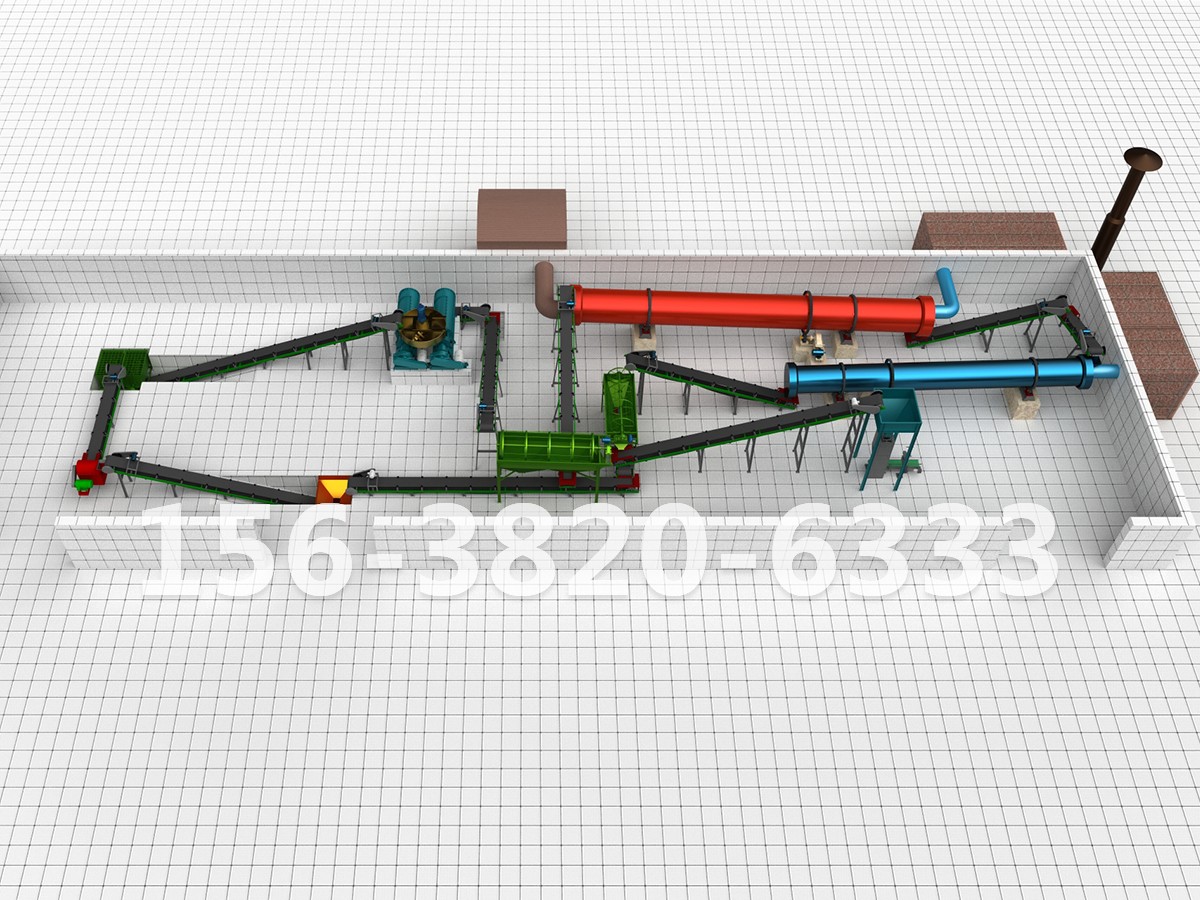
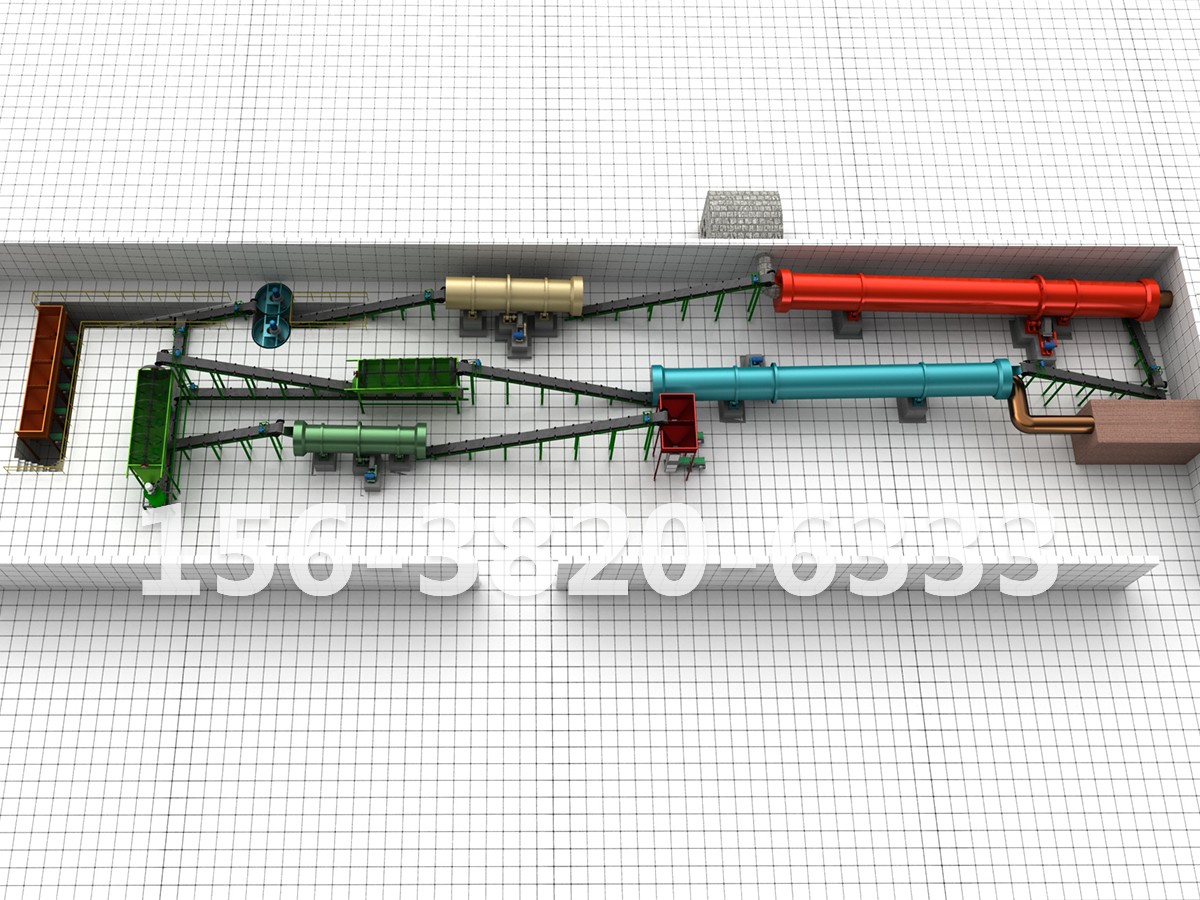
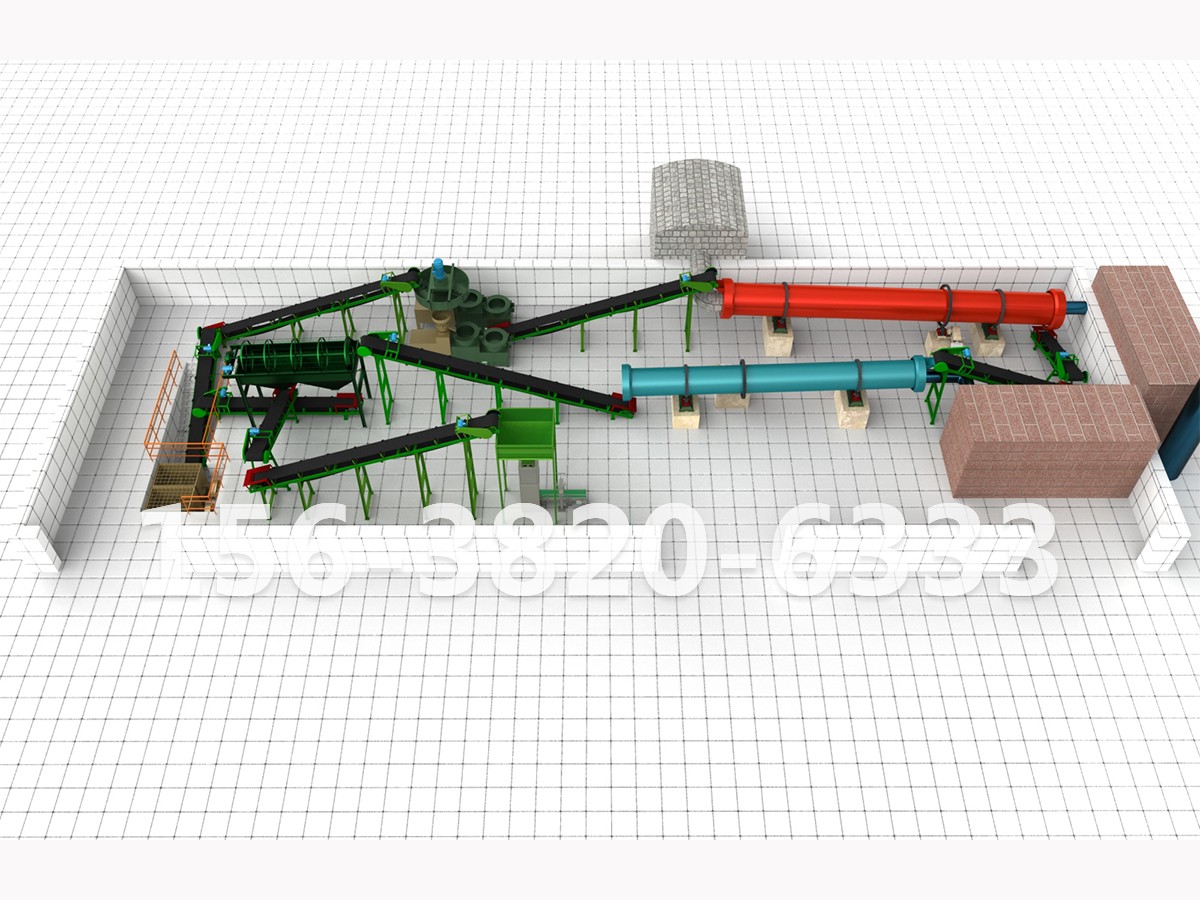
把畜禽粪便、秸秆、菌渣加工成圆润紧实、便于运输、适合机械施肥的商品颗粒有机肥,核心不在于单台设备性能强弱,而是整条生产线能否实现造粒、烘干、冷却、筛分、包装工序顺畅衔接。对于想要走商品化销售路线的中小型肥料厂、规模化养殖场而言,造粒烘干包装一体化成套颗粒有机肥生产线,是产业升级的优选方案。
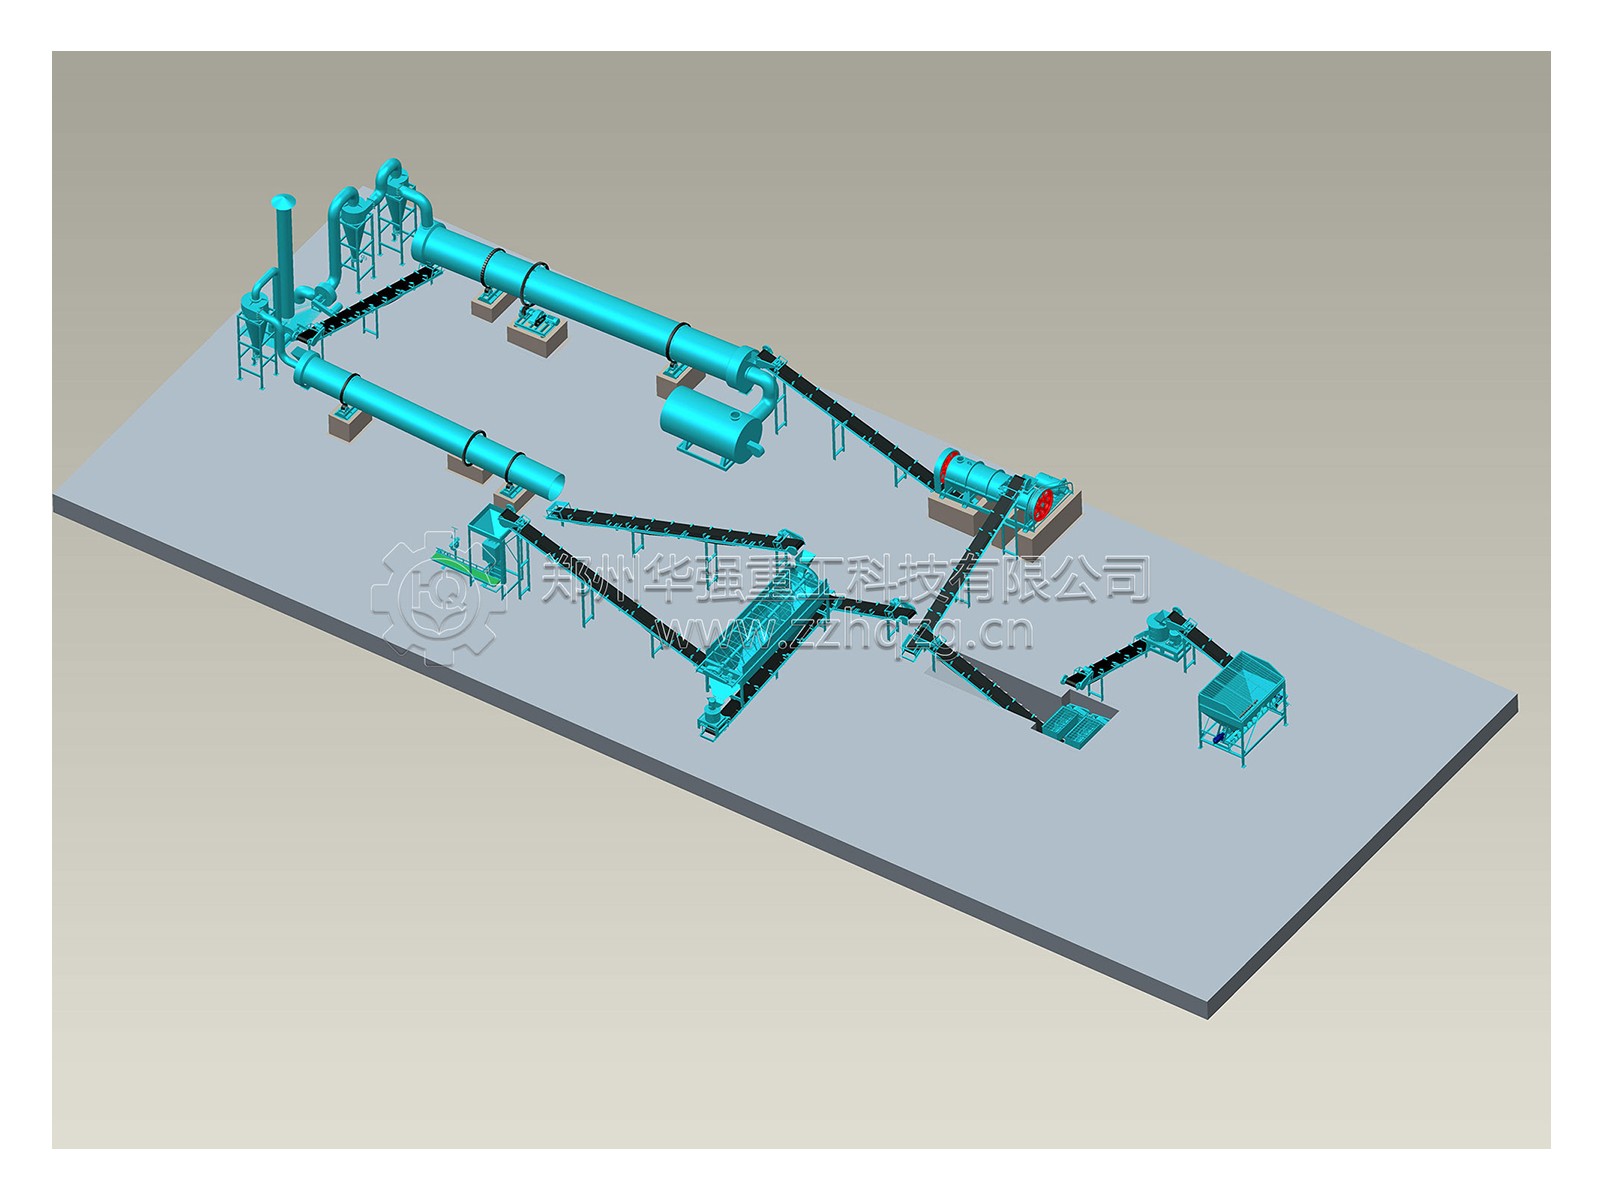
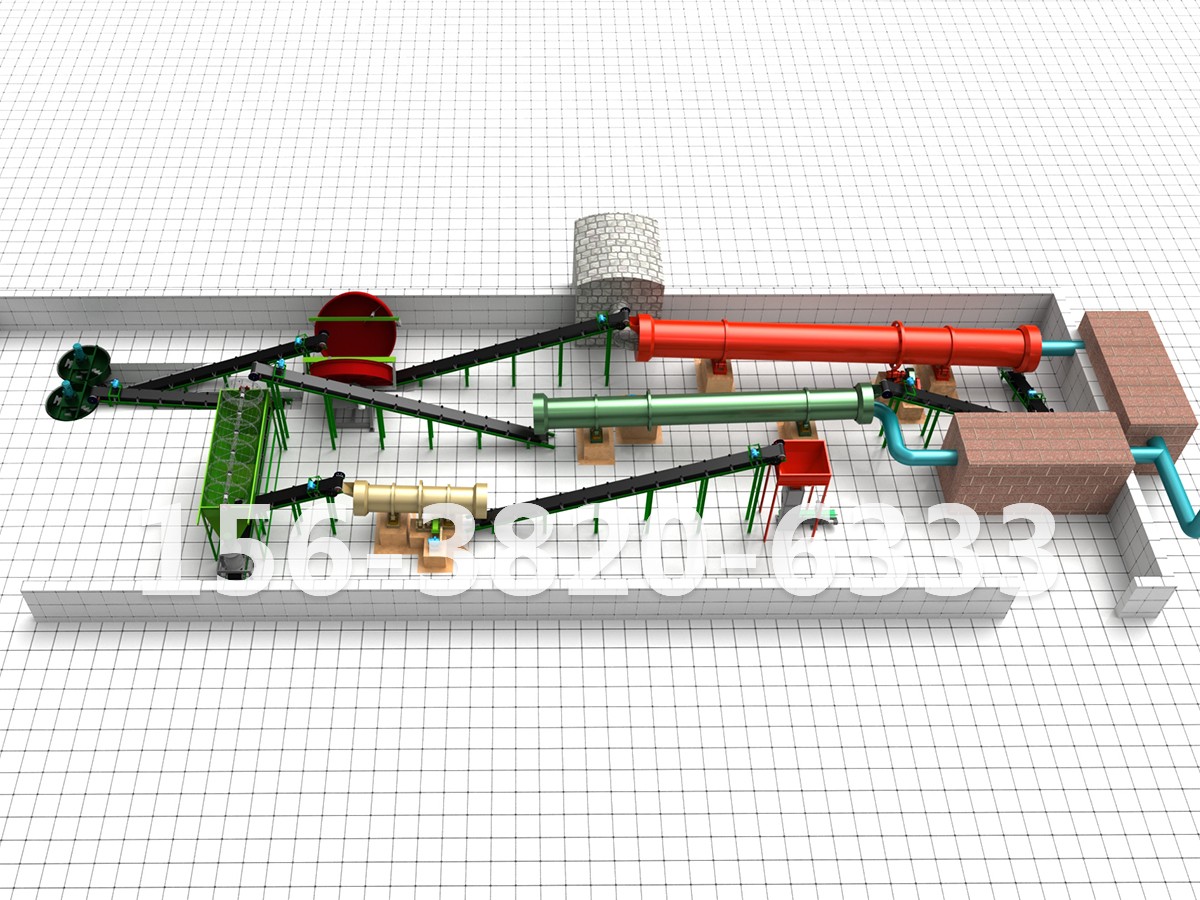
完整的颗粒有机肥生产线按照工序依次串联:发酵腐熟物料、半湿物料粉碎、配料搅拌、造粒、烘干、冷却、筛分、返料回造粒、包膜(按需选配)、自动包装。
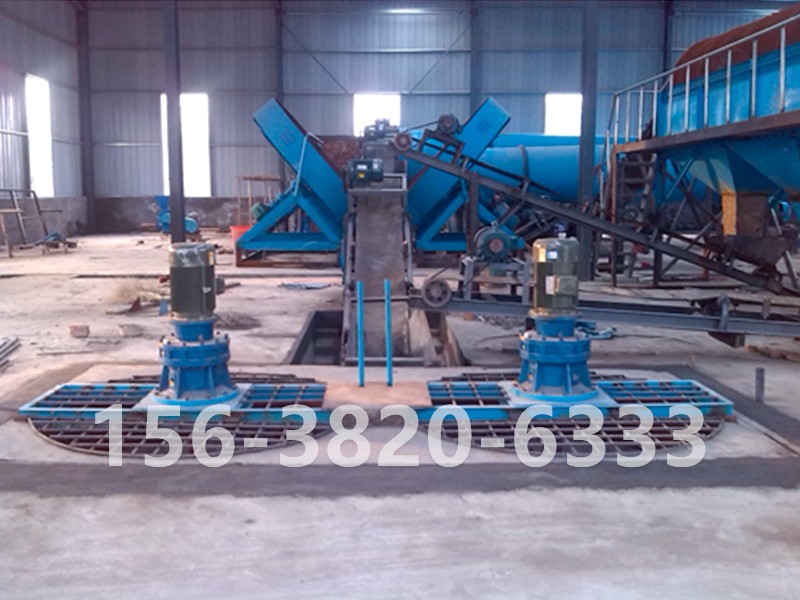
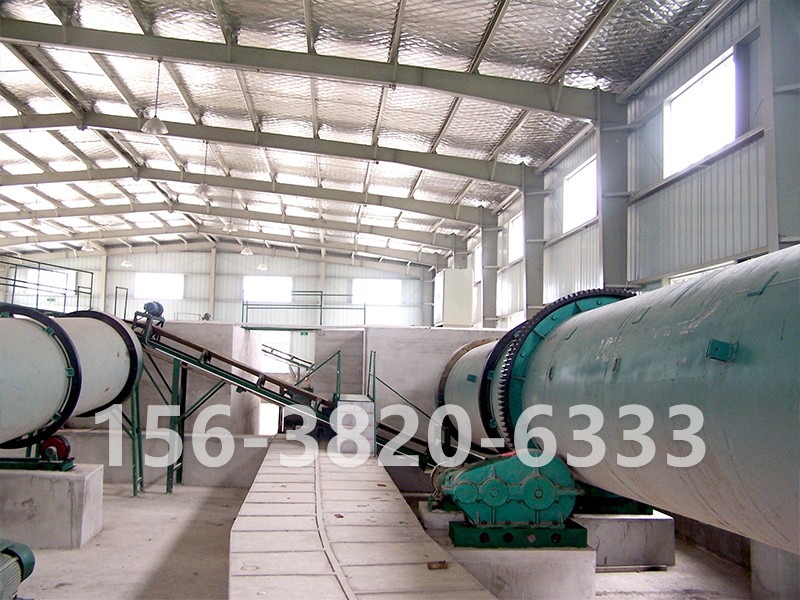
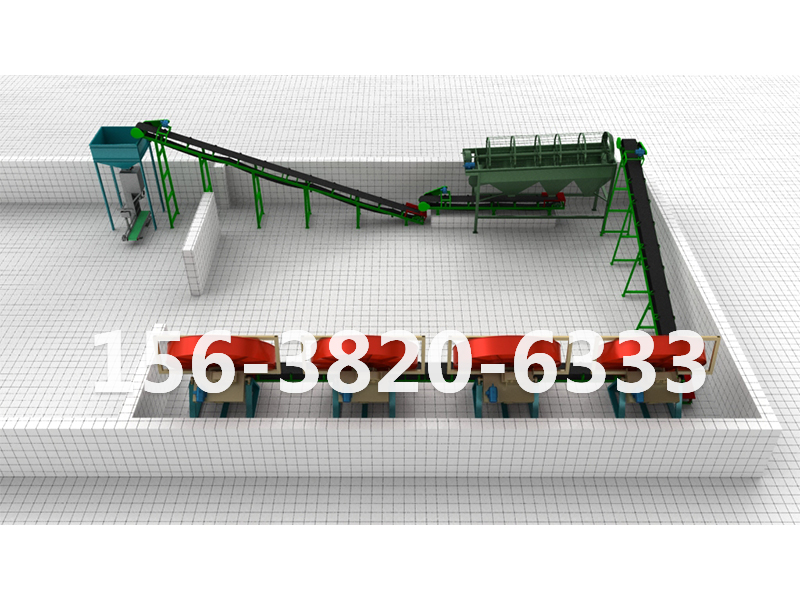
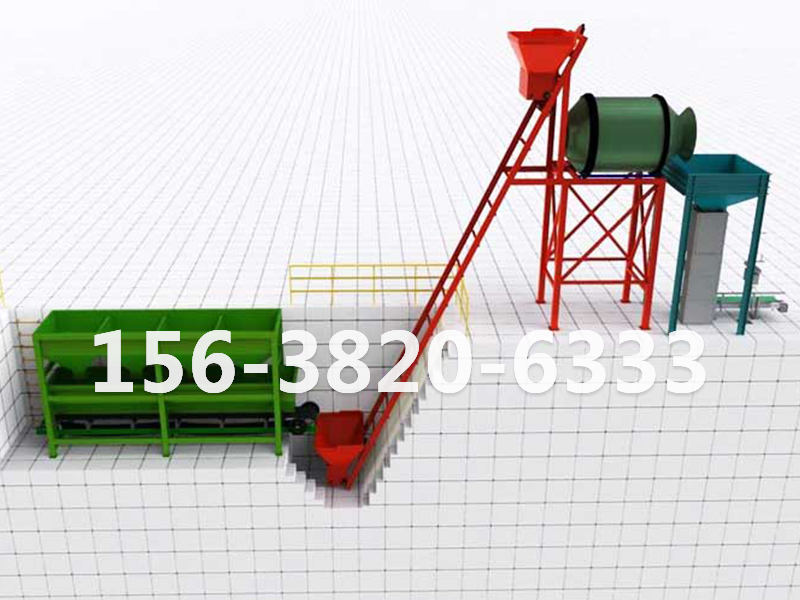
物料经过发酵翻抛完成无害化腐熟,先利用粉碎设备打碎结块原料,保证原料细度达标;搅拌机均匀混入氮磷钾辅料、菌剂与膨润土粘结剂;造粒机产出含水约30%的湿颗粒;随后进入滚筒烘干机低温脱水,将水分控制在15%以内;冷却机快速降温,避免颗粒高温结块;滚筒筛分机分离合格颗粒、大块颗粒与细粉,不合格物料重新返回造粒工序;达标颗粒可根据需求增加防结块包膜工序, 通过自动包装设备完成称重封袋。
造粒机:年产1万至3万吨规模优先选用圆盘造粒机,成球率高,颗粒外形圆润,设备投入较低;年产3万吨以上生产线适合转鼓造粒机,连续作业稳定,能够适应含有粗纤维的原料;高湿物料可以选用搅齿造粒机,挤压造粒无需配套烘干设备,但整体产量偏小。
烘干与冷却设备:推荐搭配三回程滚筒烘干机与逆流式冷却机,采用60至80℃低温大风量作业模式,既能完成脱水,又能保护物料内有益菌活性,防止高温损伤菌种。
筛分与包装设备:滚筒筛分机实现物料闭路循环;自动定量包装秤搭配缝包机,支持25公斤、40公斤、50公斤多种规格,大型生产线可配套码垛设备。
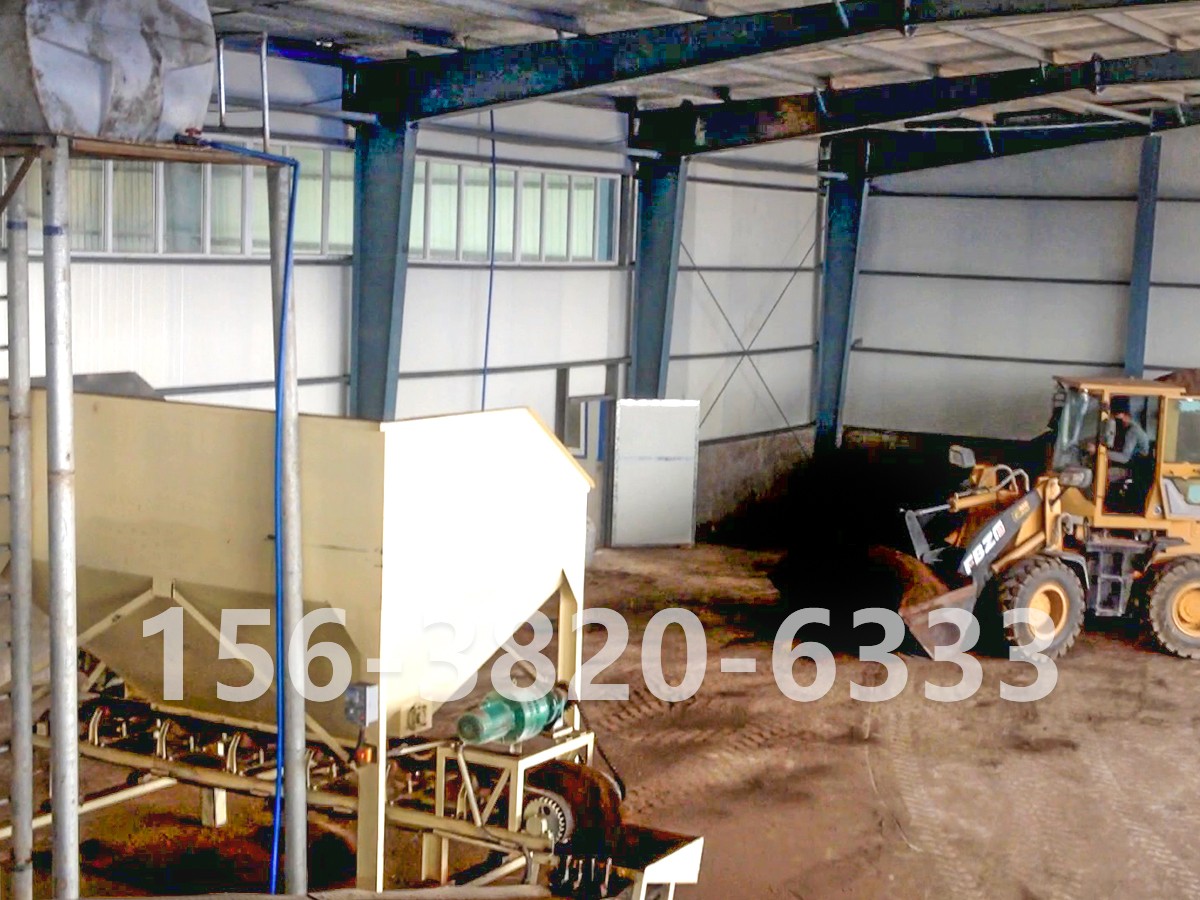
前置粉碎设备:发酵后的物料含水量在25%至55%之间,极易粘附筛网,建议选用半湿物料粉碎机或者立式刀片粉碎机,不易堵料闷机,保障造粒原料细度。
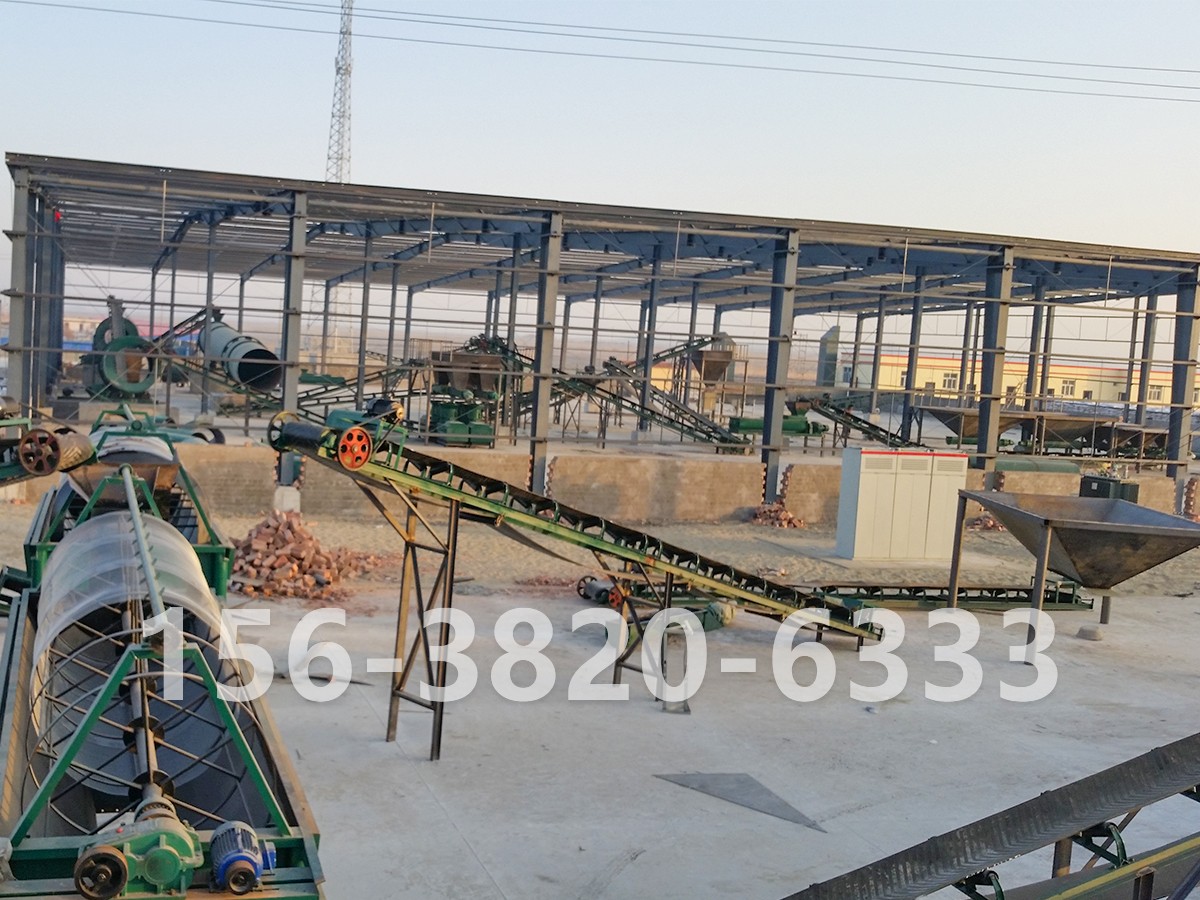
一,工序衔接紧密。各设备通过输送带联动,减少铲车转运环节,一条生产线仅需2至4名操作人员。
二,成品品质稳定。产出的颗粒直径2至5毫米,外形均匀、硬度充足,长途运输不易粉化,更容易获得农资经销商认可。
三,运行成本可控。烘干、冷却系统采用热风循环利用设计,搭配一体化除尘除臭装置,相比零散采购单机拼凑,吨产品能耗更低,更容易满足环保要求。
年产1万吨试水生产线:圆盘造粒机、单筒烘干机、半自动包装设备组合,适合初期投产。
年产3万至5万吨主流生产线:转鼓造粒机或者搅齿造粒机、三回程烘干机、冷却筛分设备、全自动包装系统成套搭配。
年产10万吨以上规模化生产线:多条生产线并联,配套PLC中控系统、全自动码垛、全套除尘除臭设施。
场地规划建议:发酵区域、加工车间、成品仓库分区设置,车间预留充足高度,同步建设除臭喷淋系统与渗滤液收集设施。
原料必须经过充分腐熟,未腐熟原料直接造粒,容易造成设备粘料、颗粒烧苗、成球率下降。
原料粉碎细度不足,会大幅提高造粒返料比例,增加设备负荷。
烘干温度严格控制在80℃以内,避免生物有机肥有益菌失活。
筛分返料比例维持在10%至20%,返料过高,说明造粒阶段水分与配料配比需要调整。
环保配套不可省略,翻抛区域除臭、烘干工序布袋除尘、包装工位收尘装置都需要配置到位。
颗粒有机肥生产线能否创造收益,关键在于能否实现从湿料到袋装成品连续稳定生产。造粒烘干包装一体化设备将耗费人工的工序自动化,颗粒有机肥相比粉剂有机肥拥有更高市场溢价,更容易对接果蔬种植基地、农资销售渠道。