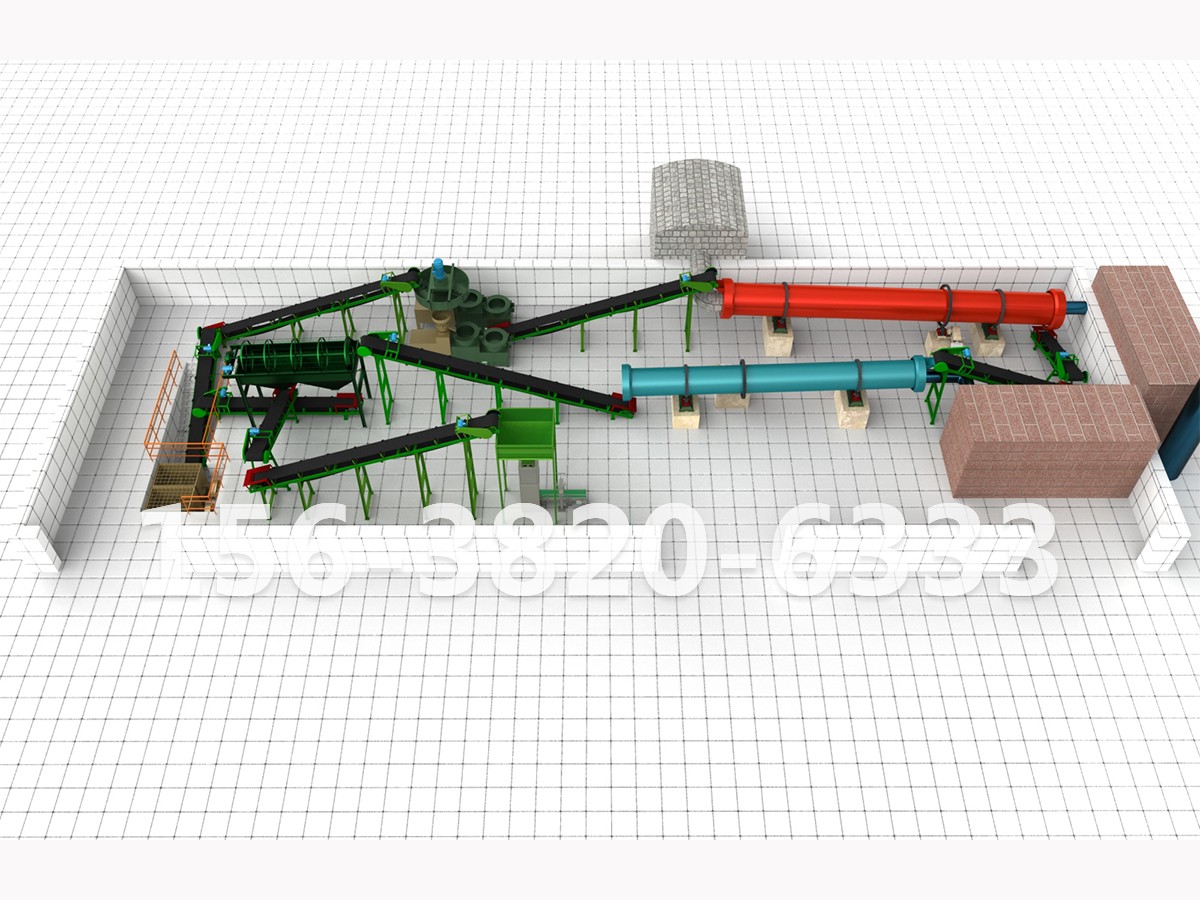
菌渣是所有有机肥原料里很难造粒的一类——高纤维、低粘性、高孔隙度,还残留大量菌丝体和木质素。普通圆盘造粒机处理它,成球率往往低于 50%,出来的不是圆球而是"哑铃状"扁球。所以日处理 30 吨这个规模,配置的核心不是"产能够不够",而是"工艺路线选对没有"。
先定口径:以日处理调配后混合料 30 吨、日产成品颗粒肥约 20~25 吨为基准。
工艺路线:菌渣必须走"强制挤压"。对辊挤压成型压力可达 100 MPa 以上,干法作业免烘干;平模/环模靠 70~80℃ 摩擦热软化纤维,成球率 ≥90%。做商品肥建议"两段式":对辊粗成型 + 抛圆整形。
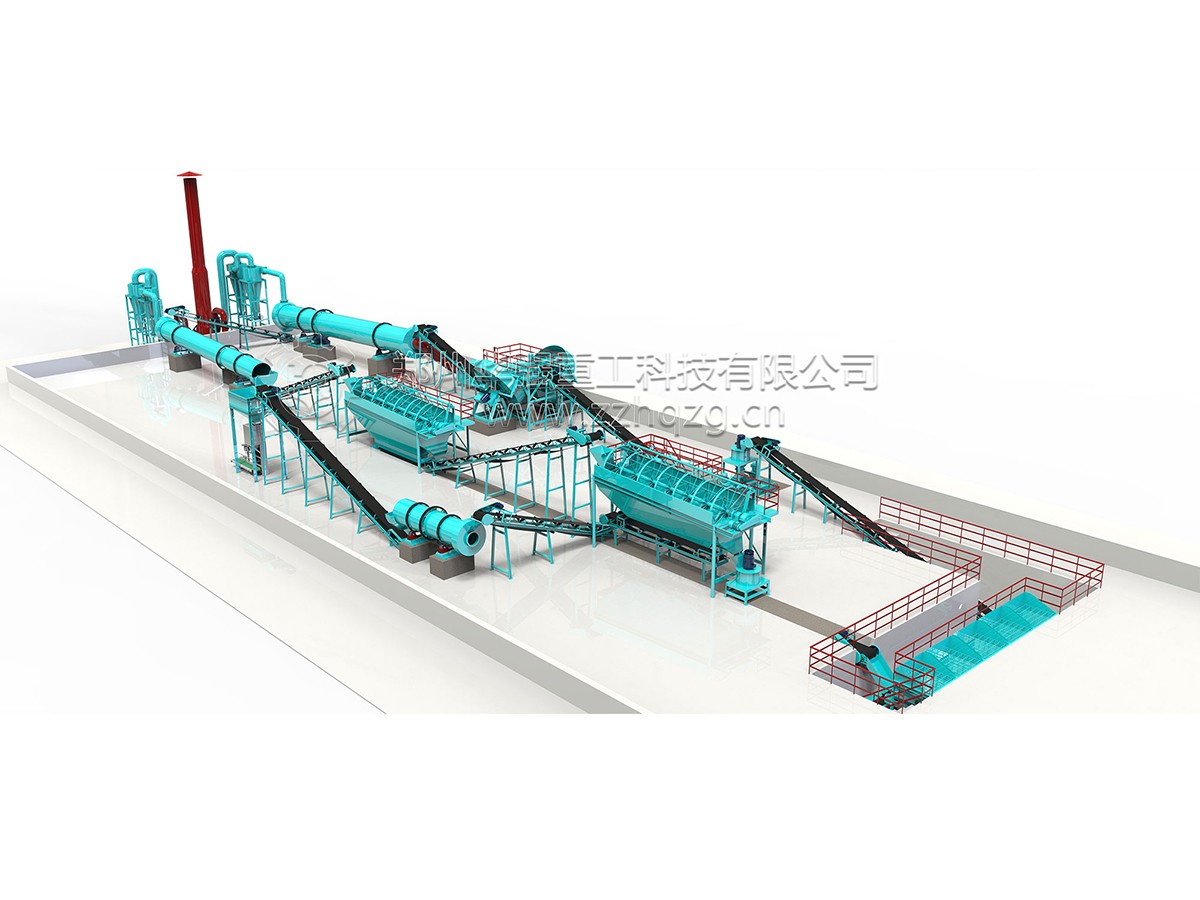
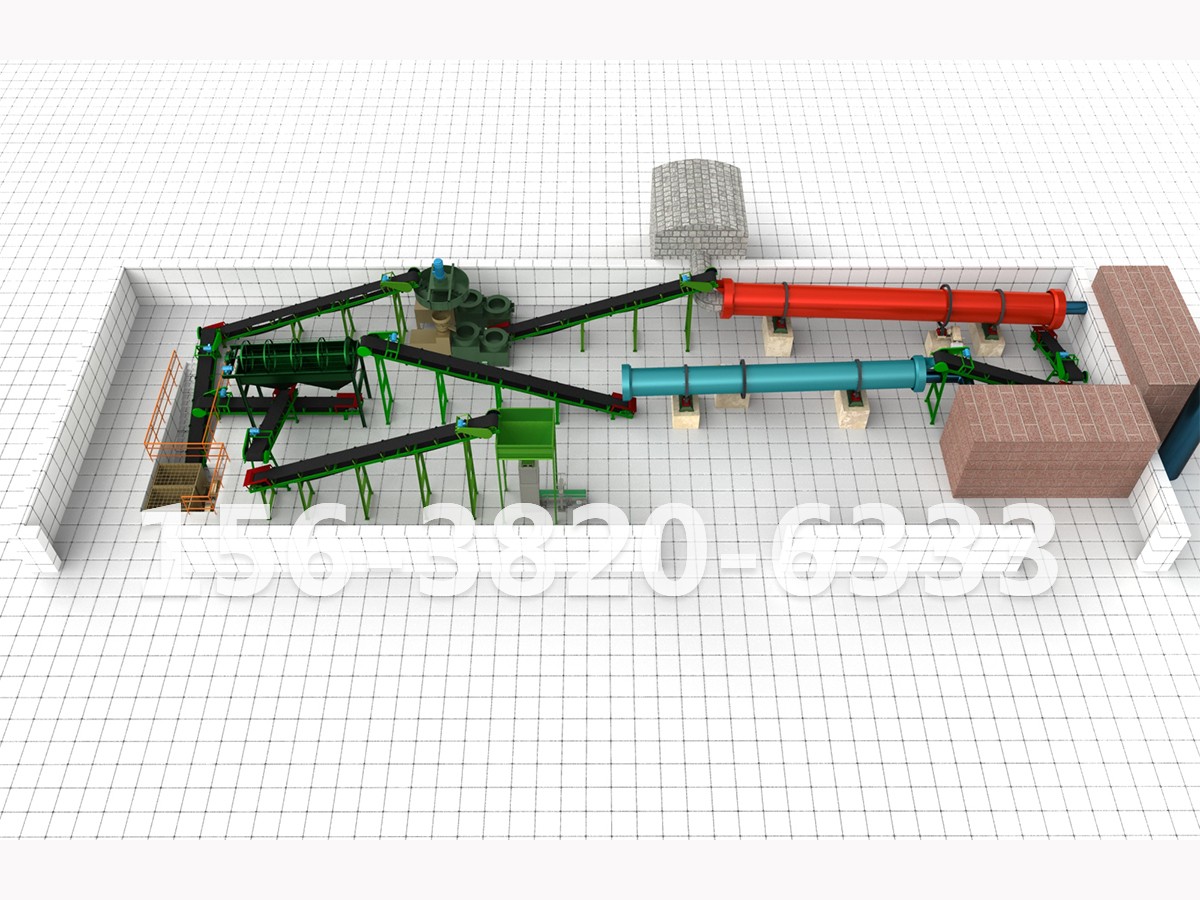
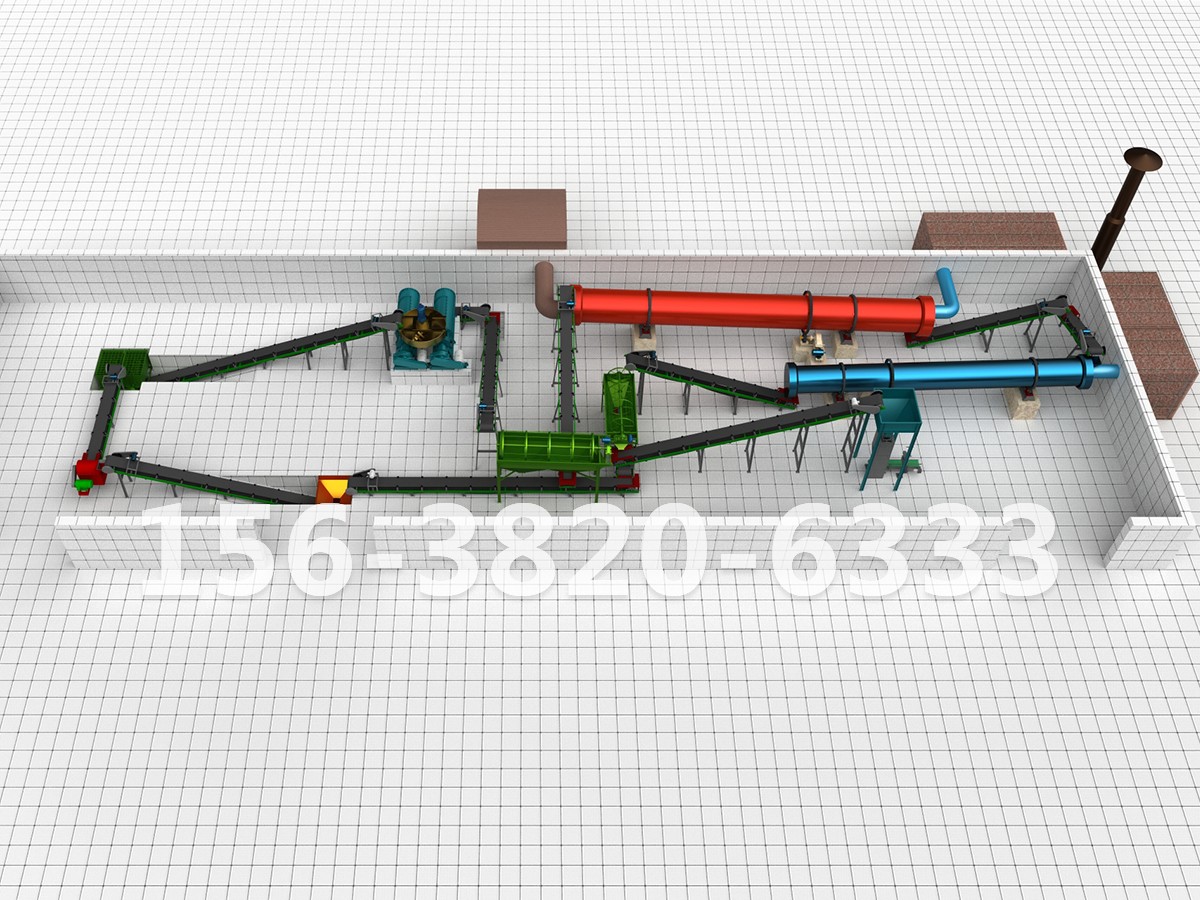
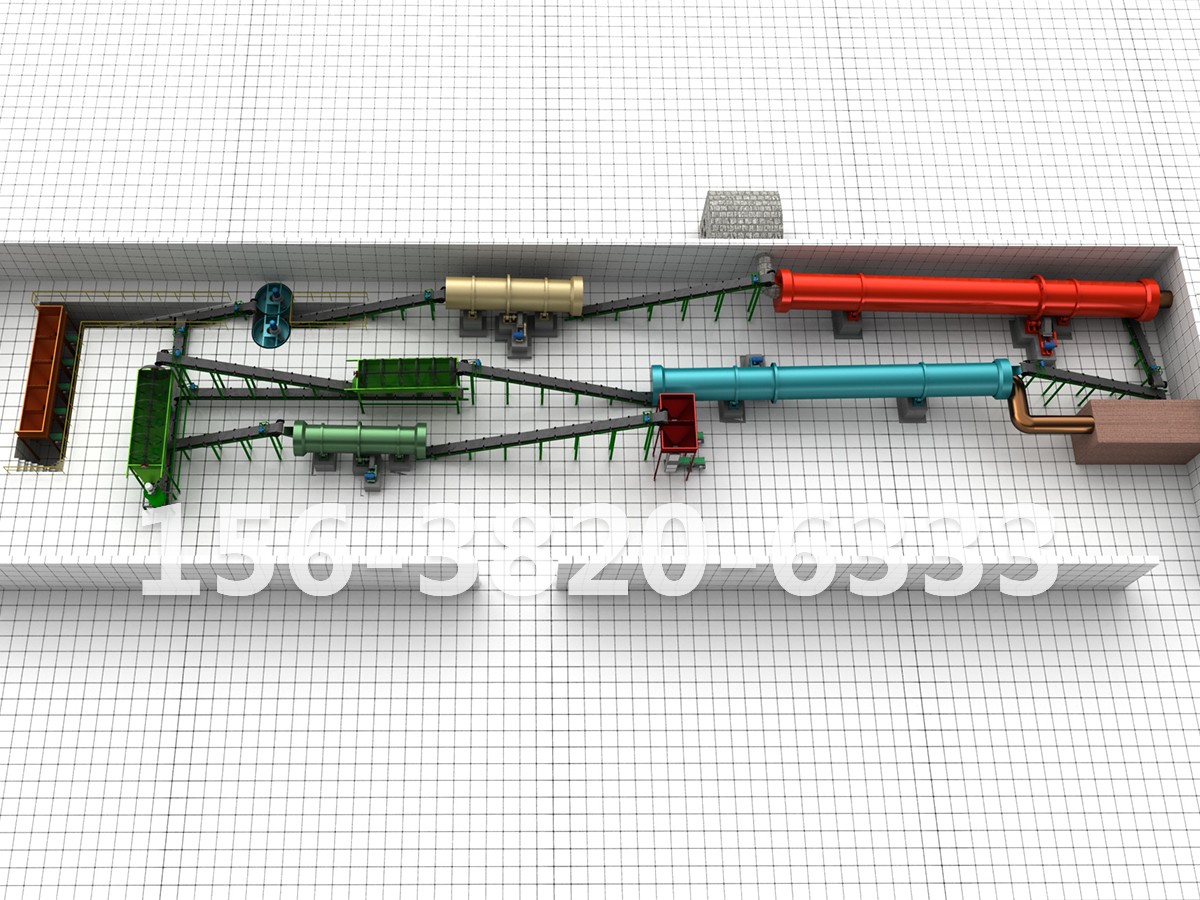
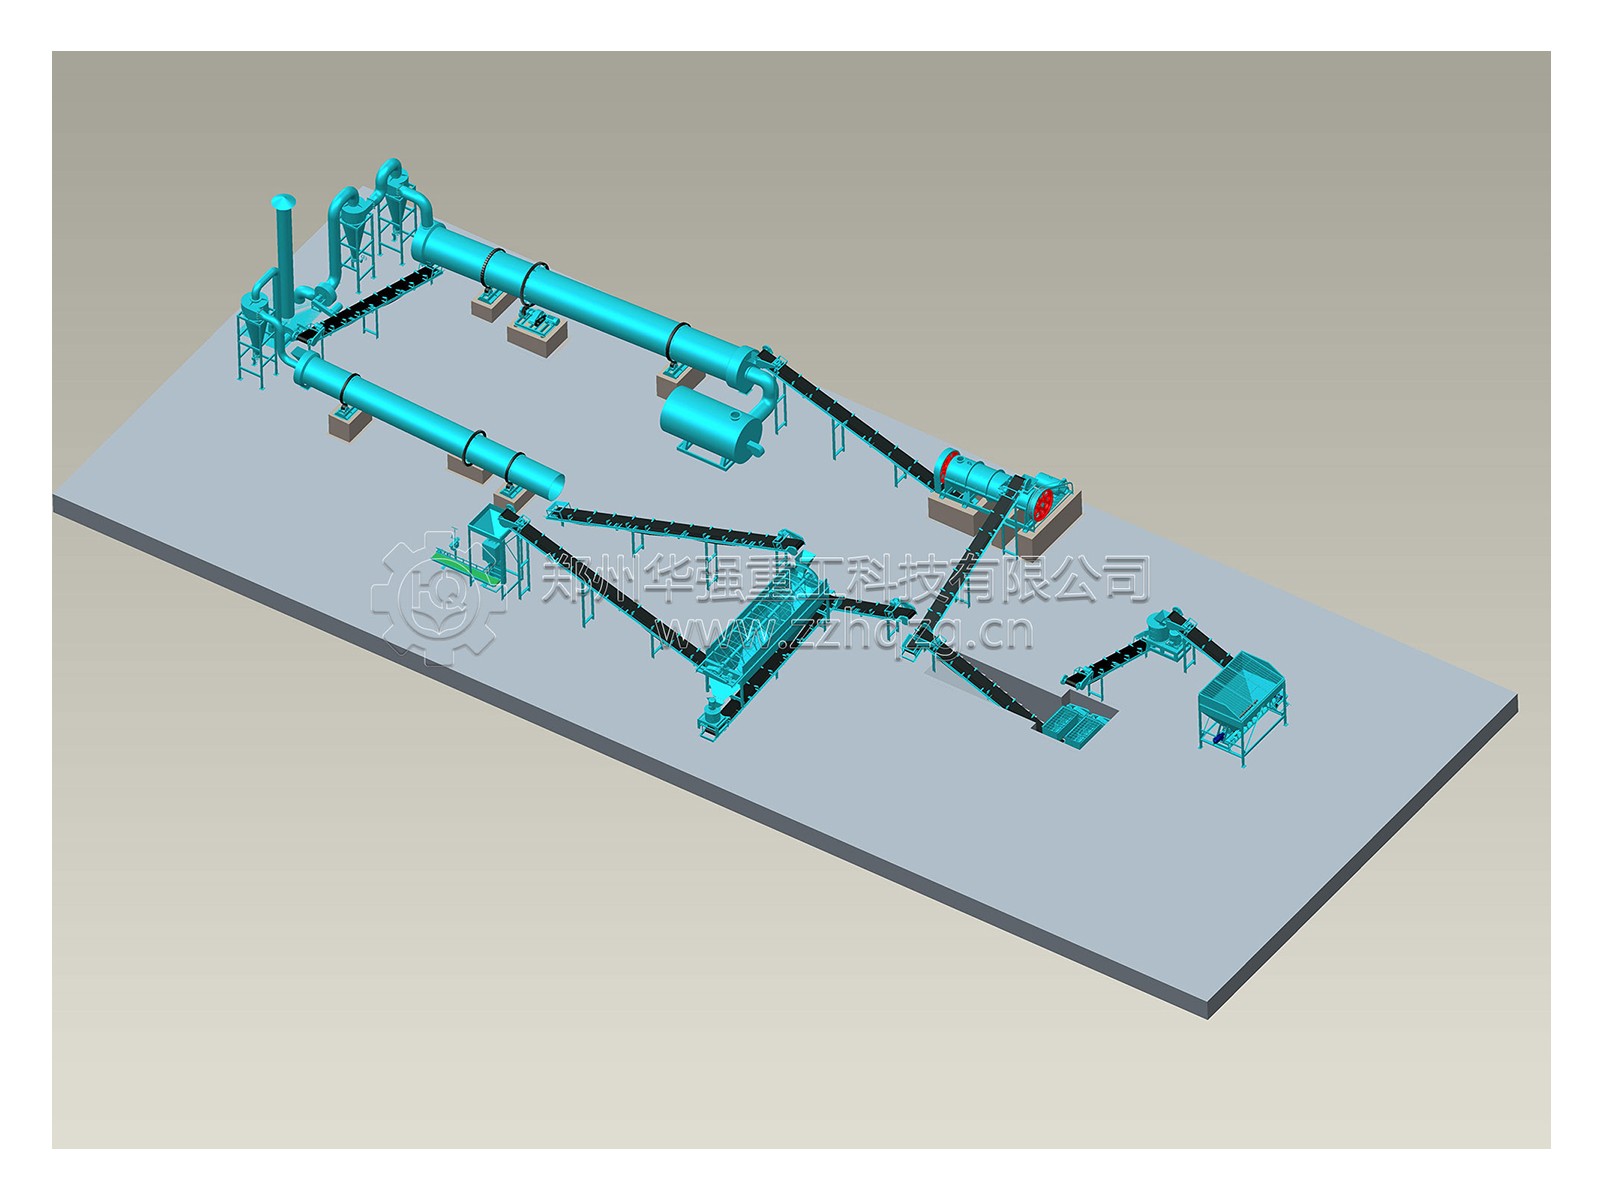
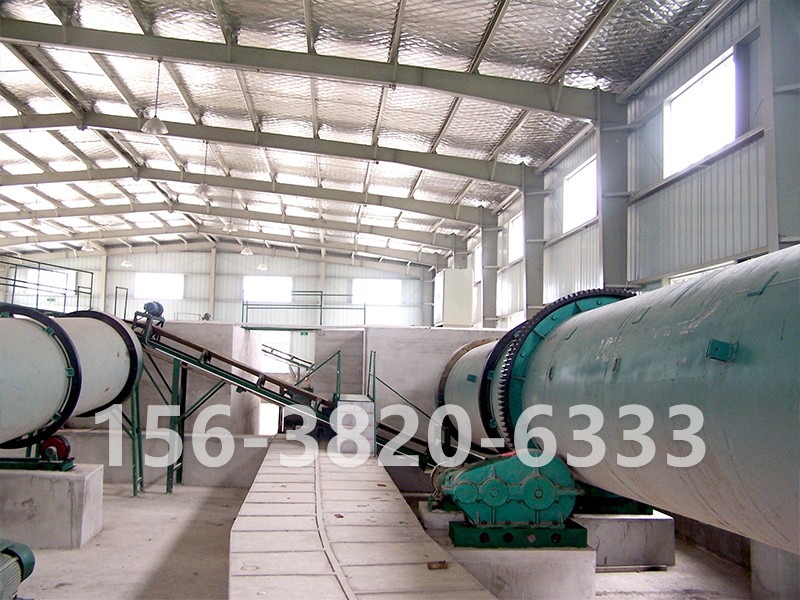
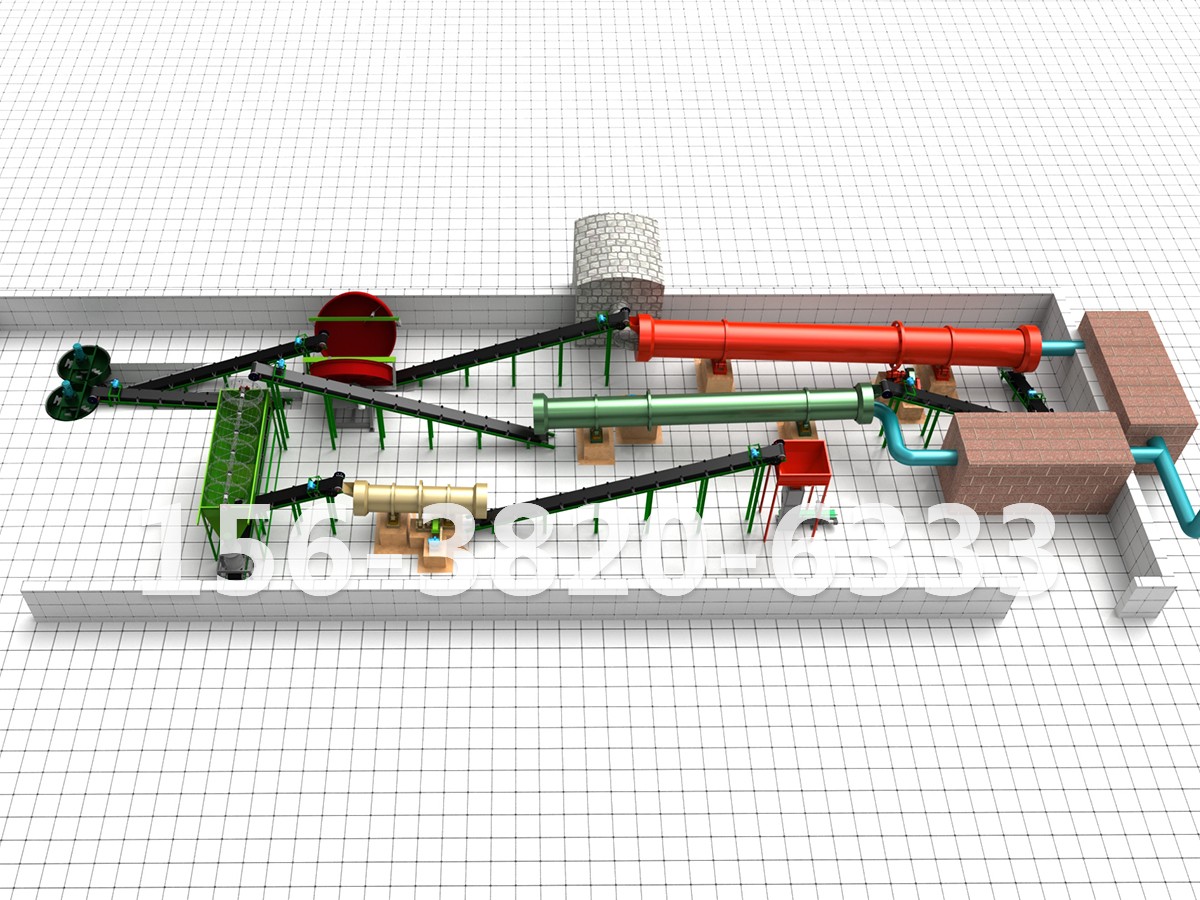
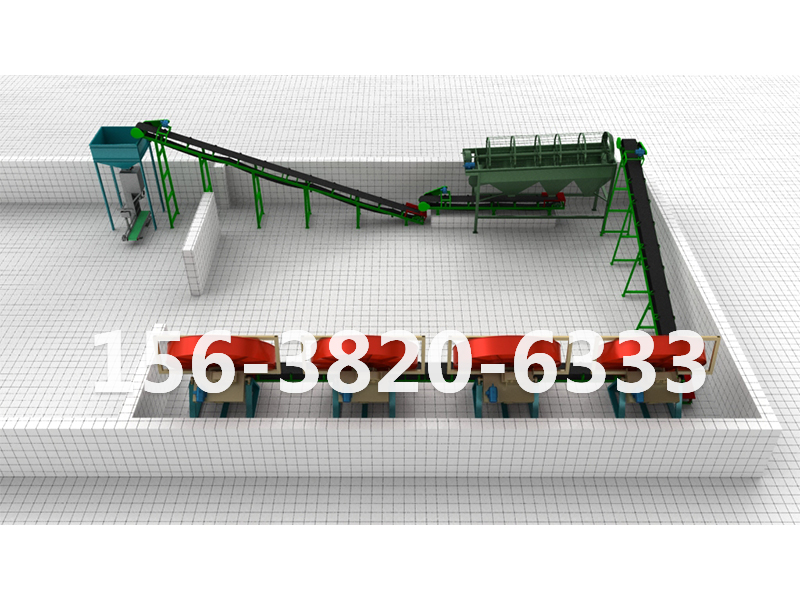
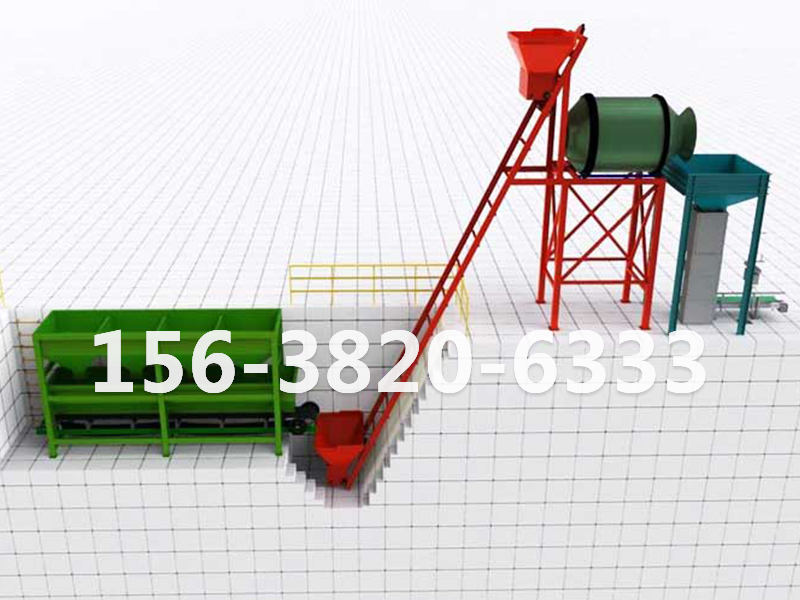
核心设备配置:
工序 | 设备 | 规格 / 产能 | 要点 |
|---|---|---|---|
预处理 | 脱袋破碎机 | <1.5 cm | 去塑料袋、石块 |
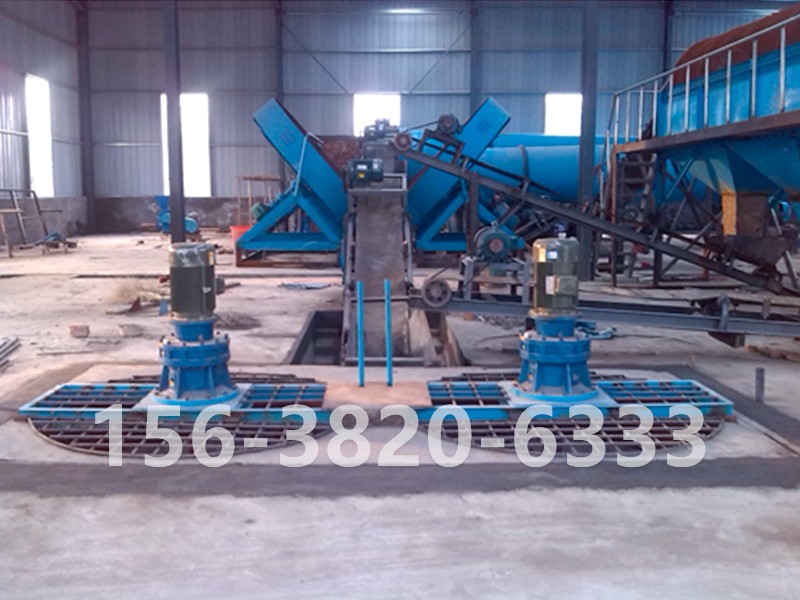
发酵 | 槽式翻抛机 + 发酵槽 | 跨度 3~4 m | 2 槽交替,周期 15~20 天 |
二次粉碎 | 半湿物料粉碎机(无筛网) | 5~8 t/h,≤3 mm | 必须切断长纤维 |
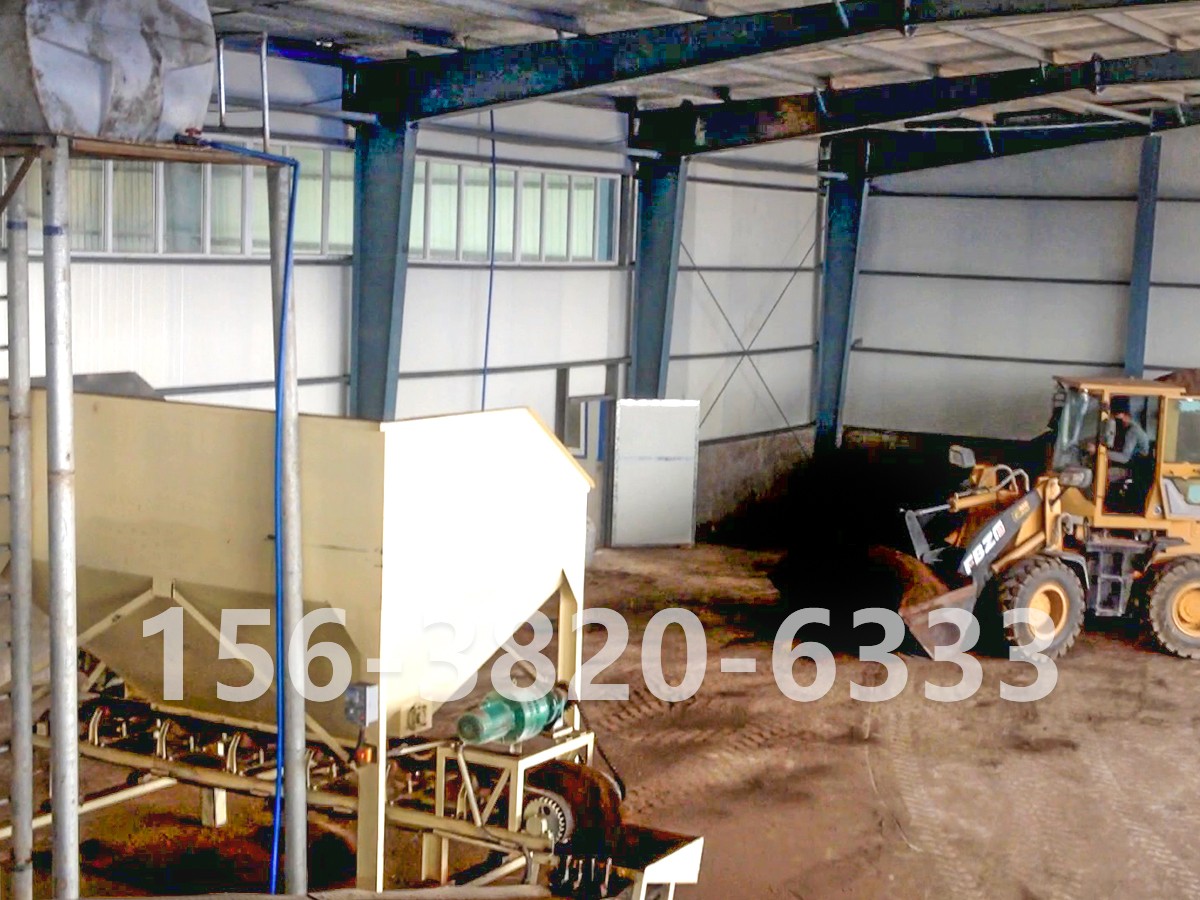
配料 | 多仓配料 + 双轴搅拌机 | 均匀度 ≥95% | 配雾化喷头 |
造粒主机 | 对辊挤压 / 平模制粒 | 时产 4~5 t | 成球率 ≥90% |
后处理 | 抛圆机、滚筒筛、冷却机 | 配套 5 t/h | 干法可省烘干机 |
包装 | 自动定量包装机 | 500~1000 袋/h | 精度 ±0.2% |
环保 | 脉冲除尘 + 生物除臭 | ≥95% | 预留 15~20 万 |
粉碎必须选无筛网立式或链式粉碎机,长纤维切不断会缠绕压辊、堵死模孔,这是菌渣线很常见故障。
关键工艺参数:
参数 | 控制值 |
|---|---|
发酵碳氮比 / pH | 25~30:1 / 7~8 |
发酵高温期 | 50~70℃ 维持 7~10 天 |
造粒前粉碎粒度 | ≤3 mm,长纤维切断 |
造粒含水率 | 18%~22%(挤压法) |
粘结剂 | 膨润土 8%~10% |
颗粒强度 / 粒径 | ≥8 N / 2~5 mm |
水分是很容易翻车的一项。菌菇肥造粒含水率通常 18%~22%,明显低于普通有机肥的 25%~35%,必须靠雾化喷头均匀分布,避免局部过湿堵模。
产能匹配遵循"前大后小":粉碎机比搅拌机高 5%~10%,搅拌机比造粒机高 3%~5%。按日产成品 20~25 吨、运行 8~10 小时、返料比 0.3~0.6 算,造粒主机通过量需 4~5 吨/小时——选时产 5 吨机型、缓冲 20%~25% 很经济,直接上时产 10 吨会让空转率达 50%。
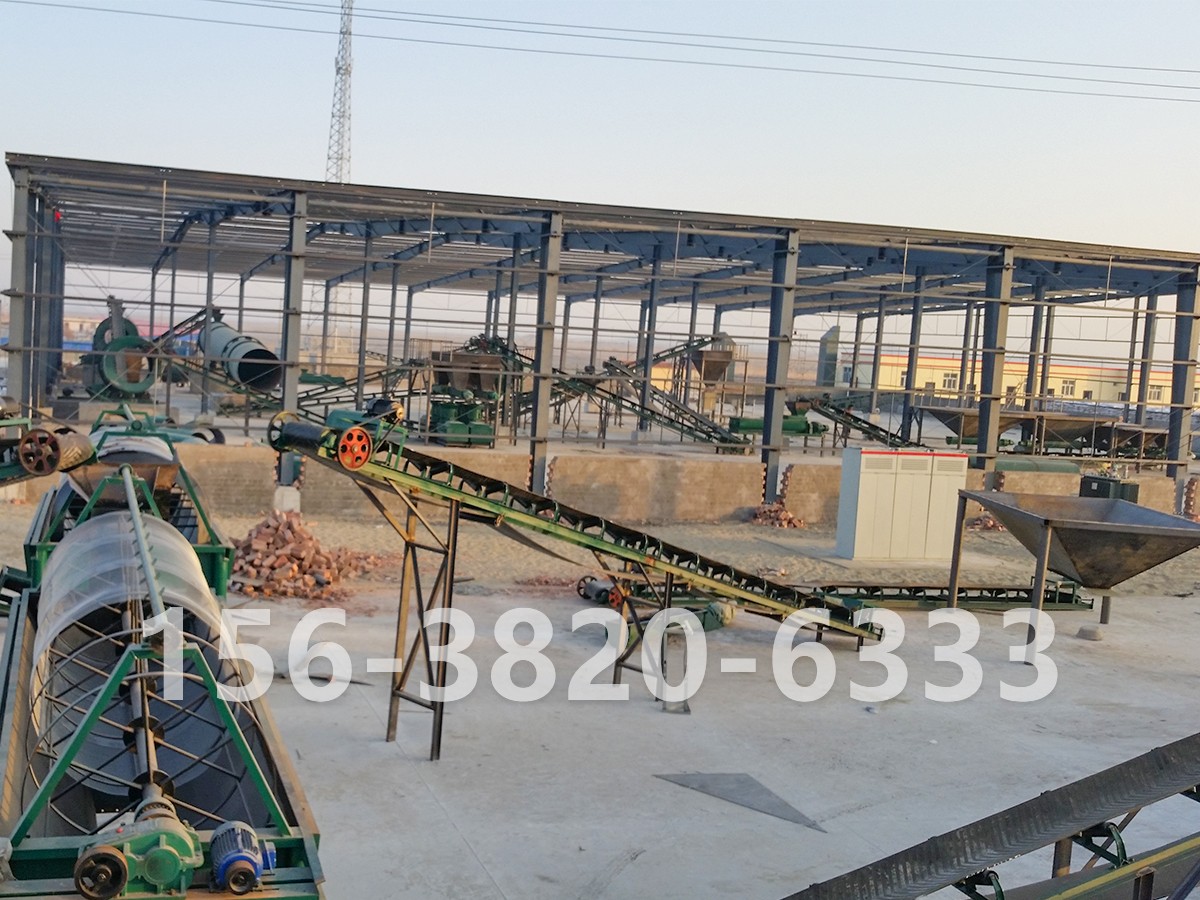
车间与用工:造粒后处理段占地约 80~120 ㎡,3~4 人操作;但发酵环节需 500~800 ㎡,全厂含堆场、成品库、环保区建议按 1500~2500 ㎡ 规划。
投资参考:粉状线 15~30 万;颗粒线经济型 30~45 万;标准型(挤压 + 抛圆 + 全自动包装)45~70 万;高配型 60~100 万以上。干法挤压省掉烘干机、冷却机、热风炉,吨肥电耗降低 40% 以上。别漏隐性成本:发酵槽土建(约 150 元/㎡)、厂房钢结构、除臭系统、运输吊装。
环保与合规:整线配脉冲除尘(≥95%)+ 生物除臭(氨气、硫化氢去除率 90% 以上),发酵区做防渗与渗滤液收集。成品须满足 NY/T 525-2021(有机质 ≥30%、GI ≥70%)与 GB 38400-2019 重金属限量。