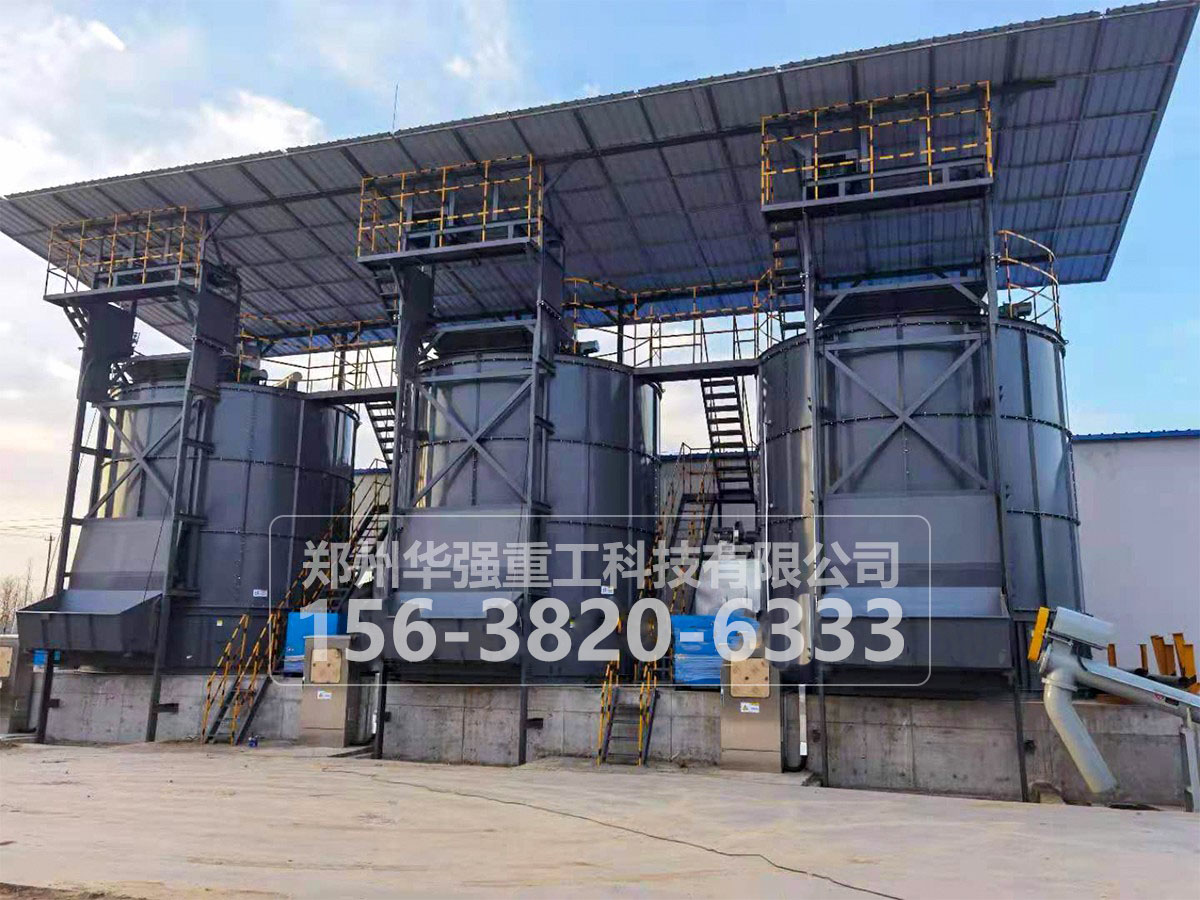
畜禽粪污、餐厨垃圾、污泥等有机废弃物的资源化处理路线中,高温好氧发酵罐凭借占地小、周期短、环境友好等优势,正逐步替代传统槽式堆肥。但要让罐内物料稳定维持55—70℃的高温环境,尤其在北方冬季或连续化运行工况下,保温层设计是否合理,直接决定了发酵能否达标、能耗是否可控。
好氧发酵本身是放热过程,微生物分解有机物会释放热量,理论上可自持。但实际运行中,热量收支往往并不平衡:罐体表面积大,冬季环境温度低,加上曝气系统持续通入冷空气带走大量热量,散热损失可占总产热的30%—50%。
一旦罐内温度跌破55℃,无害化指标(杀灭病原菌、蛔虫卵)就无法达标;温度波动过大,还会抑制微生物活性,导致发酵周期拉长。因此保温层的作用不只是"省电",更是保障发酵工艺稳定运行的底线条件。
一是保温层厚度的合理取值。 常见发酵罐保温层厚度在50—100毫米之间。厚度过小,热阻不足,冬季罐壁结露、热量快速流失;厚度过大,投资上升但节能收益递减,存在经济厚度。工程上通常按"年总费用低"原则计算,寒冷地区取上限,南方地区可取下限。
二是分层结构与防潮处理。 成熟做法是"内衬防腐层+保温层+外护板"三层结构。保温材料吸水后导热系数会成倍上升,保温性能急剧衰减,因此必须在保温层内侧设置防潮隔汽层,外侧加装彩钢板或铝板护面,杜绝雨水与冷凝水渗入。
三是重点部位的局部强化。 罐顶、法兰接口、检修人孔、出料口是 易产生"热桥"的位置,热量常从这些部位悄悄流失。对这些节点做局部加厚或采用断桥设计,投入不大,节能效果却很明显。
目前主流保温材料有四类。岩棉耐高温、防火等级高、价格适中,是发酵罐 常用的选择,但需注意防潮。聚氨酯发泡导热系数低、保温性能优异,适合现场整体浇注成型,无缝隙,但耐温性弱于岩棉,长期处于高温环境易老化。玻璃棉质地轻、施工方便,适合异形部位包裹。硅酸铝纤维毡耐温 ,多用于罐体高温区段或局部加强。
选型时不能只看导热系数,还要综合耐温性、吸水率、抗压强度、施工便利性与全生命周期成本。
保温只是能耗控制的一环。发酵罐的电力消耗主要集中在曝气风机、搅拌装置与辅助加热三处。曝气系统通常占总电耗的50%以上,采用变频风机+溶氧/温度联动控制,按需供气而非恒量供气,可节电20%—35%。搅拌环节宜采用间歇运行模式,避免长时间连续搅拌带来的无谓电耗与热量散失。
此外,回收发酵尾气余热预热进风、利用罐体夹套水循环保温、在冬季低温期适当提高进料浓度与堆体初始温度,都是实践中行之有效的辅助手段。
高温好氧发酵罐的能耗控制,从来不是"把保温层加厚"这一个动作就能解决的。合理的保温结构设计、匹配工况的材料选型、围绕曝气与搅拌的精细化运行控制,三者缺一不可。在碳达峰与运行成本双重压力下,把这套账算清楚,才能真正实现有机废弃物处理的稳定达标与可持续运营。