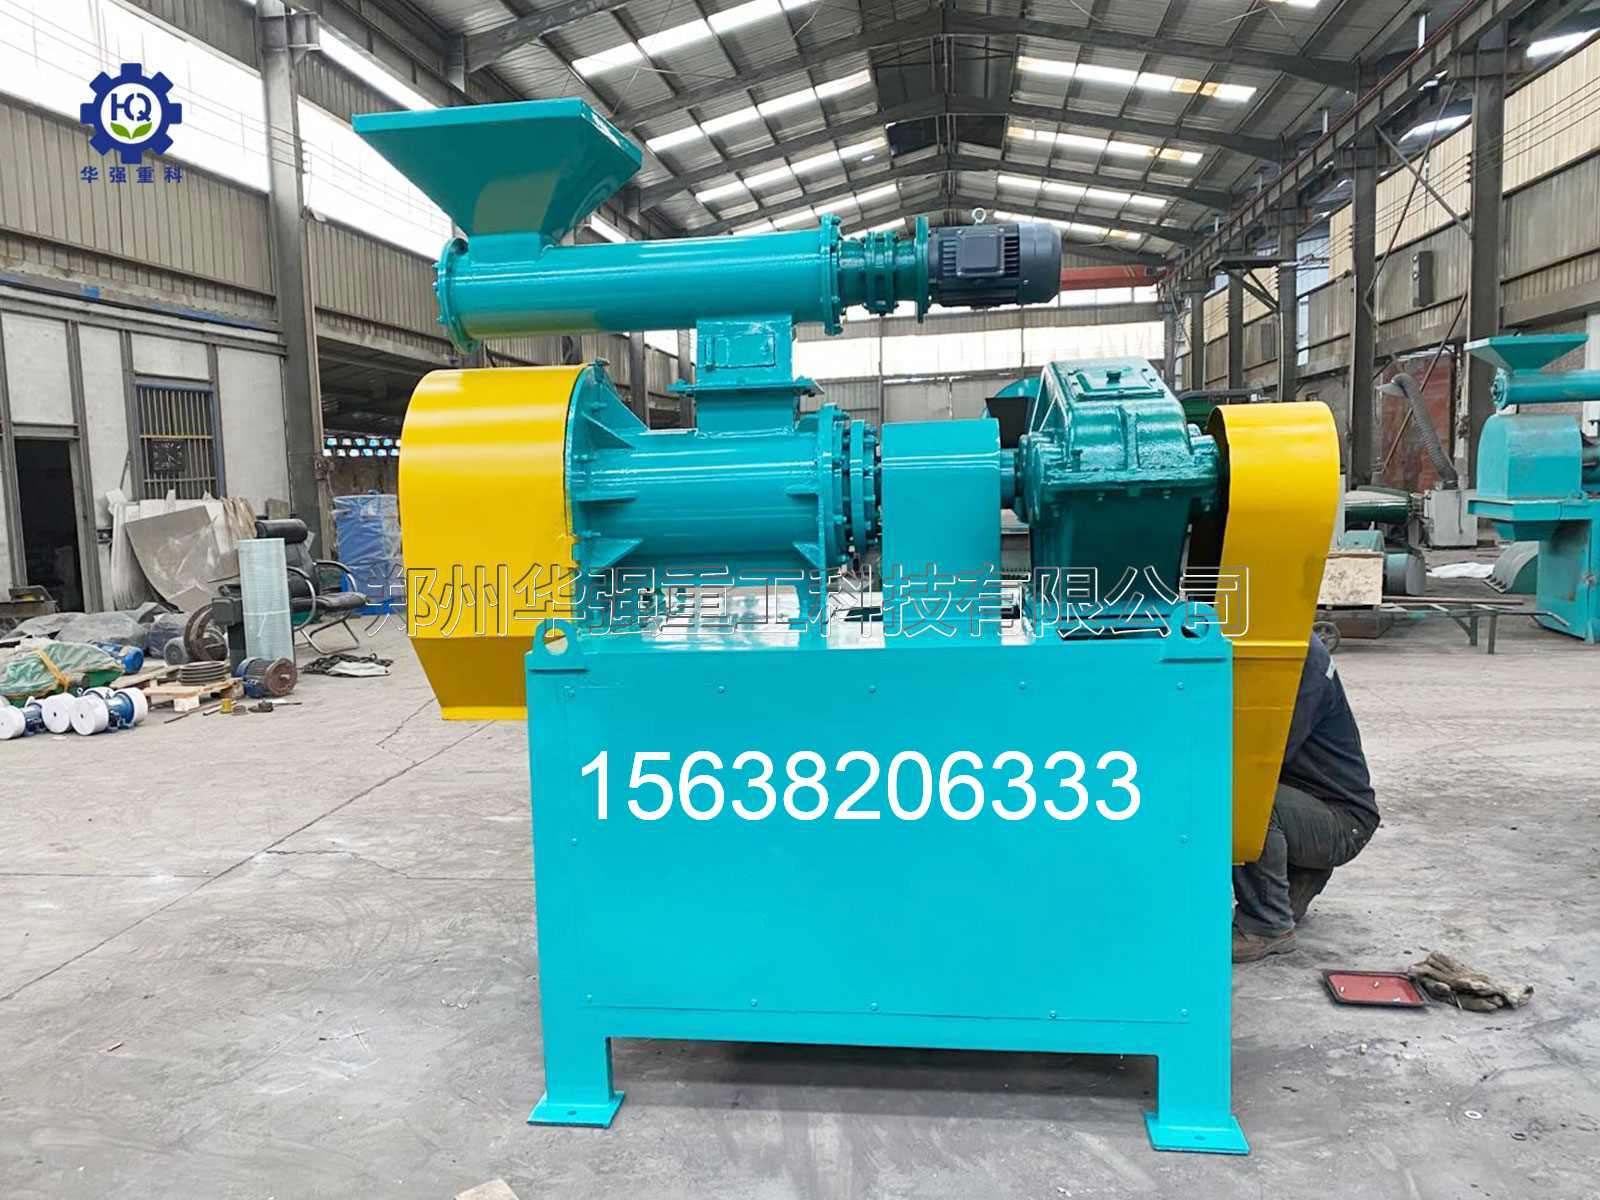
干法造粒机不用水、不加粘合剂,全靠机械挤压把粉体压成片、再破碎成粒,听起来简单,实际用起来,出问题的地方往往不在主机本身,而在进料、辊压和清辊这三个日常环节里。下面按操作顺序,把真正影响稳定运行的要点说清楚。
进料:先让物料“够格”,再谈均匀
干法造粒对入机物料有基本门槛。物料细度要到位,过粗的颗粒在辊缝口打滑咬不进去,过细又容易飞扬和架桥;一般来说,物料粒度调整到20—200目之间比较稳妥。含水率同样不能忽视,干法造粒虽然用水少,但物料仍需保留少量水分作为塑化条件,通常控制在2%—8%的区间,偏干则料带不连续,偏湿则出辊后容易粘辊或开裂。对于粘性偏强的物料,配方中预先加入少量硬脂酸镁等助流抗粘组分,比事后在辊面上反复清理要省事得多。
进料方式上, 忌讳“猛加”和“断供”。加料过快,辊缝负荷突增,片料厚薄不匀;料斗断料或架桥,辊缝空转,出来的片料松散破碎。配套螺旋给料或振动给料,保持料斗料位稳定,让物料在辊宽方向均匀分布,是片料厚度一致的前提。
辊压:压力、辊缝、转速要“商量着调”
辊压是干法造粒的核心,但压力不是孤立的旋钮。压力偏低,片料结合不牢,一掰就碎;压力偏高而辊缝偏大,片料边缘开裂、厚薄不均,破碎后细粉反而更多。合理的做法是先根据目标片厚确定辊缝,再逐步提高压力,直到片料能连续成形、断面致密但不脆硬为止。初始调试宜从较低压力和较大辊缝开始,渐进式加压,避免一上来就压得过实。
转速需要和进料速度联动。辊速过快,物料在辊间停留时间不足,咬合不充分;辊速过慢,产量掉下来,物料在辊面停留时间拉长,粘辊风险也随之上升。运行中盯住主机电流和片料状态:电流异常升高,先减料或查异物;片料过松,适当提压或降转速;出现粘辊迹象,优先降压力、查物料含水,而不是靠刮刀硬刮。
清辊与维护:软工具、勤清理、别伤辊面
辊面粘料是干法造粒很顽固的问题之一。压辊长时间挤压会积累热量,黏性物料更容易附着在辊面上,附着物与新料反复叠压,片厚和咬料状态都会失控。因此停机后的清辊不是“有空再做”,而是每批次结束后的固定动作。清洁必须在完全断电、执行挂牌上锁的前提下进行,先用专用软质刮刀或毛刷轻轻去除辊面浮粉和粘附物,顽固残留可用软布蘸少量酒精擦拭,严禁使用钢丝刷、硬质刮刀或铁器敲击辊面——辊面一旦留下划痕,后续粘料只会更频繁。
刮刀本身的状态同样关键。刮刀刃口钝化或与辊面间隙变大,粘附料刮不干净,会在辊面上越积越厚;发现刮刀贴合不良应及时研磨或调整间隙,而不是单纯靠增加清辊频次去弥补。日常还应定期检查辊面磨损和花纹深度,磨损均匀性下降会直接影响咬料能力,轻微划痕可抛光修复,严重磨损则需更换,不能靠调高压力硬撑。
干法造粒机的稳定运行,进料环节管住物料状态和供料连续性,辊压环节管住压力、辊缝、转速的协同,清辊环节管住工具和频次、不伤辊面。这三段不出纰漏,片料成形和成粒率才有基础保障。