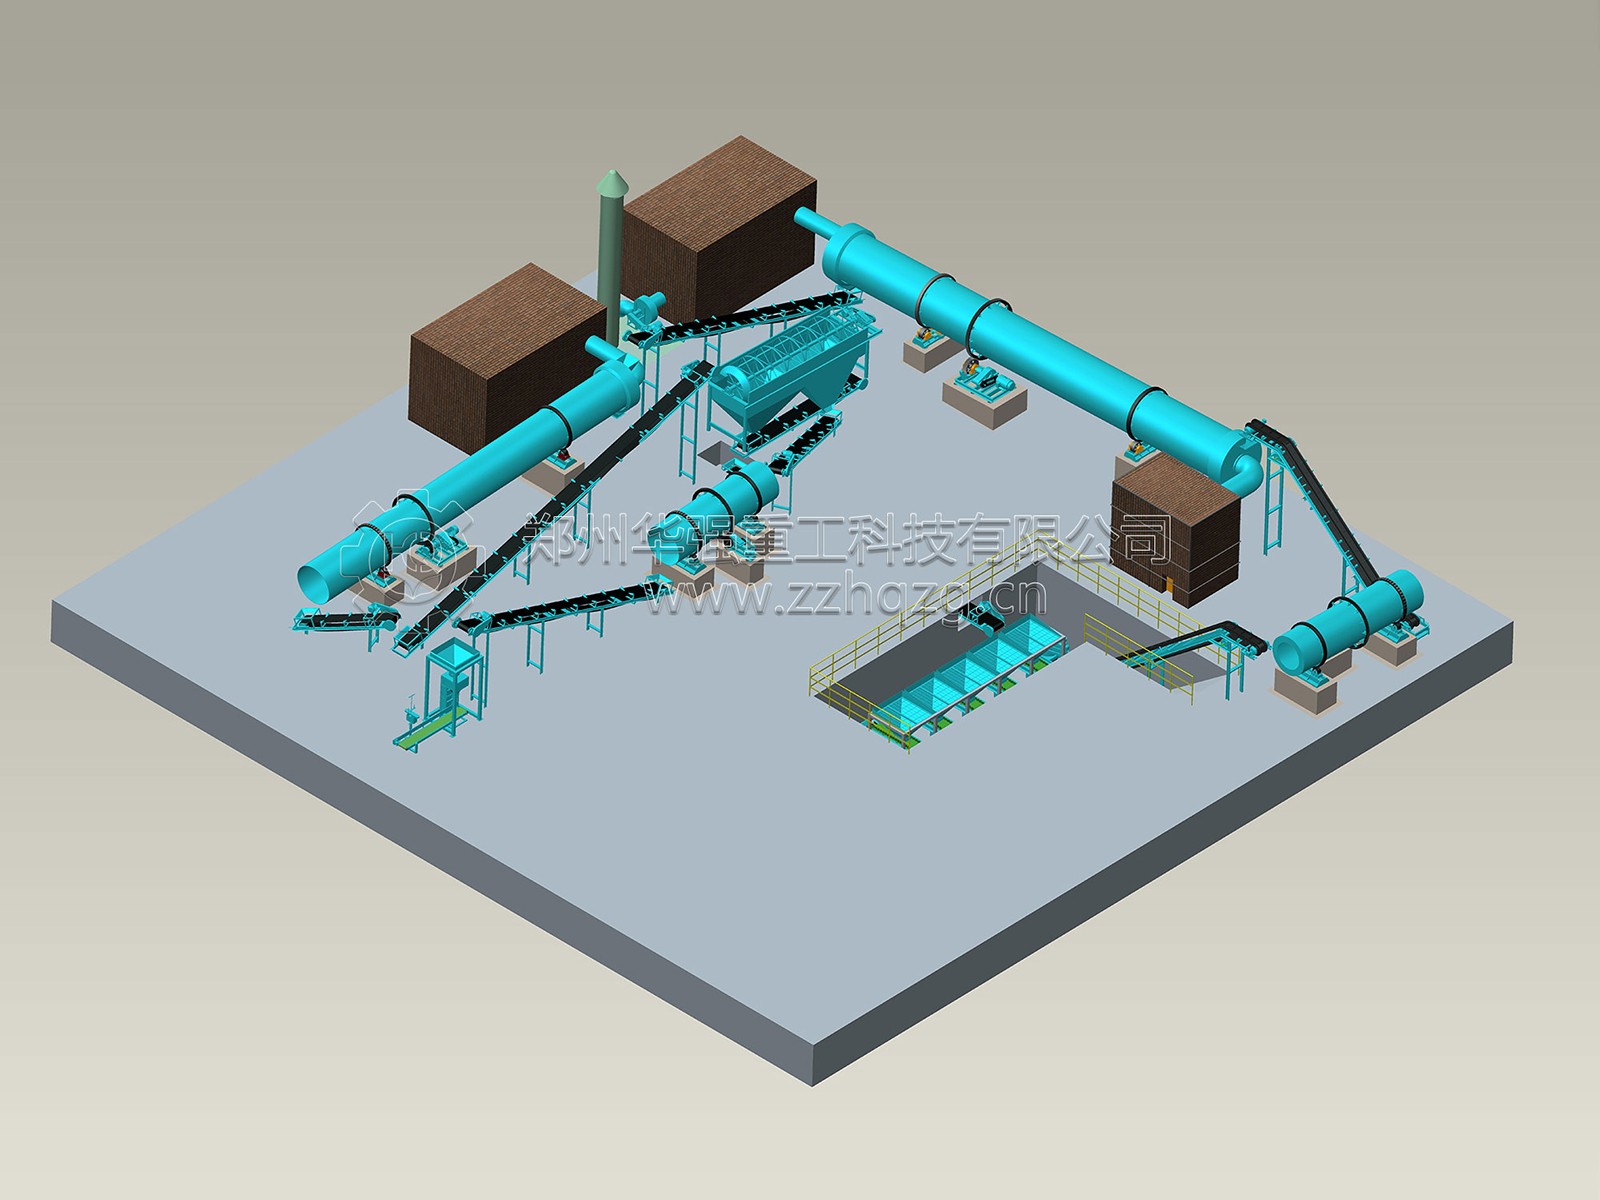
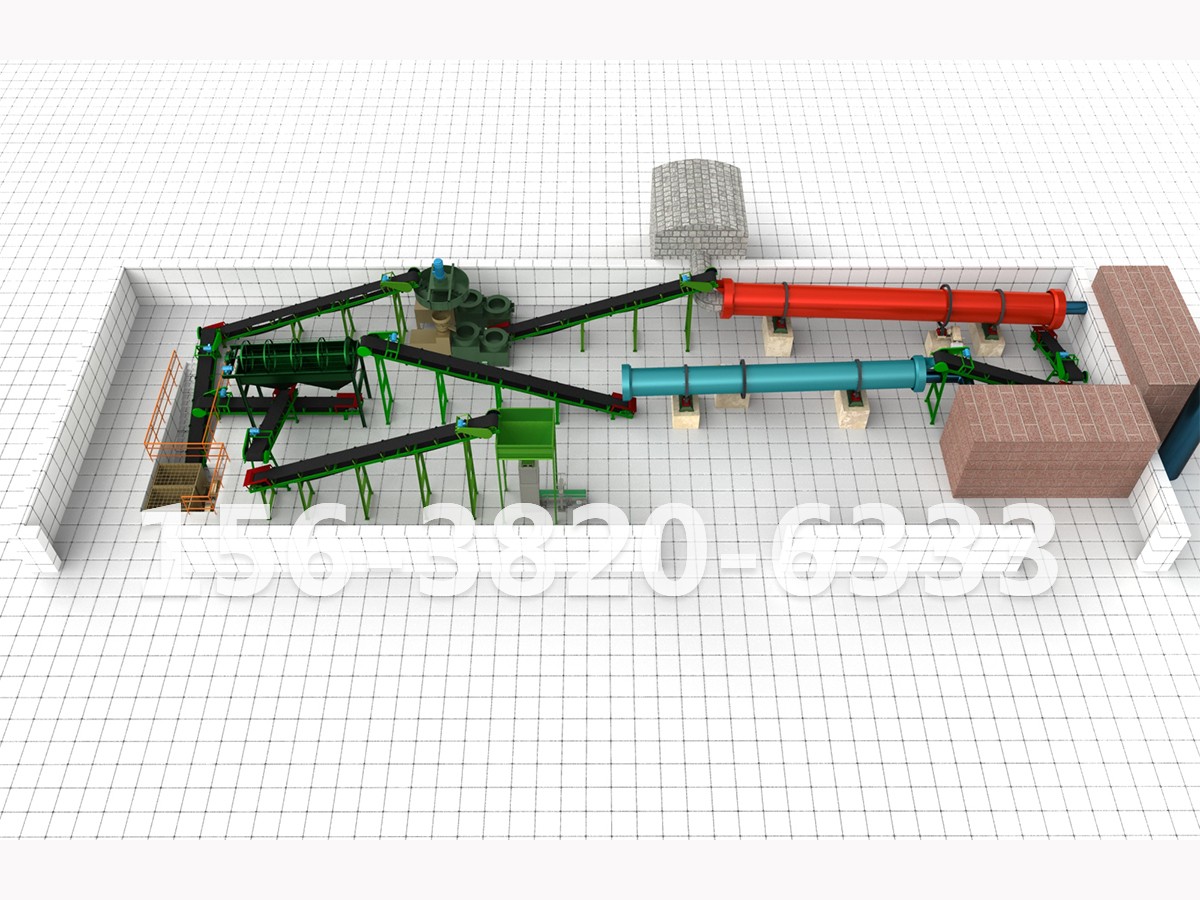
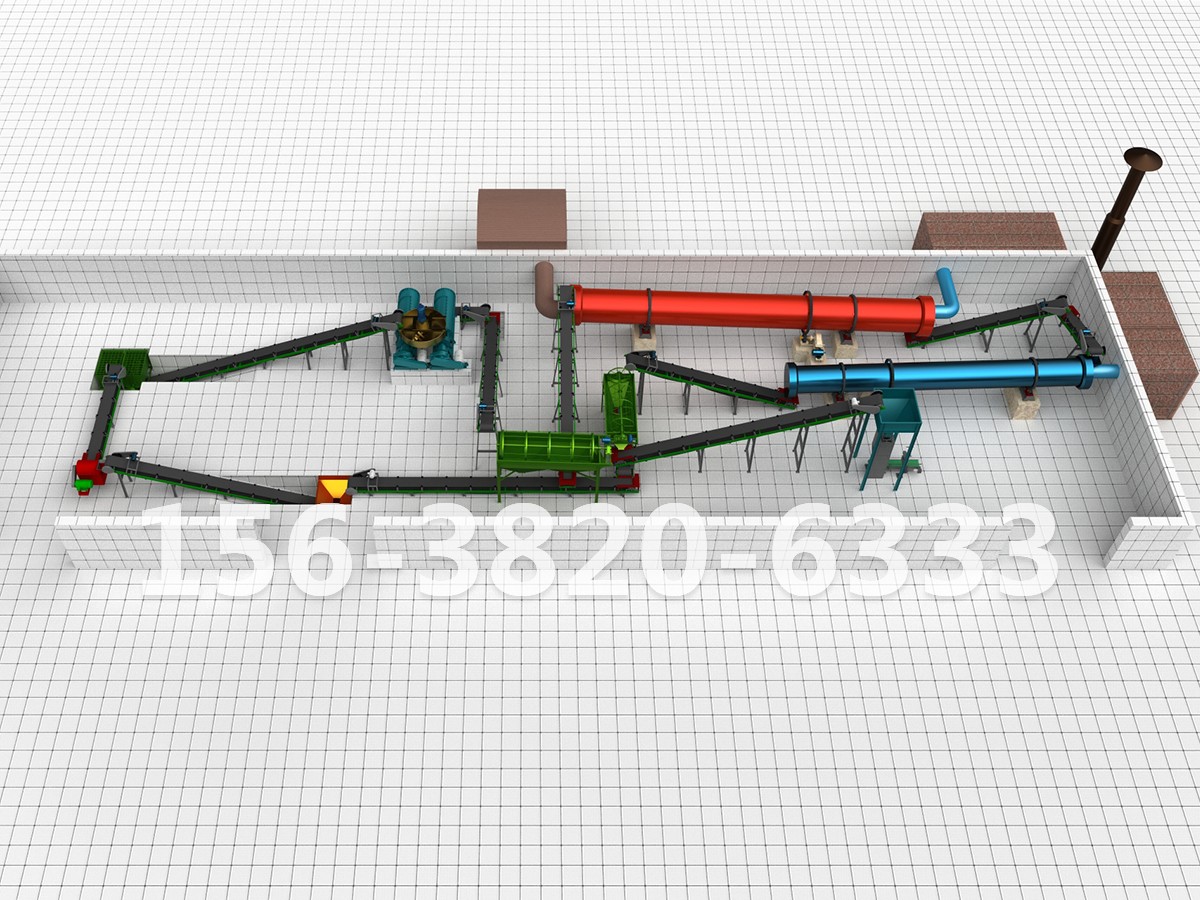
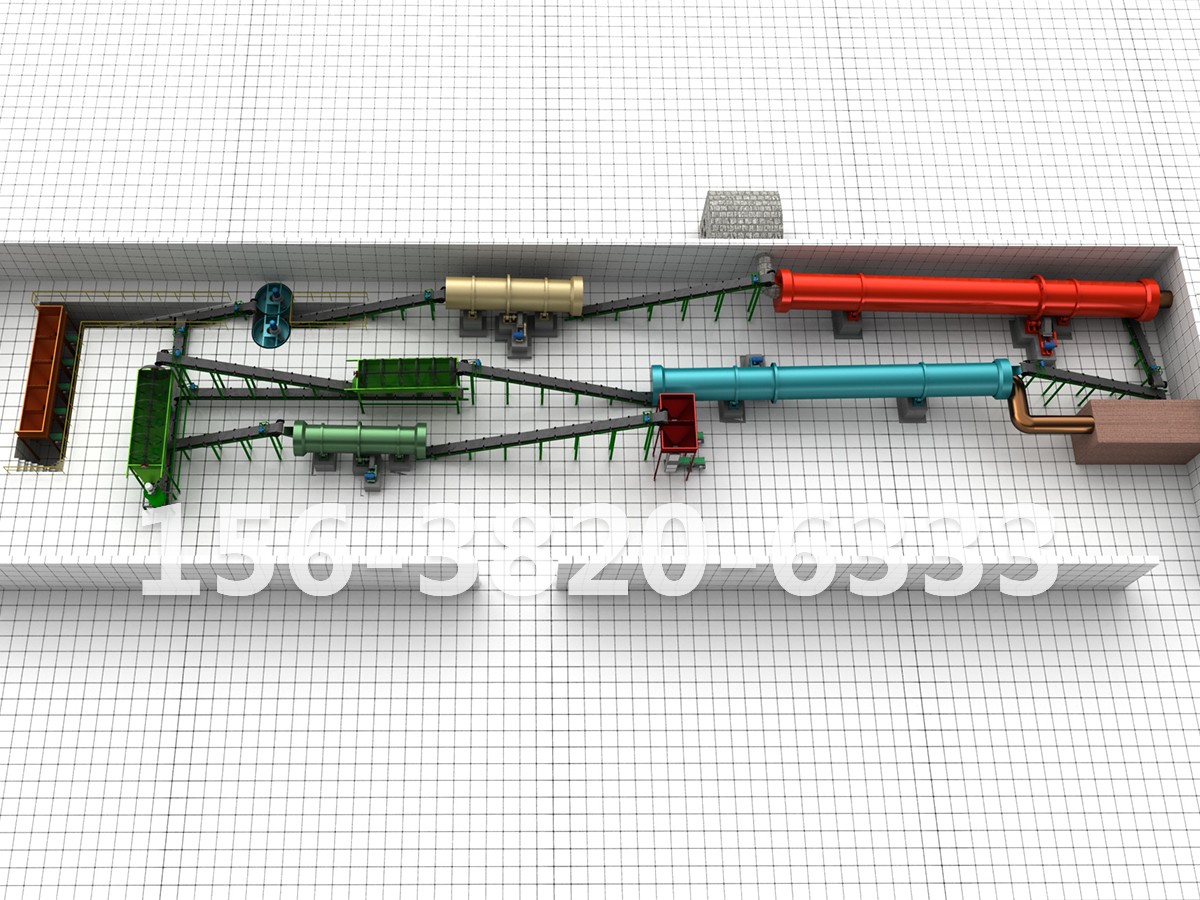
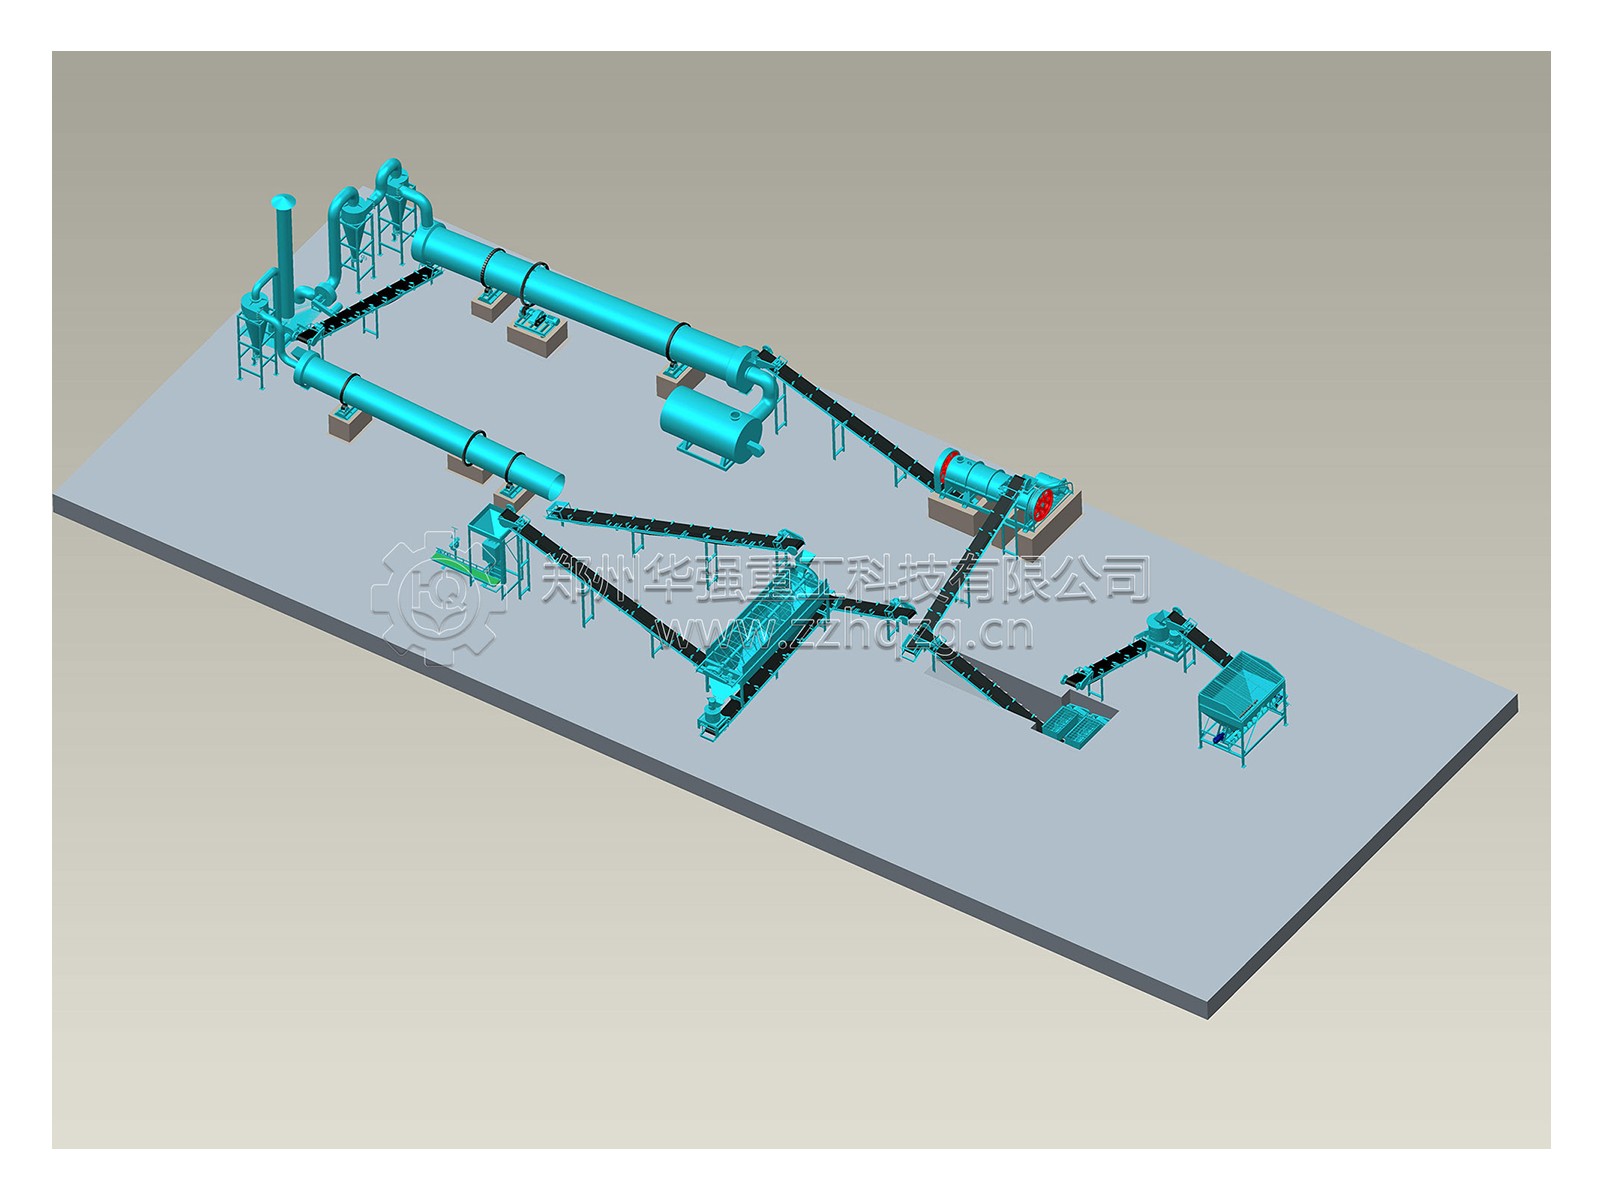
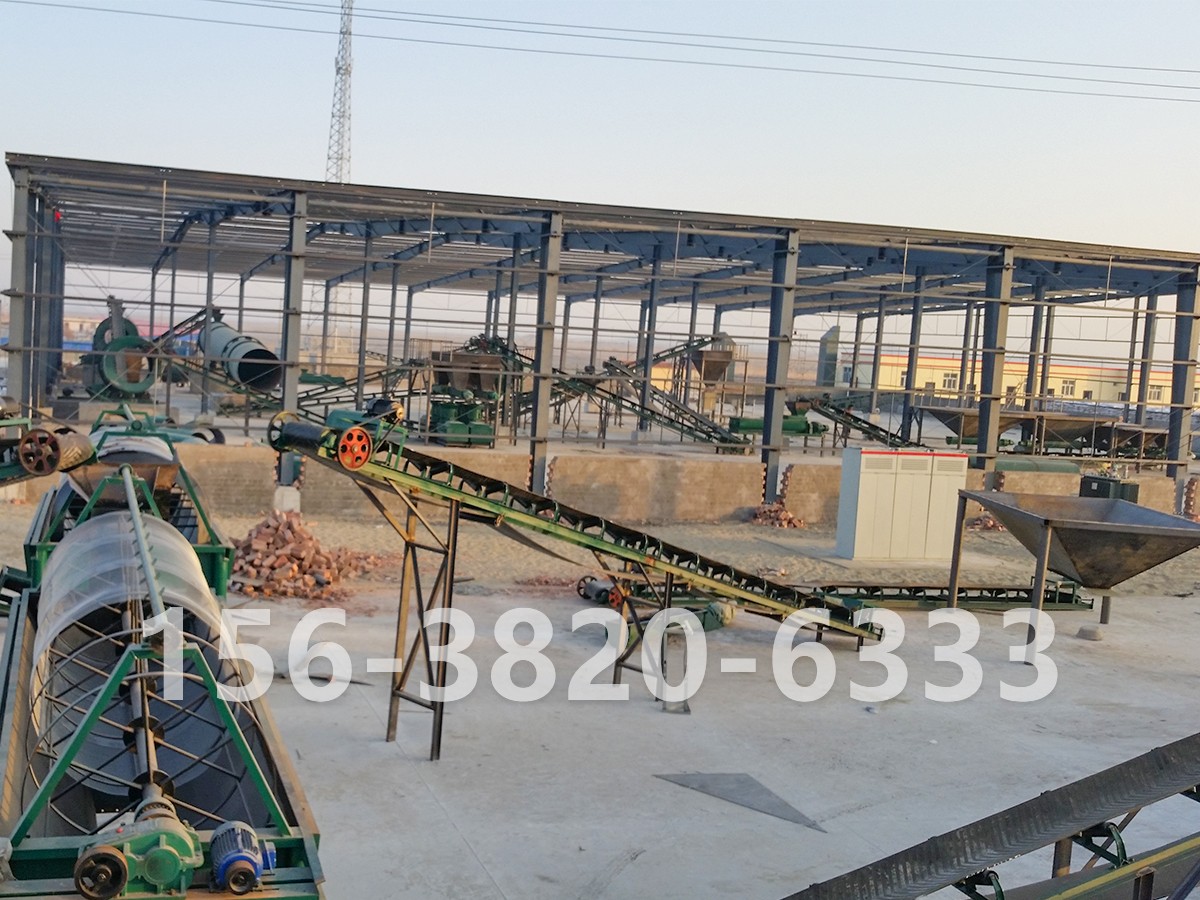
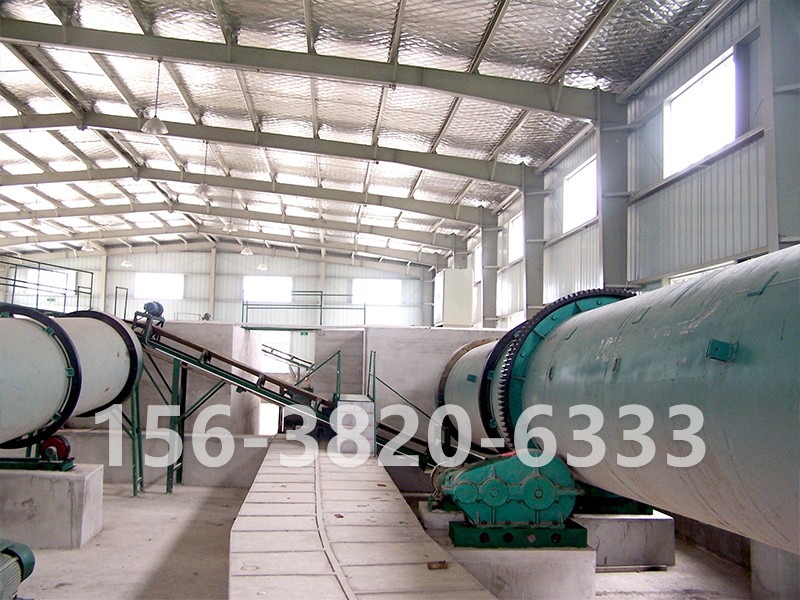
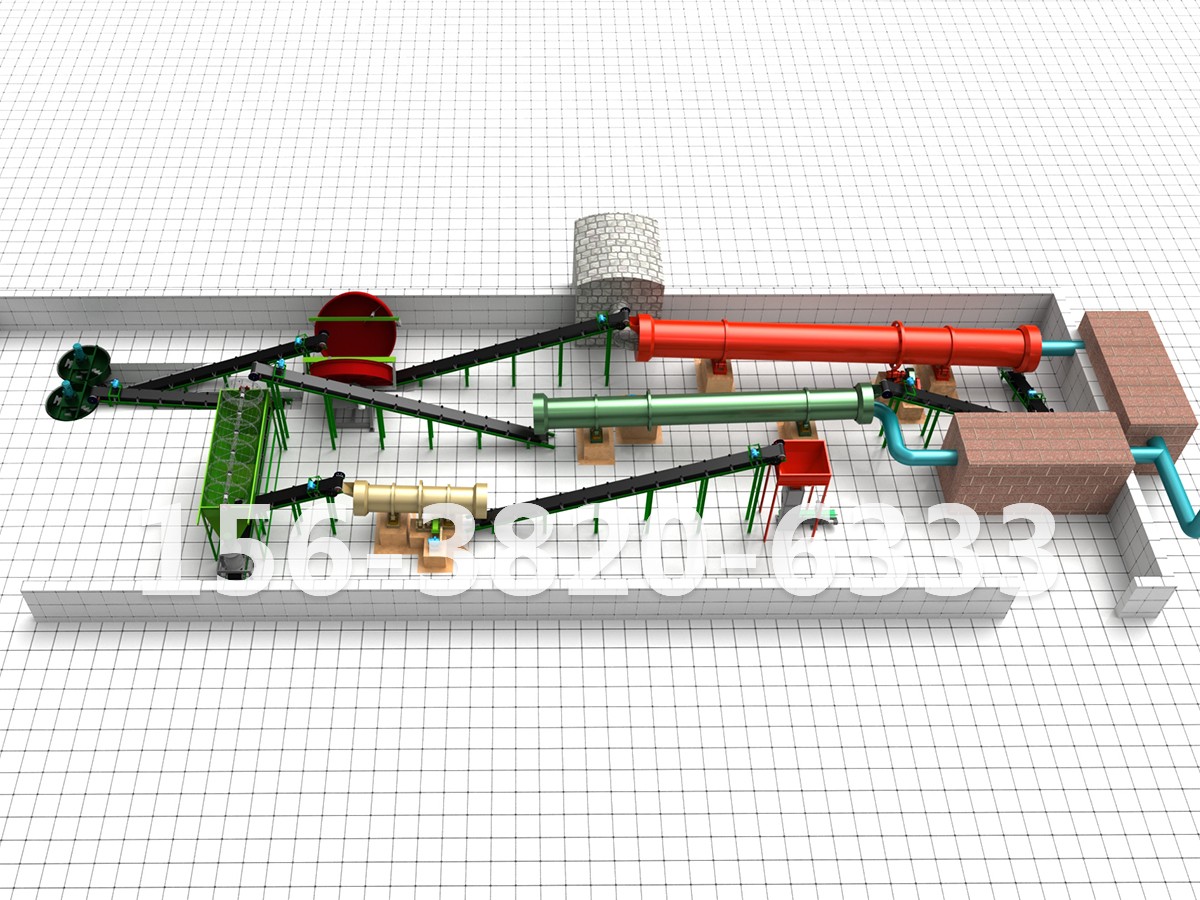
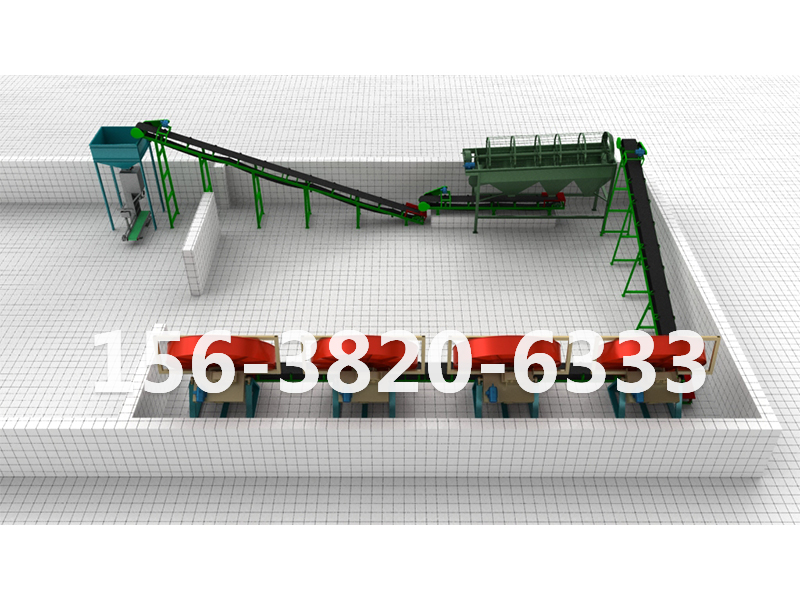
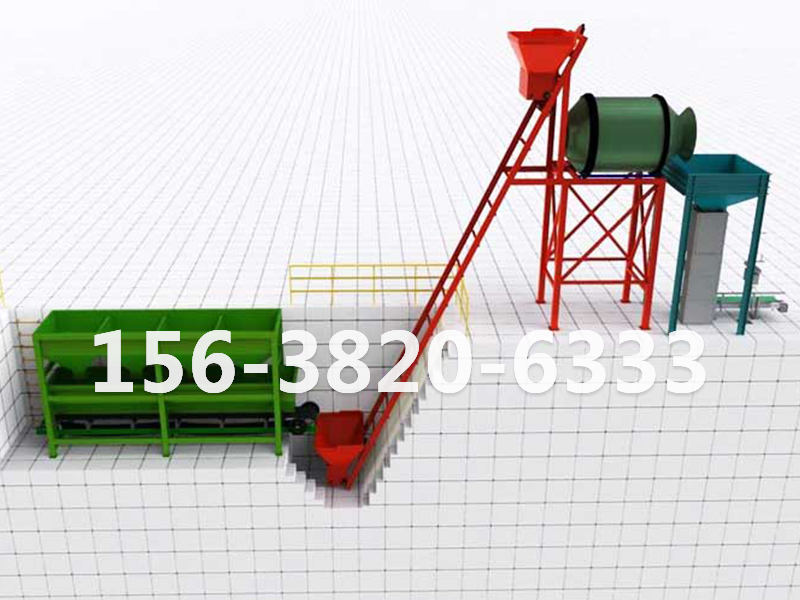
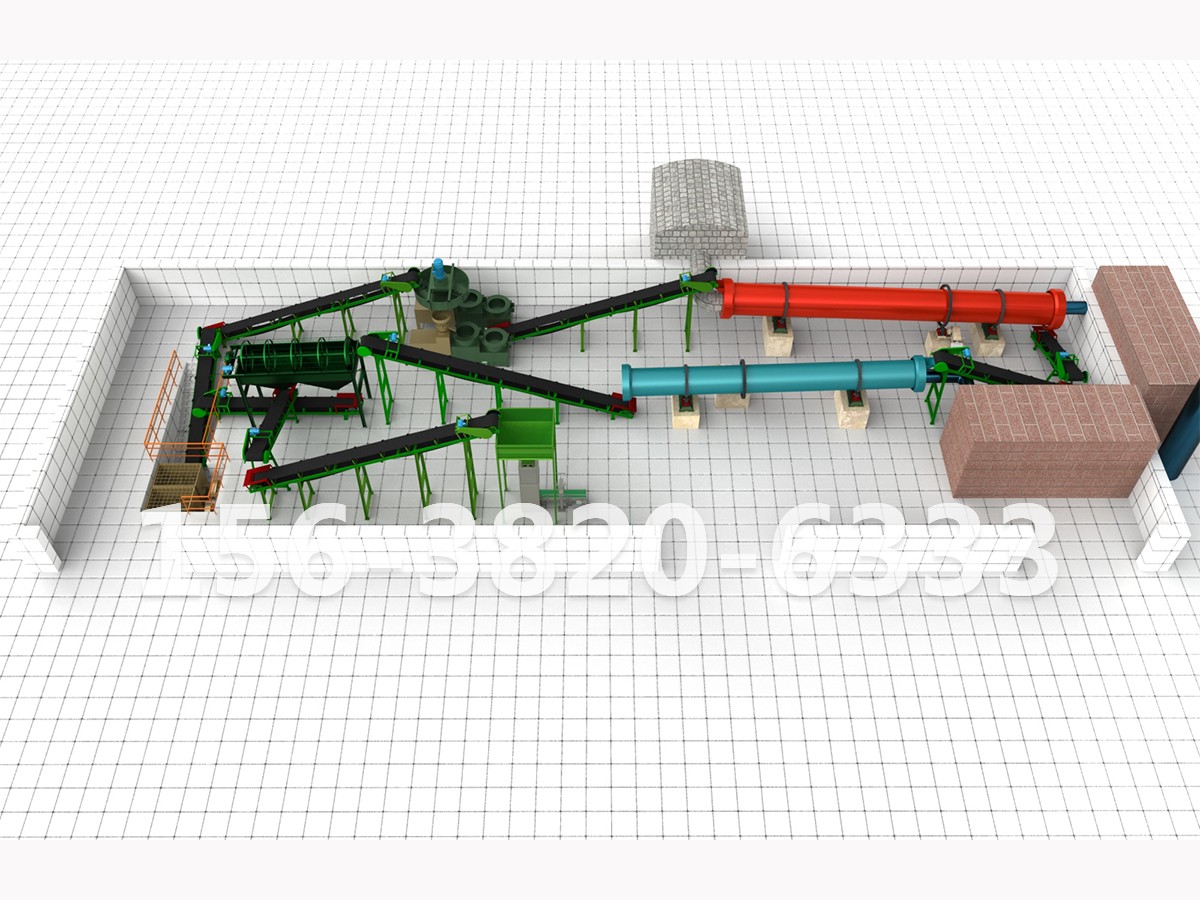
复合肥挤压造粒路线走的是常温一次成型、无干燥工艺,流程短、能耗低、无三废排放。整条线可以简化为六个环节:配料 → 搅拌 → 喂料 → 造粒 → 筛分 → 包装。其中真正决定成品质量的,是前三道——配料系统、双轴搅拌机、对辊造粒机。这三段选配对了,后面的筛分和包装基本不会出大问题。
复合肥是按配方卖的,氮磷钾配比一旦偏差,整批货就可能不合格,甚至面临抽检风险。
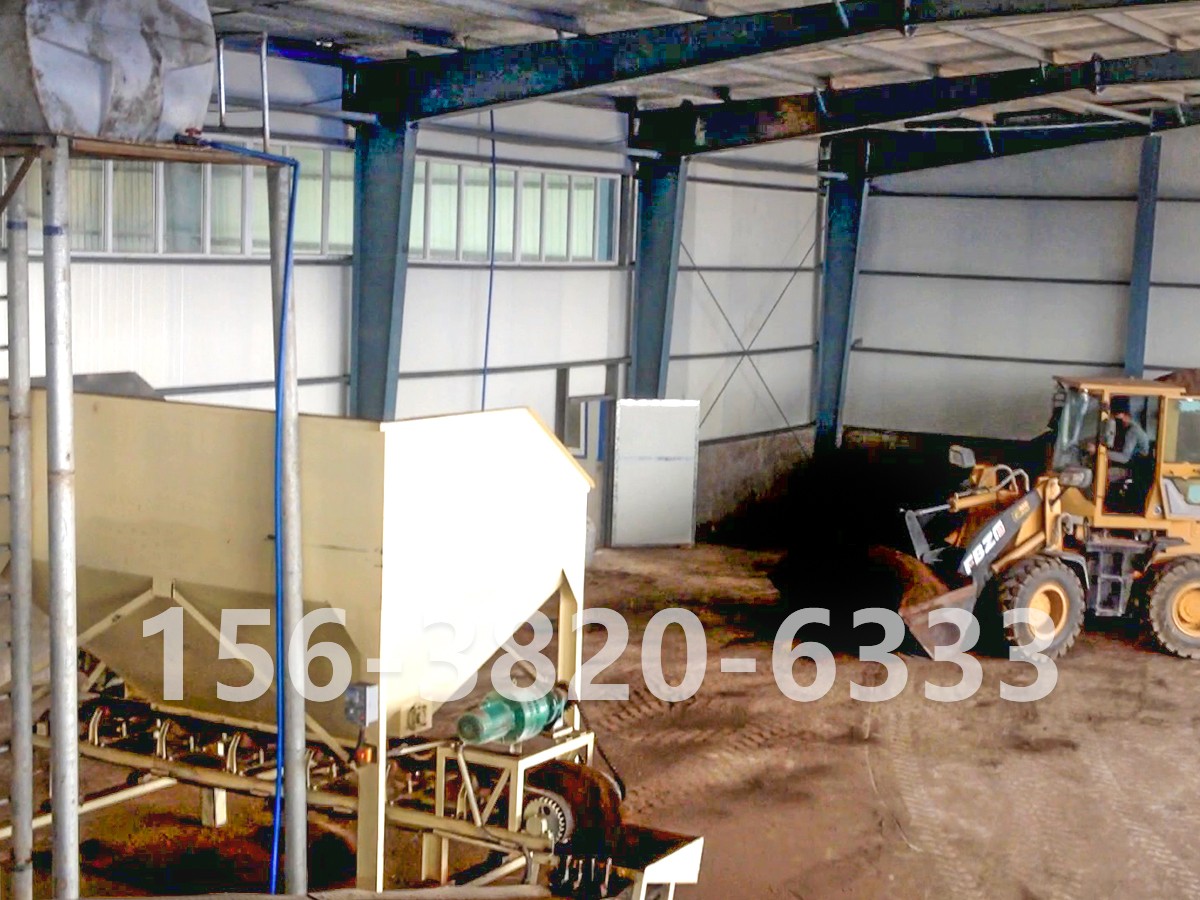
主流配置是微机控制多仓配料系统,按配方设置尿素、磷酸一铵、钾肥、中微量元素等料仓,自动称量、动态计量。中高端配置的配比误差可控制在 ±0.5% 以内,远高于人工配料精度。料仓数量建议按配方原料种类预留 1-2 个备用仓,后期改配方不用改设备。
选购时要确认两点:一是称重传感器的品牌与标定方式,二是是否支持配方存储与一键调用——这对多品种切换的厂家很关键。
很多人把搅拌机当配角,结果成品出现"同一颗粒里氮多、钾少"的养分分层。原因是混合均匀度不够,粉料在造粒前就分布不均。
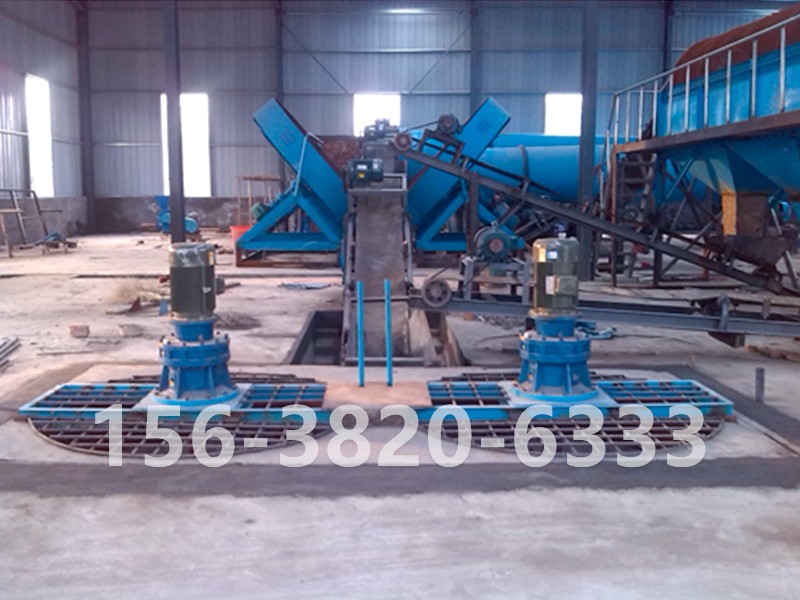
双轴桨叶搅拌机靠两根反向旋转的桨叶轴带动物料做三维复合运动,混合无死角,均匀度明显高于单轴机型,3-5 分钟即可完成一批。接触物料部位建议选不锈钢或做防腐处理,尤其配方中含氯化铵等腐蚀性原料时。卸料方式优先选底部大开门气动卸料,残留少、下料快,避免批次间交叉污染。
对辊挤压造粒机通过一对不锈钢辊皮将干粉高压压成颗粒板,再经破碎筛分成颗粒。其很大价值是不需要烘干机——湿法转鼓/圆盘造粒必须配三筒烘干机和热风炉,而干法挤压常温成型,整线投资能省下一大块,能耗也低 15%-20%。
典型机型单机产量约 1-4.5 吨/小时,成粒率 ≥85%,颗粒呈扁球形、直径 4-10mm。原料适应性广,但水分必须控制在 2%-5%,水分过高会粘辊、过低则成粒率下降,这是挤压工艺极硬的一条门槛。
需要注意,挤压颗粒外观是不规则的圆柱状或破碎状,不如高塔、转鼓的球形圆润,但颗粒强度高、不易结块、原料利用率接近 无返料,特别适合高浓度配方(总养分≥45%)和忌水性原料。
年产1-2万吨:基础配置投资约 30-80 万元,单台对辊机即可满足
年产3万吨(日产 80-100 吨):干法挤压整线约 130-200 万元,2-3 人操作
年产5-10万吨:需多台造粒机并联,投资约 150-400 万元
一是筛分与返料回路,不合格颗粒破碎后回到搅拌机,原料综合利用率才高;二是脉冲布袋除尘器,造粒和筛分工段粉尘大,属环保硬性要求;三是 PLC 集中控制,实现配料、搅拌、造粒联动,减少人为波动。
配料定精度、搅拌定均匀、造粒定产能——这三段是复合肥整线配套方案的骨架。建议把自己的原料检测报告和配方提供给设备厂家,先做小试,用实测成粒率和颗粒强度锁定配置,再谈整线报价。