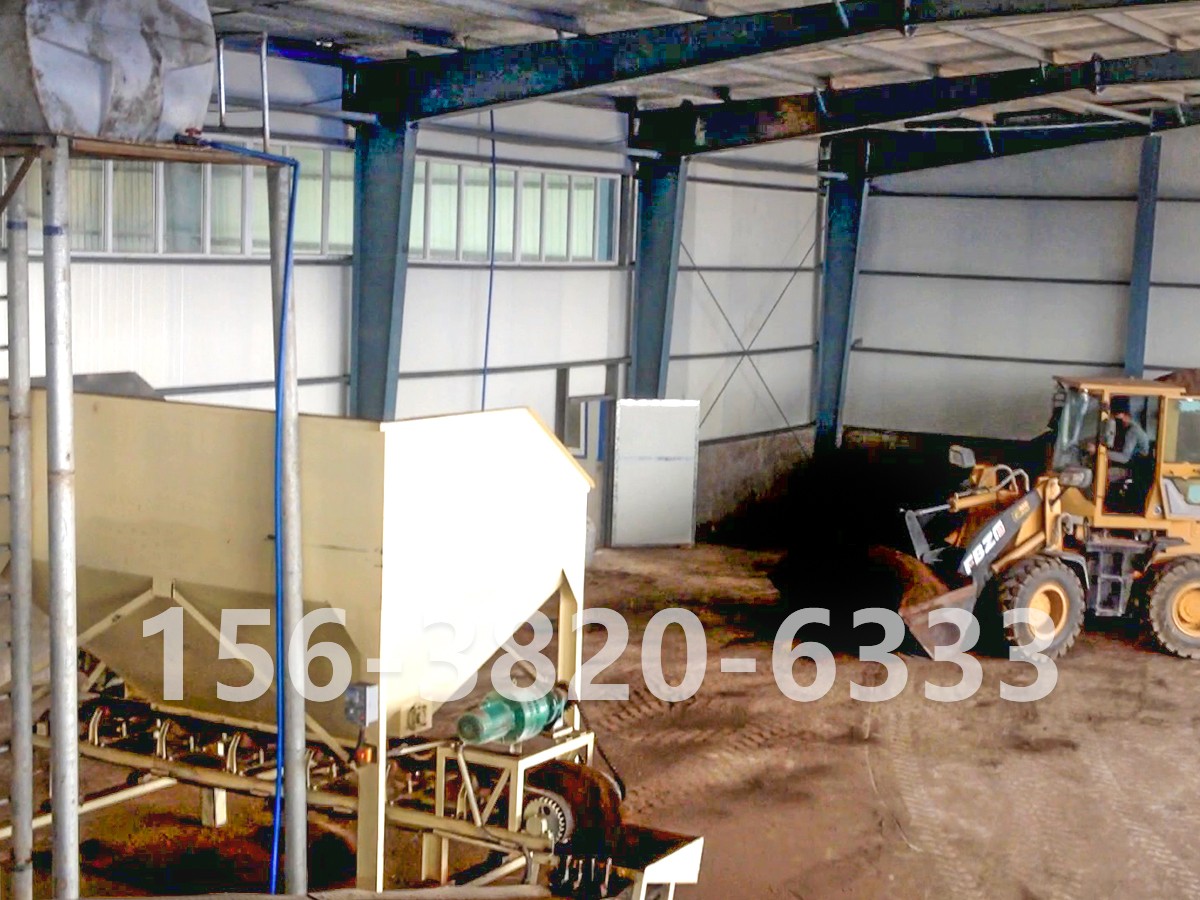
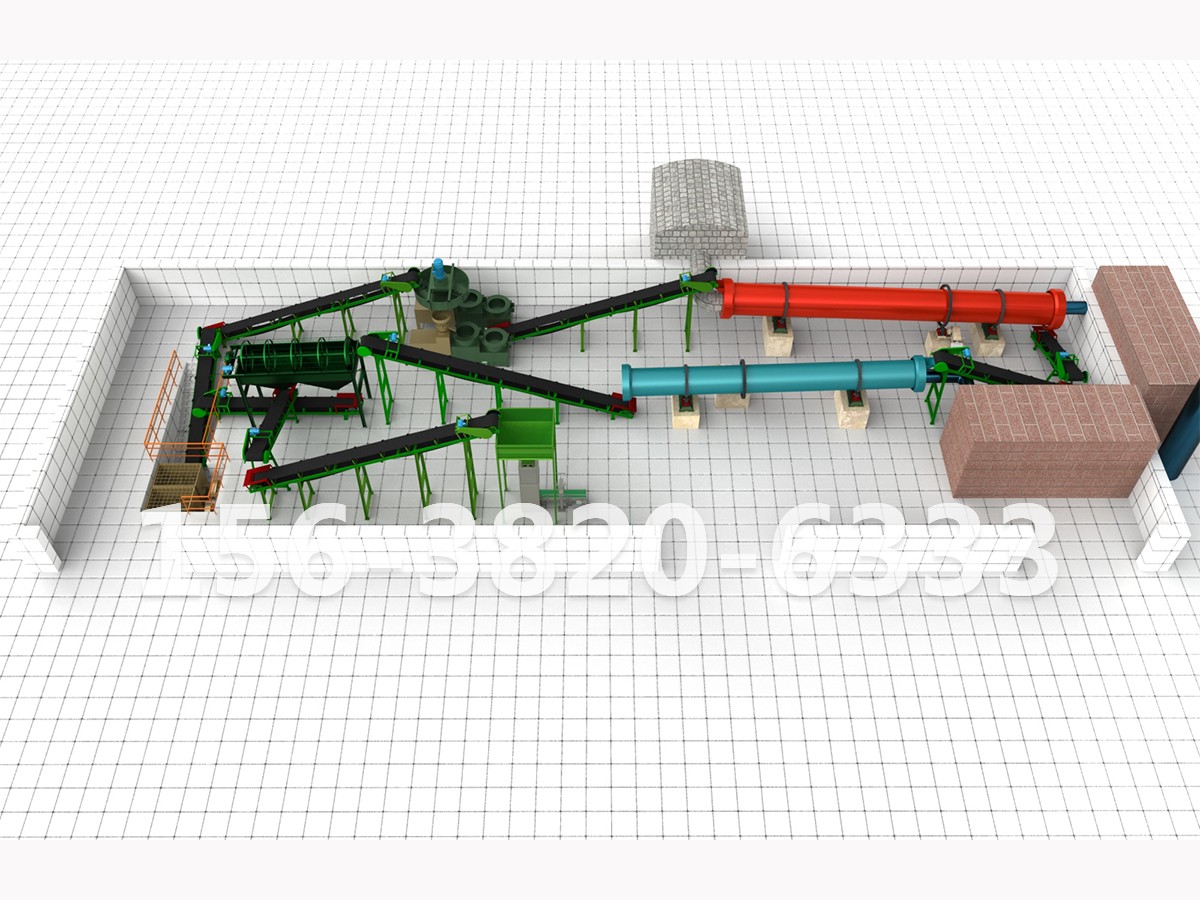
复合肥生产线出问题的地方,往往不在造粒机,而在前端。尿素、磷酸一铵、氯化钾这些原料在仓库里放久了吸潮结晶,颗粒之间粘成大块——硬得能硌坏设备。如果直接进配料秤和搅拌机,后果是养分分布不均、混合不匀、造粒成球率下降,成品颗粒大小不一,残料返料量明显上升。
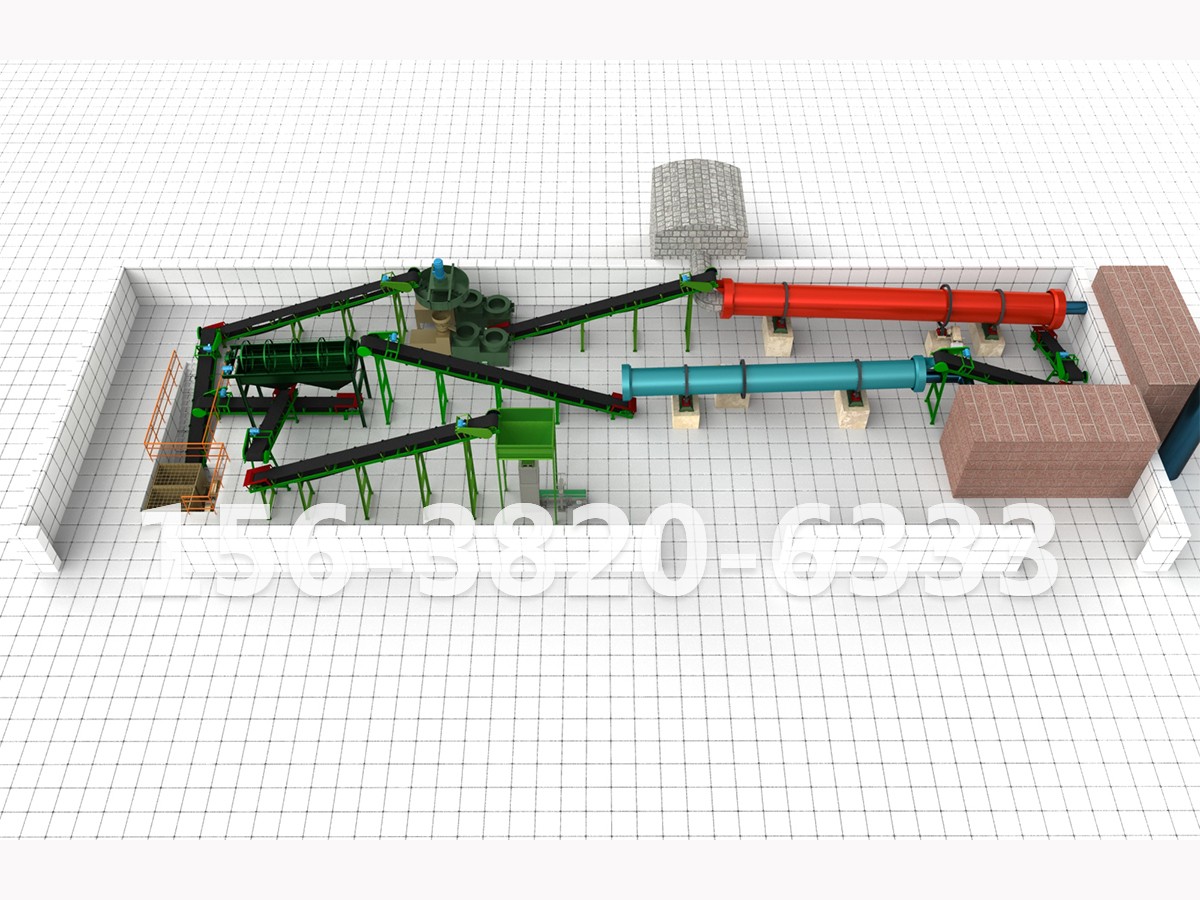
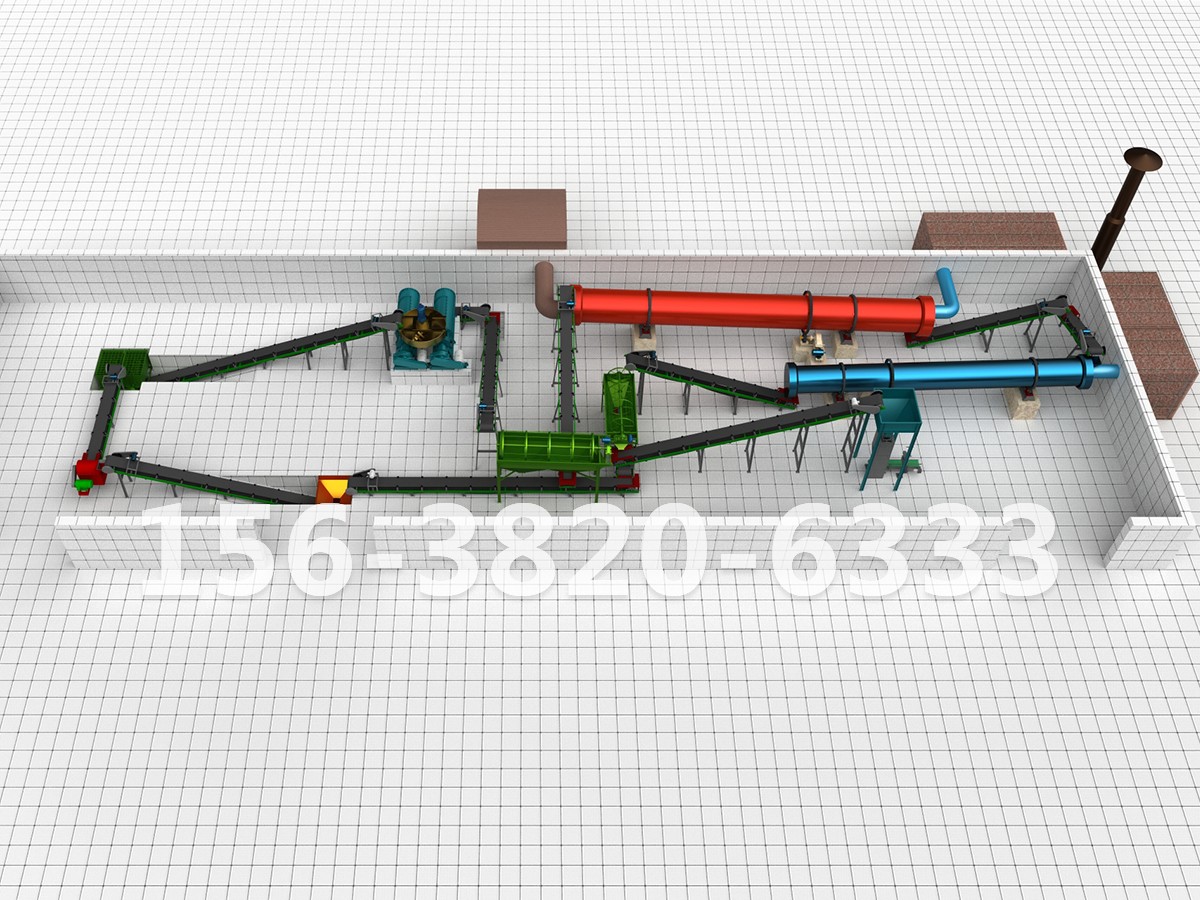
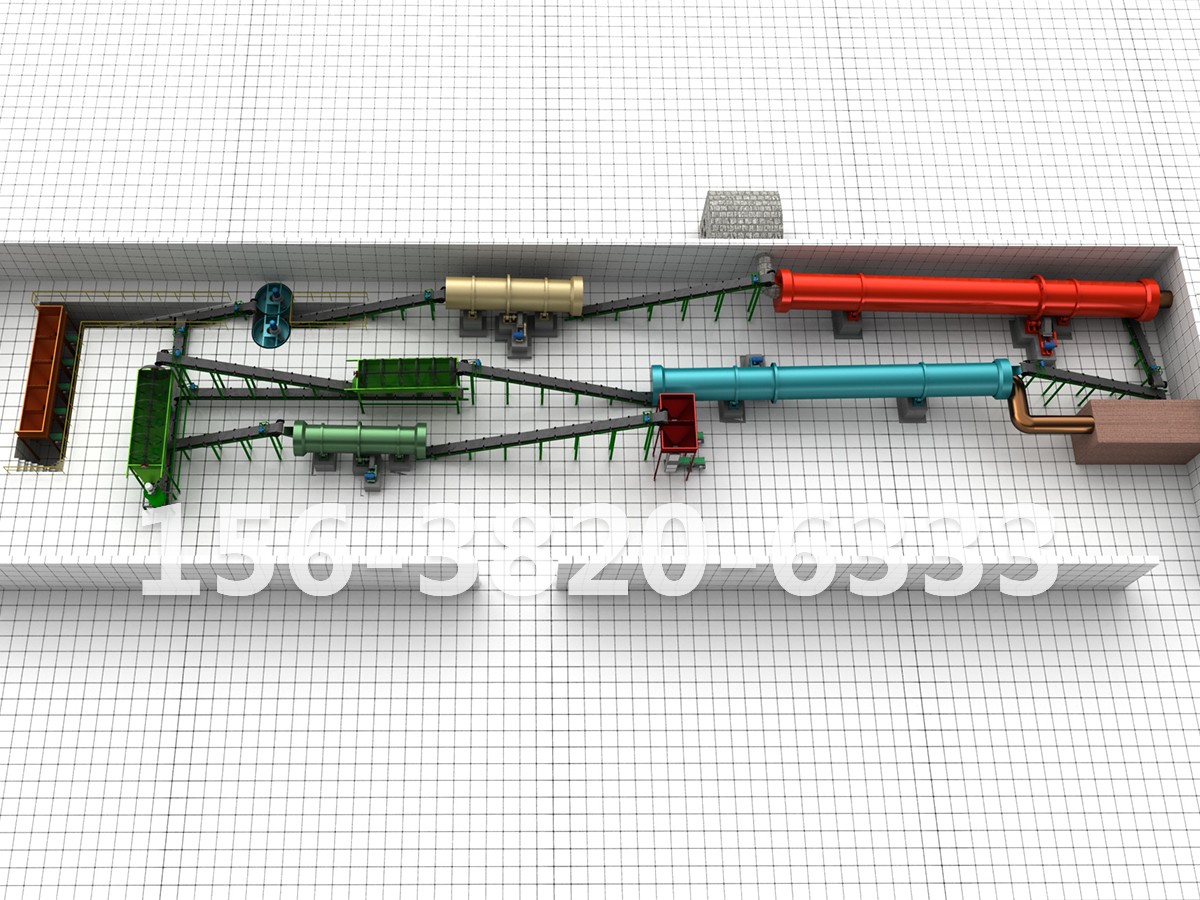
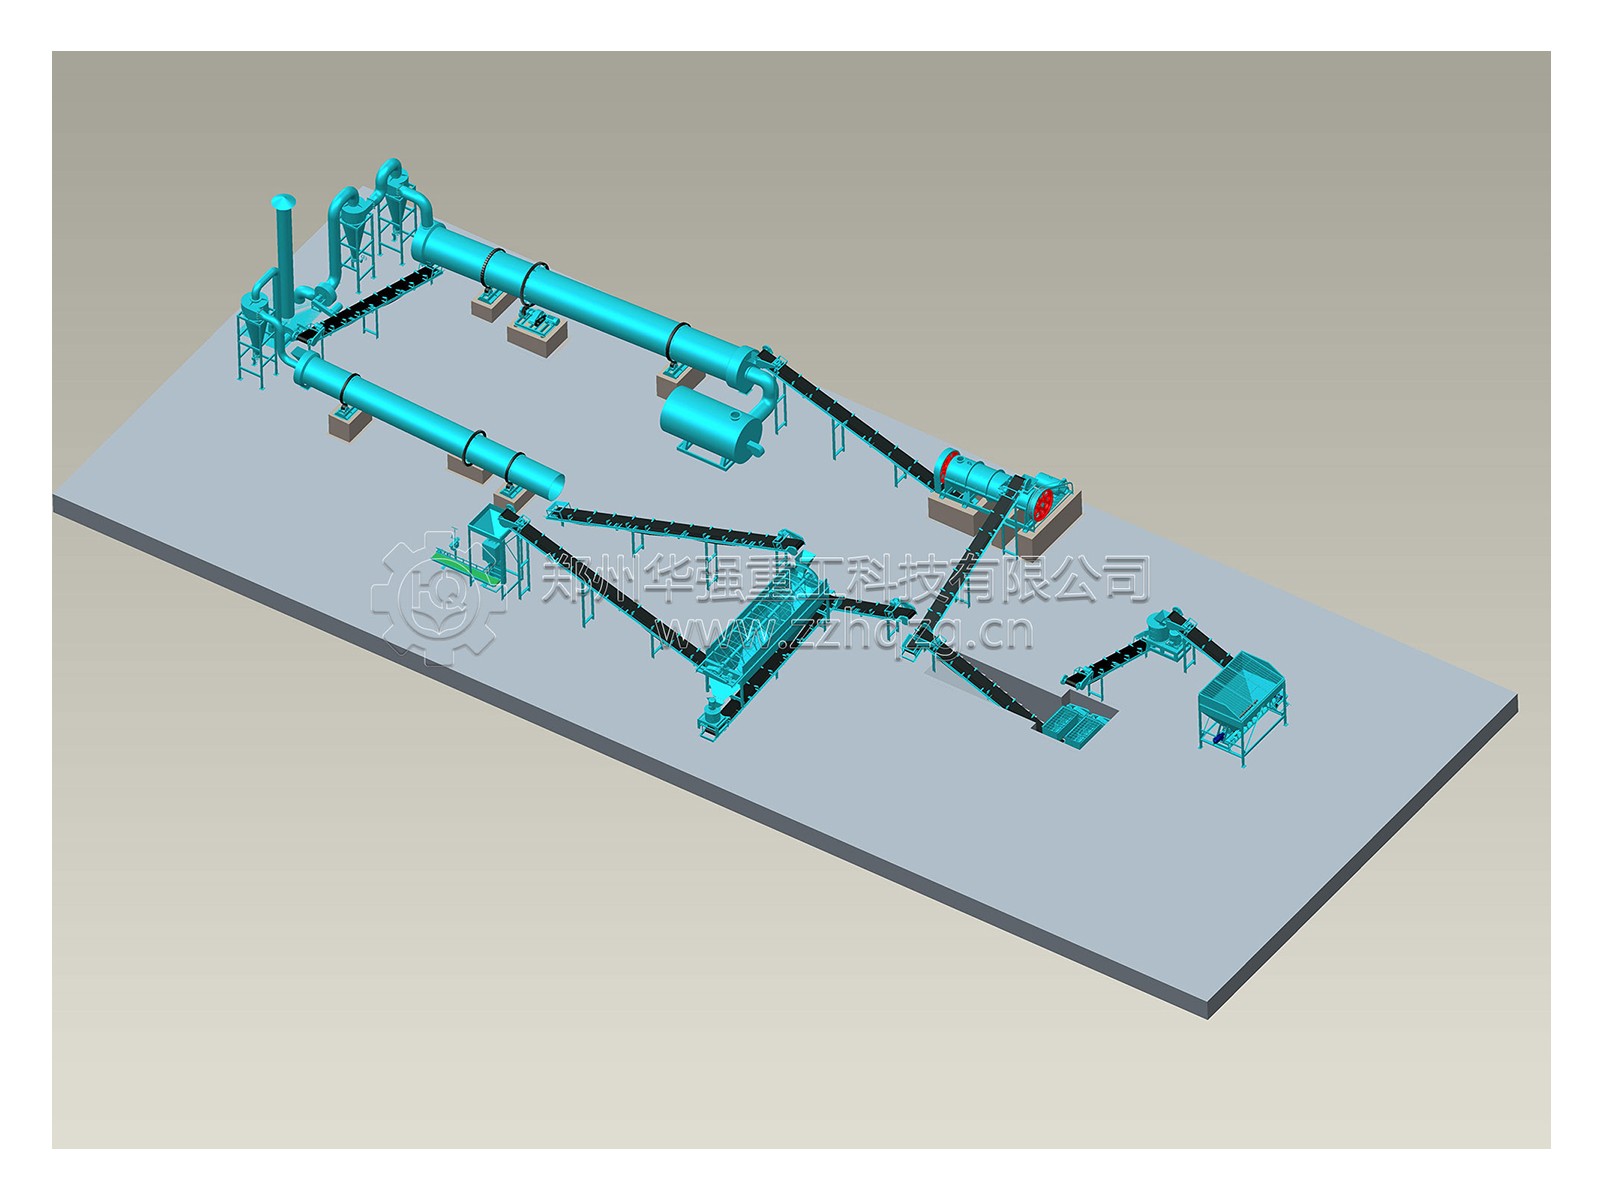
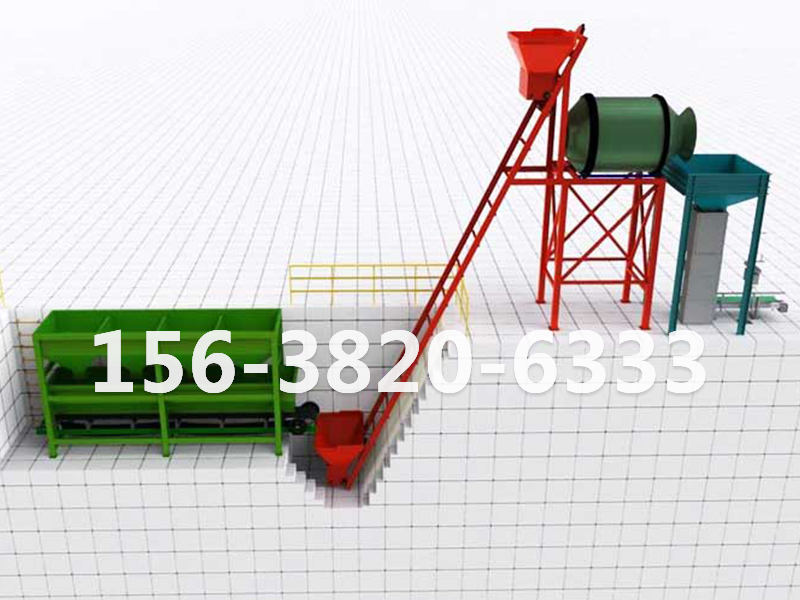
所以规范的工艺路径是:原料仓 → 除铁除杂 → 粉碎机 → 输送 → 配料秤 → 双轴混合机。粉碎这一关承上启下,前面连着仓储,后面直接决定氮素在配方里分布得均不均匀。
无论走圆盘、转鼓还是挤压路线,尿素、一铵、钾肥等原料一般建议粉碎至 80-100目(挤压造粒部分工艺要求 80-120目),并保证粒度均匀、无硬质粗颗粒。粗料混在细粉里,会造成颗粒养分不均、表面不光滑,甚至影响颗粒强度。
两种机型常被放在一起比较,但适配场景其实不同:
机型 | 破碎原理 | 优势 | 适用 |
|---|---|---|---|
单轴尿素粉碎机 | 单主轴+交错合金刀片,中低速剪切(约1440r/min) | 发热少、温升可控(部分机型≤40℃)、粒度均匀、占地仅1-1.4㎡ | 中小型复混肥厂、BB肥车间、水溶肥原料 |
链式粉碎机 | 链条高速撞击+腔壁研磨 | 耐高湿(适配含水25%-50%)、破碎比大、不堵料 | 结块料多、物料混杂、返料破碎 |
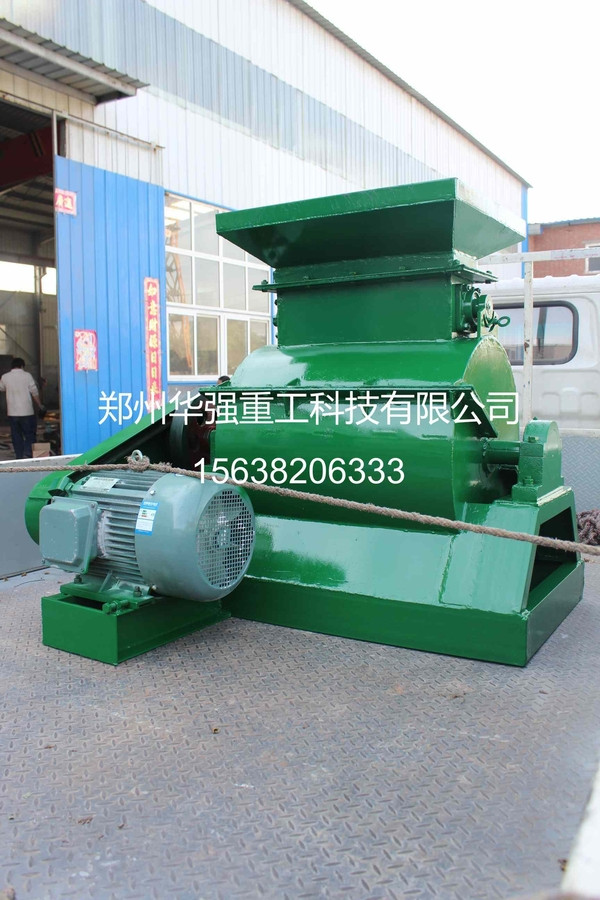
链式破碎机的核心优势在"不怕堵":无筛底或大开孔筛网设计,物料靠高速旋转链条反复冲击、撕扯、研磨破碎,破碎后直接落下,不存在糊筛问题。链条是柔性击打,遇到不可破碎硬物会自动弹开,保护主轴。同时筒体内壁加装橡胶板或聚丙烯衬板,减少粘壁。
需要提醒的是,链式粉碎机线速度高,尿素摩擦生热有熔融粘壁风险;若配方对温度敏感、要求低温不熔融,单轴尿素粉碎机更稳妥。很多厂实际采用"链式打头阵 + 单轴把关"的两级配置——先破大块,再控细度。
主流链式粉碎机参数参考:SHLTF-500 型 11kW、时产 1-3 吨;SHLTF-600 型 15kW、时产 2-5 吨;SHLTF-800 型 22kW、时产 5-8 吨;双转子 SHLTF-800II 型 18.5×2kW、时产 10-15 吨。出料粒度普遍可控制在 ≤3mm。立式多为单转子、占地小;卧式多为双转子、处理量更大。
选型公式:粉碎机时产 ≥ 整线时产 × 配方中尿素占比 × 1.2 安全系数。 切忌按平均配料量算——高氮配方(氮≥20%)里尿素占比很高,换配方时粉碎段就会成为瓶颈,整线被迫降速。
一、前端必须配除铁装置。 金属硬物进入粉碎腔会造成链条断裂或崩刃。
二、进料要均匀。 少喂勤添或配自动喂料机,负荷忽大忽小容易堵料、烧电机。
三、易损件只有链条。 更换便捷,整机结构简单,停机维护时间短,这是链式机型在肥料厂普及的重要原因。
选复合肥原料预处理设备,先看结块程度和含水率,再按峰值产能倒推机型,然后确认细度是否满足后续造粒要求。建议把自家结块料寄给厂家做一次实测,看实际出料粒度和粘壁情况,比只看参数表靠谱得多。