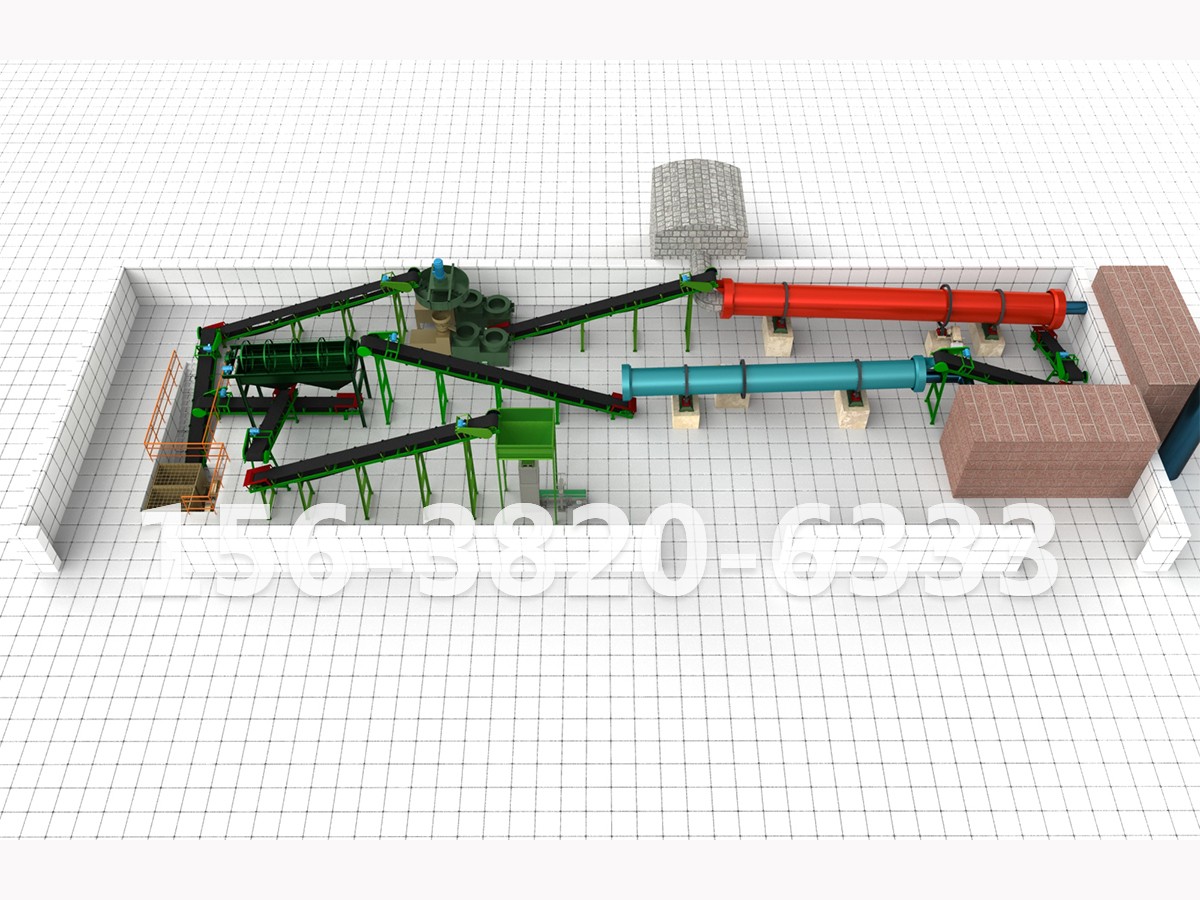
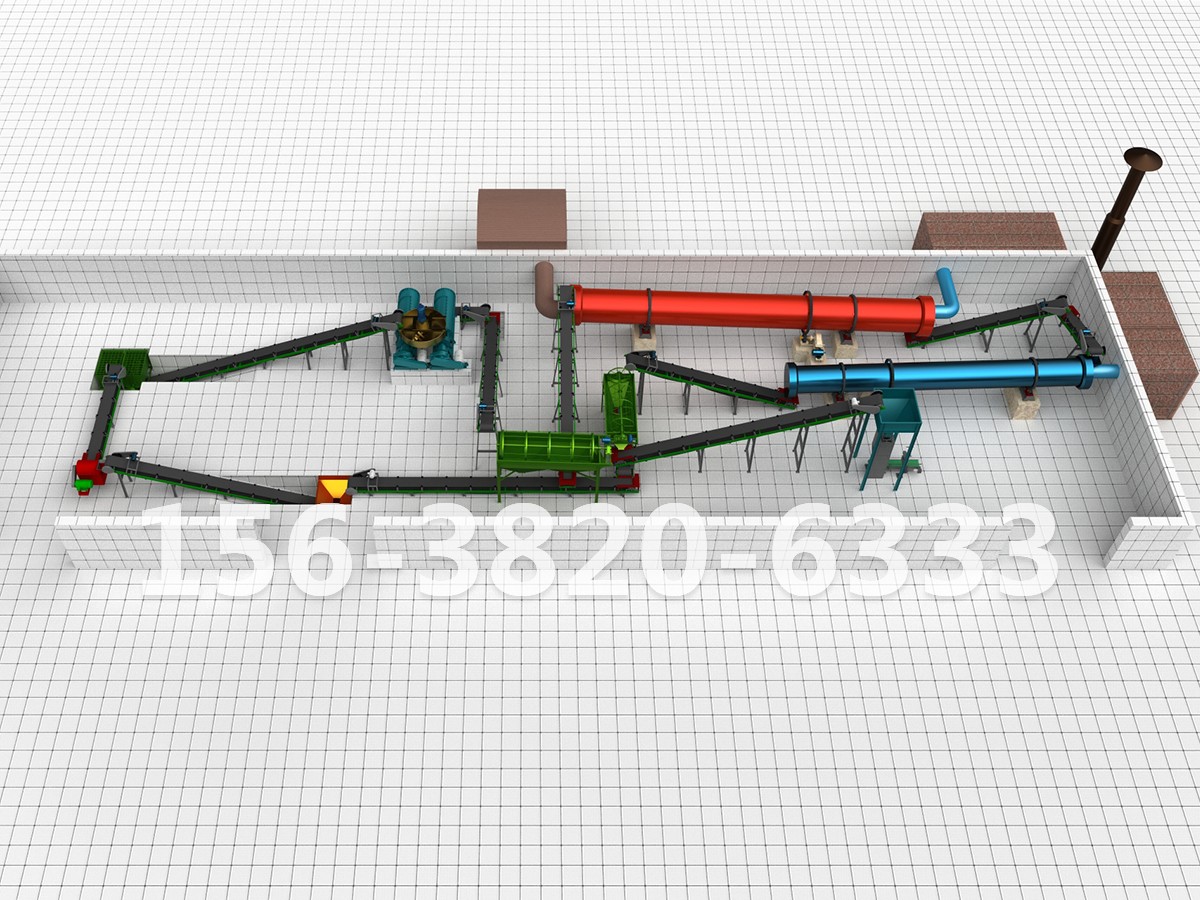
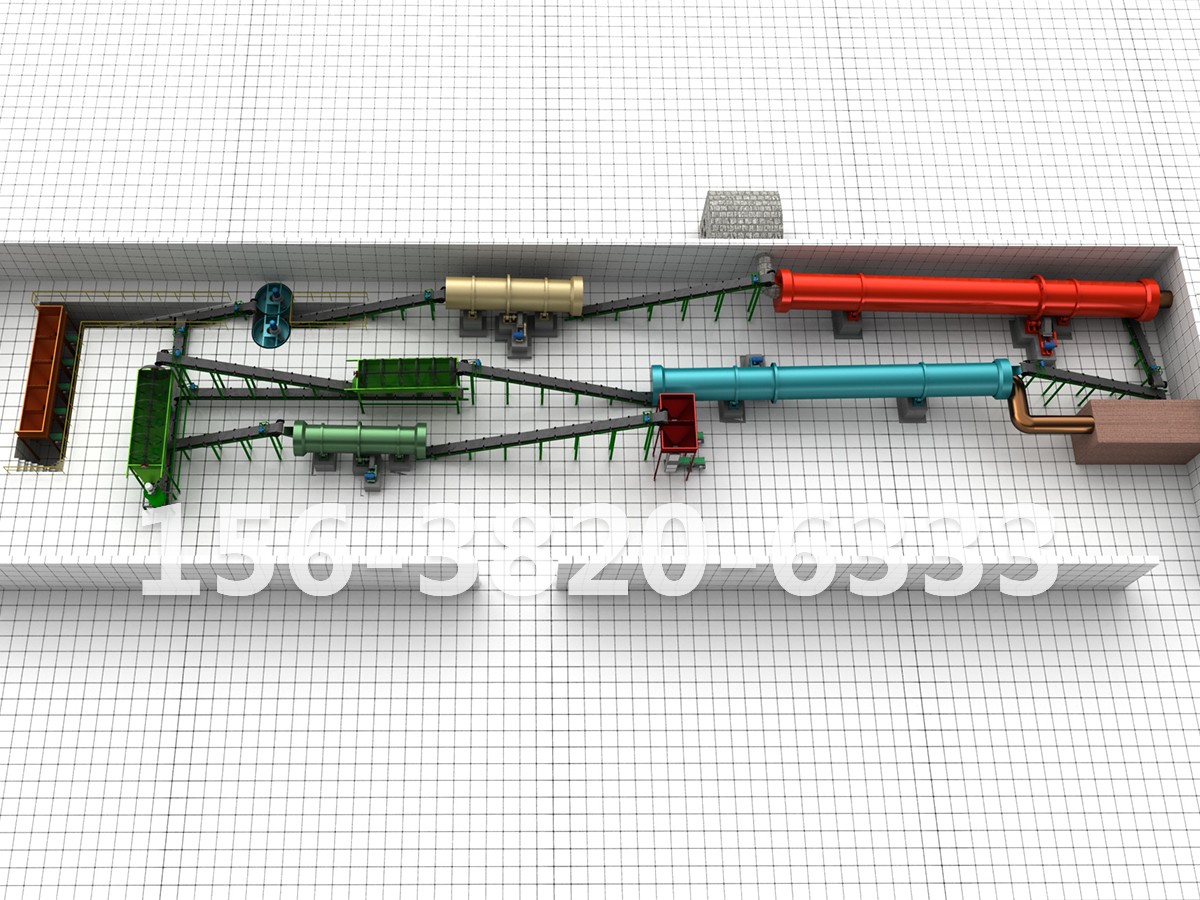
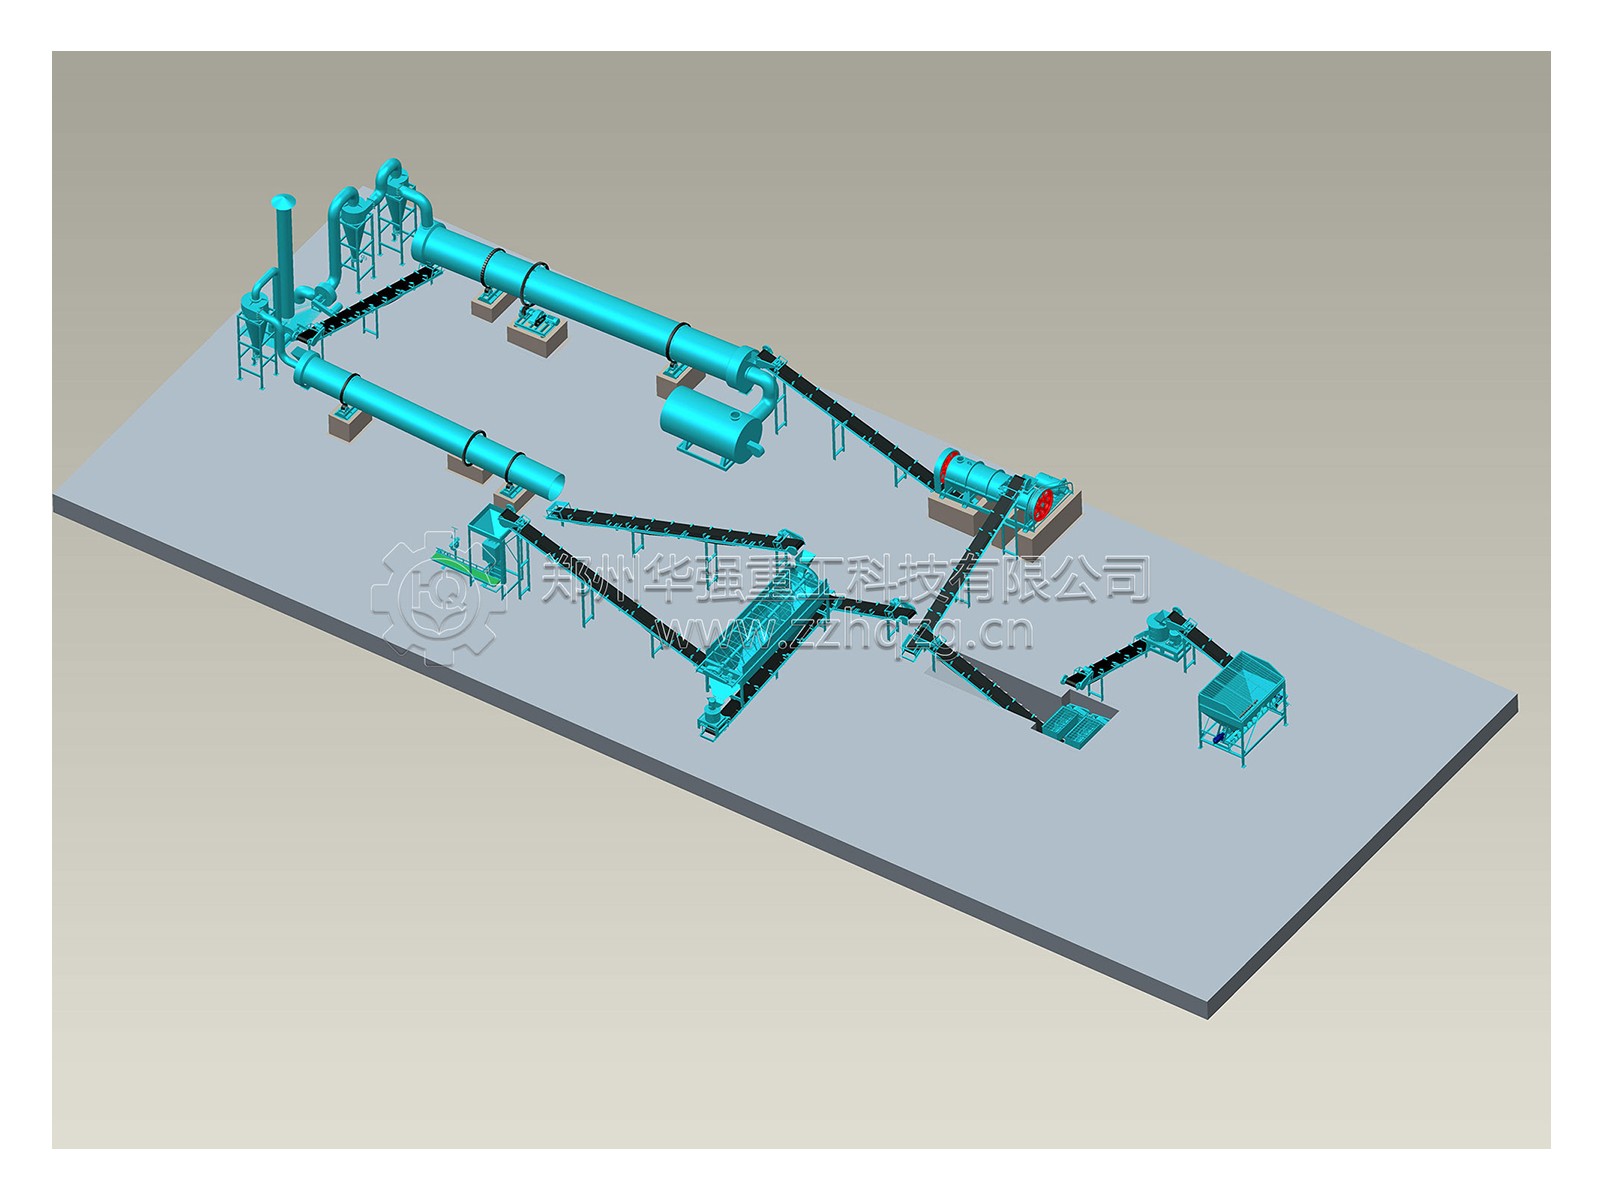
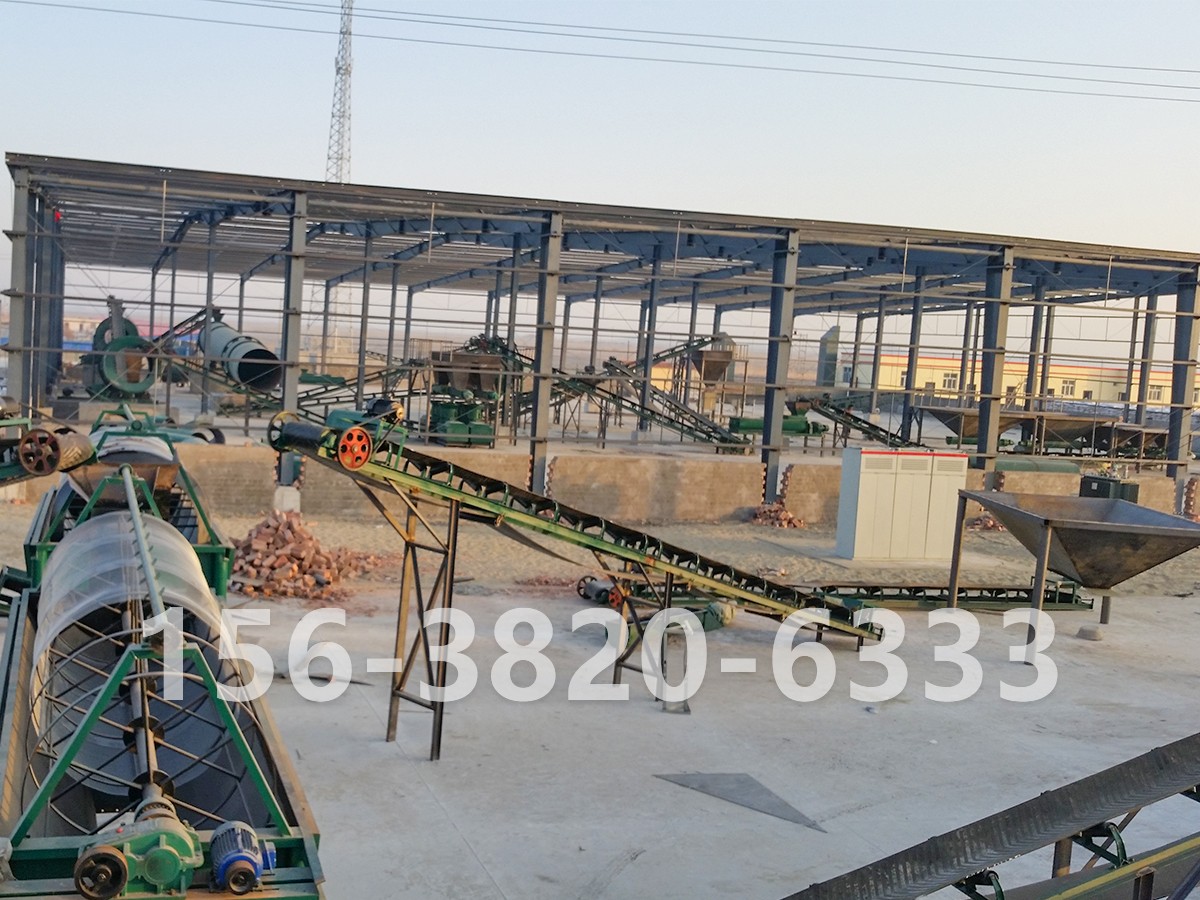
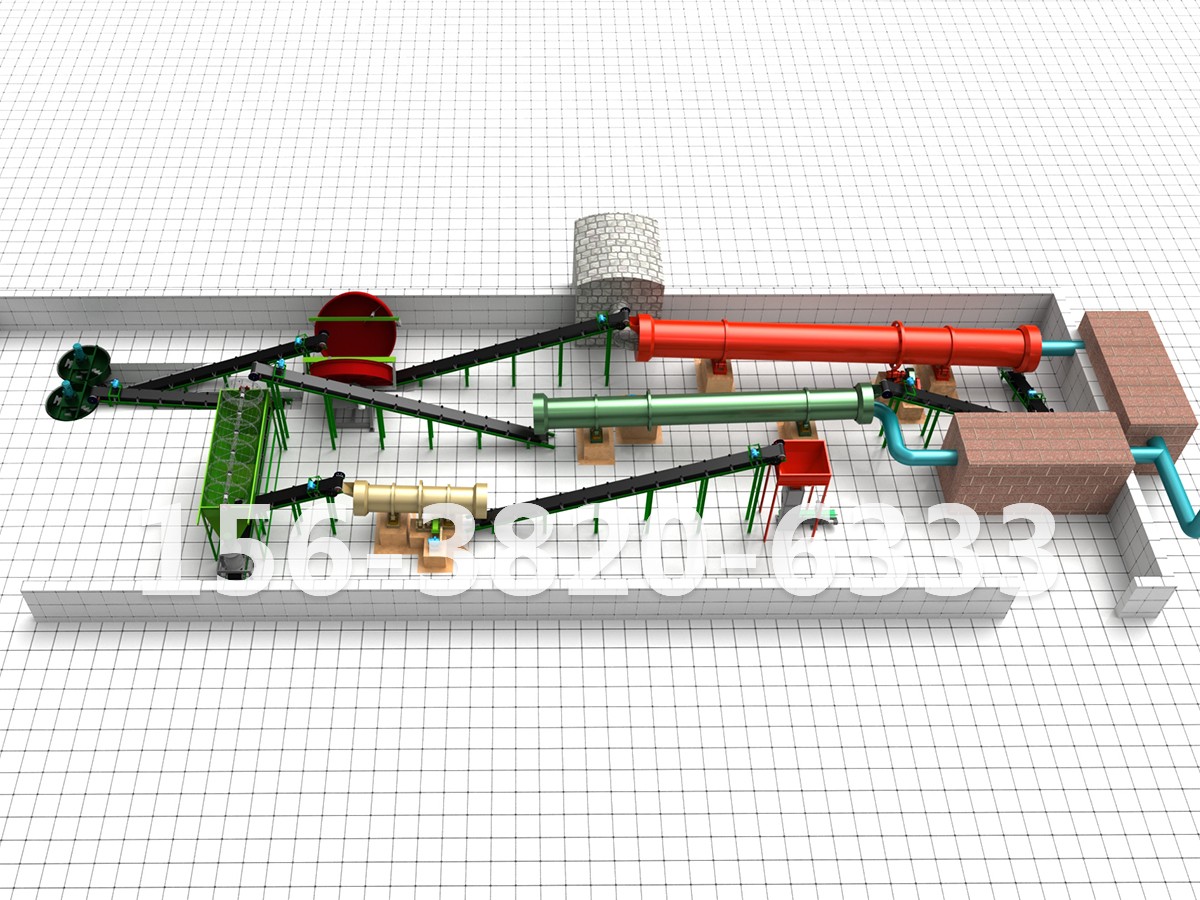
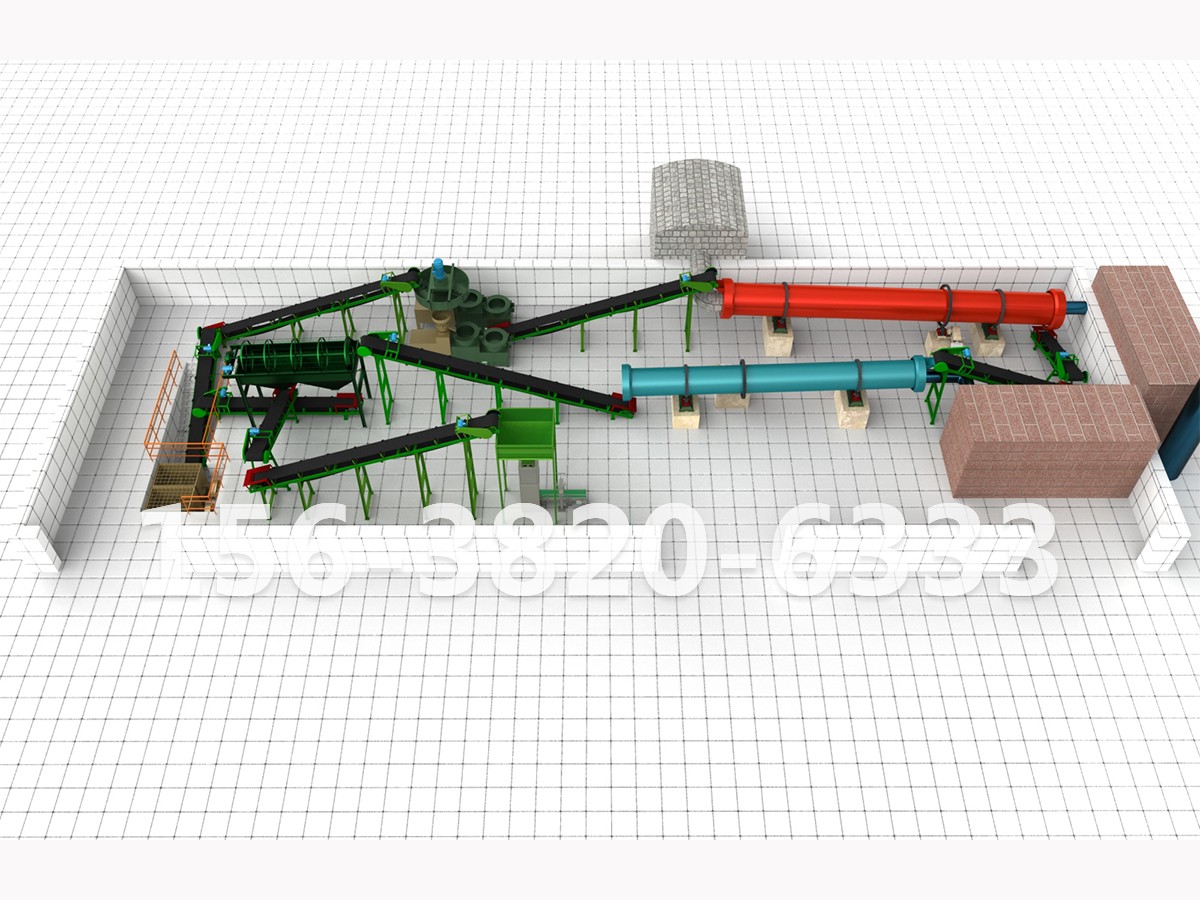
蒸汽转鼓造粒是大中型 NPK 复合肥生产的主流工艺,依靠低压蒸汽辅助团聚成球,成品颗粒圆润、强度高,适合连续化大批量生产。一条完整生产线按照工序可以划分为配料预处理、造粒主机单元、烘干冷却筛分、包膜包装、除尘尾气、自控及输送配套六大板块,选型时要结合设计产能、硫基或氯基配方来匹配设备规格。
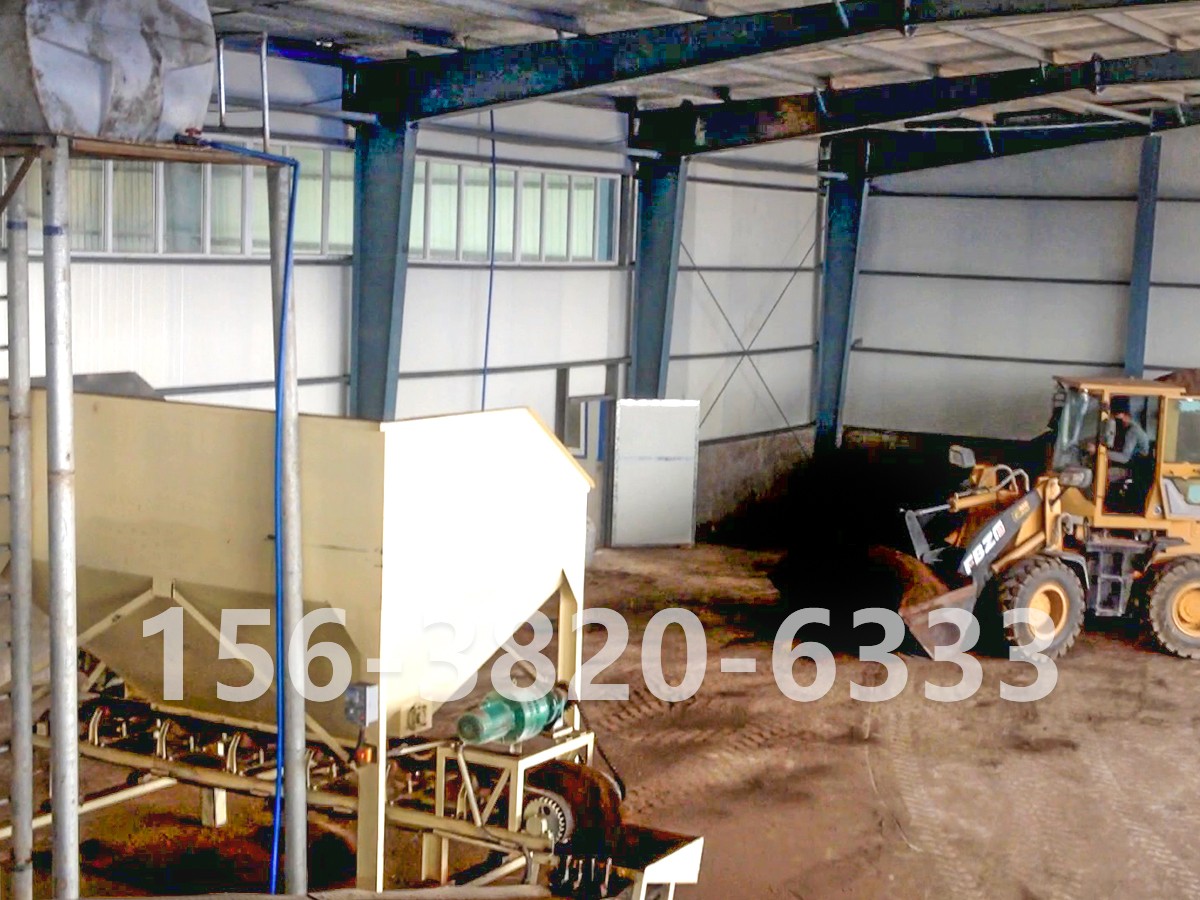
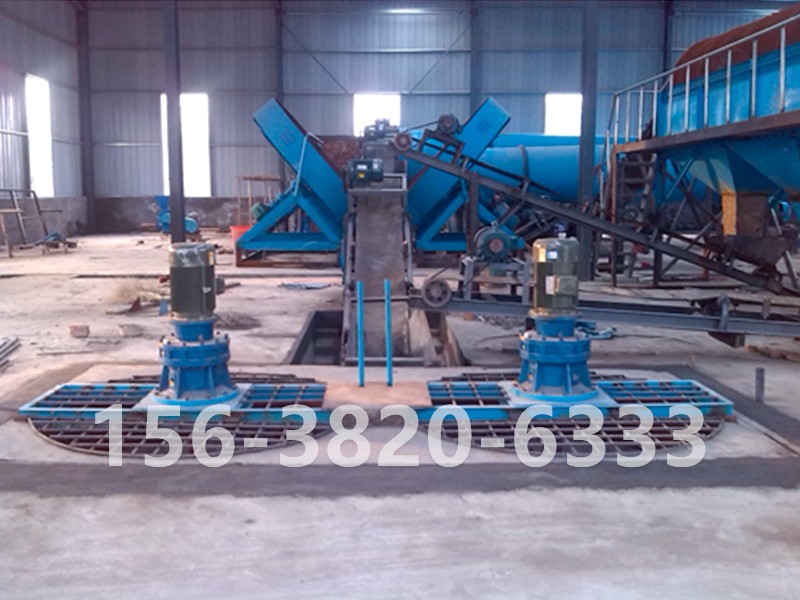
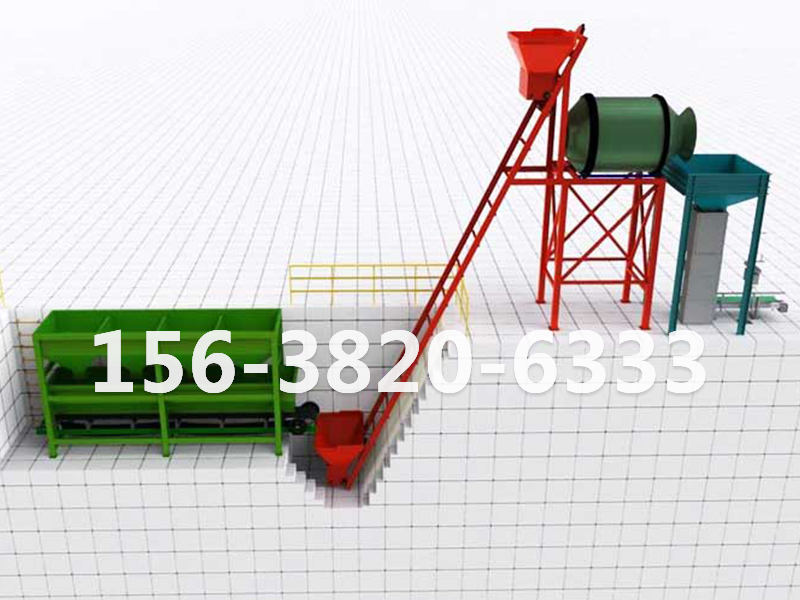
原料配料预处理单元是保障养分稳定的基础,主要包含自动配料系统、笼式破碎机、双轴卧式混合机。多仓自动配料秤可同时计量尿素、一铵、钾肥、填料及中微量元素,动态配比误差控制在 ±0.5%,保障每一批肥料养分均匀。笼式破碎机负责将结块化肥粉碎至 80 目左右,避免大颗粒影响成球;双轴混合机对多种粉料充分预混,混料均匀度达标后,再送入造粒工序。这条工段的粉料细度、配料精度,直接决定后续成球率高低。
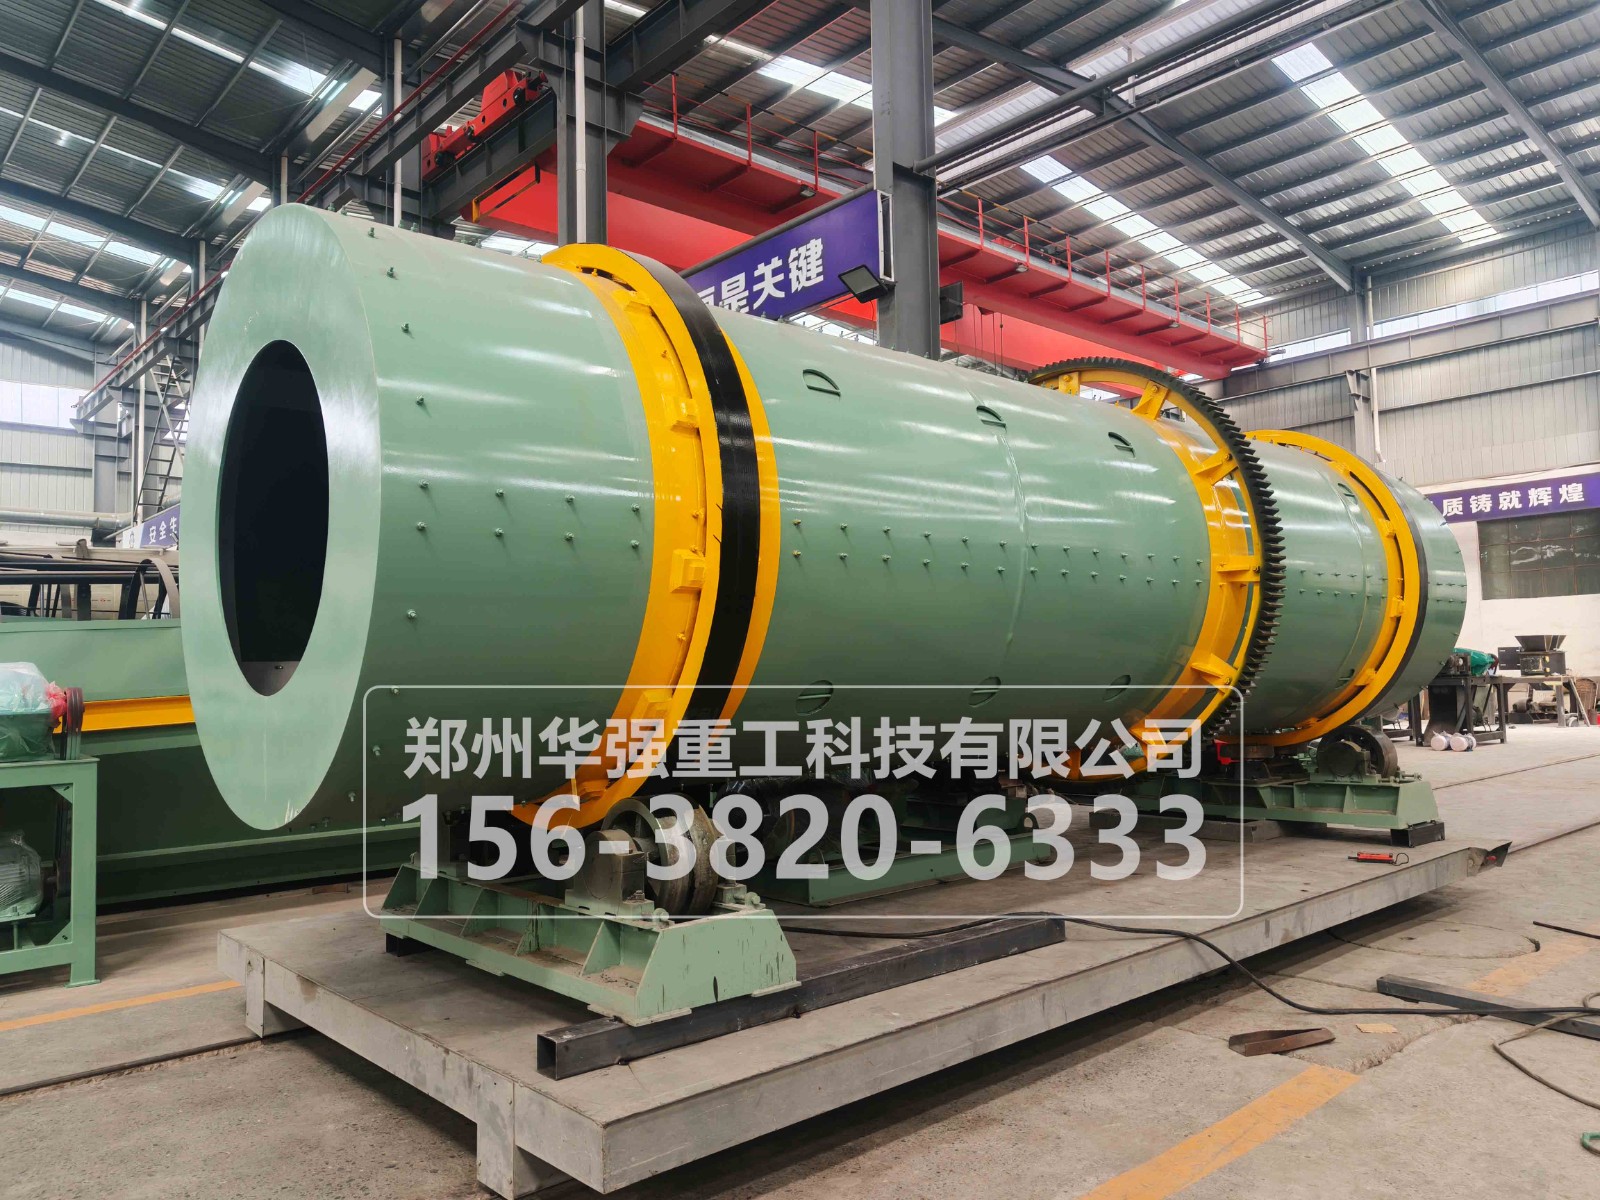
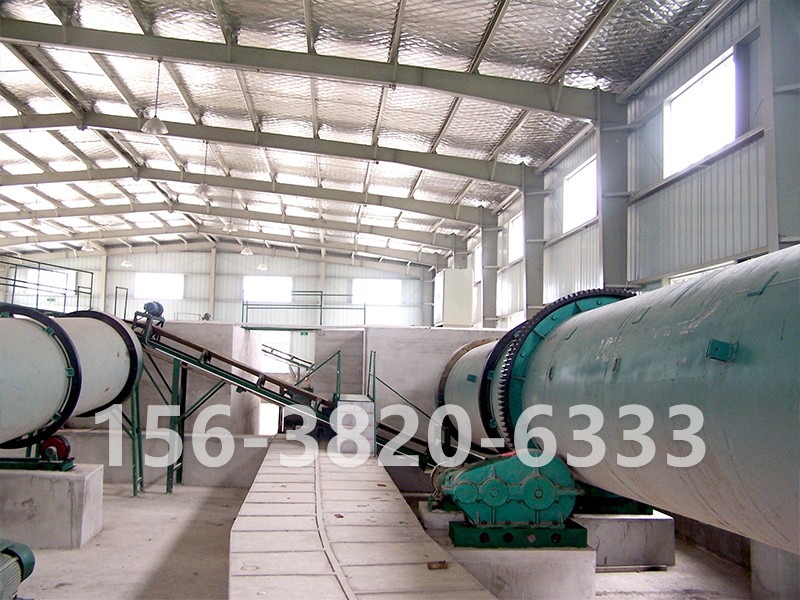
造粒核心单元由蒸汽转鼓造粒机、配套蒸汽锅炉组成。转鼓筒体带有防粘衬板,筒内布置蒸汽喷淋管路,一般采用 0.3–0.6MPa 低压饱和蒸汽,在筒体匀速翻滚过程中,提升料温、提供液相,让粉料团聚成 2–4mm 球状颗粒。锅炉是蒸汽供给的关键,需要和主机产能匹配,常见时产 5–10 吨生产线搭配 2 吨左右锅炉。相比清水喷淋造粒,蒸汽造粒液相添加量更少,烘干负荷更低,成品颗粒硬度更好。
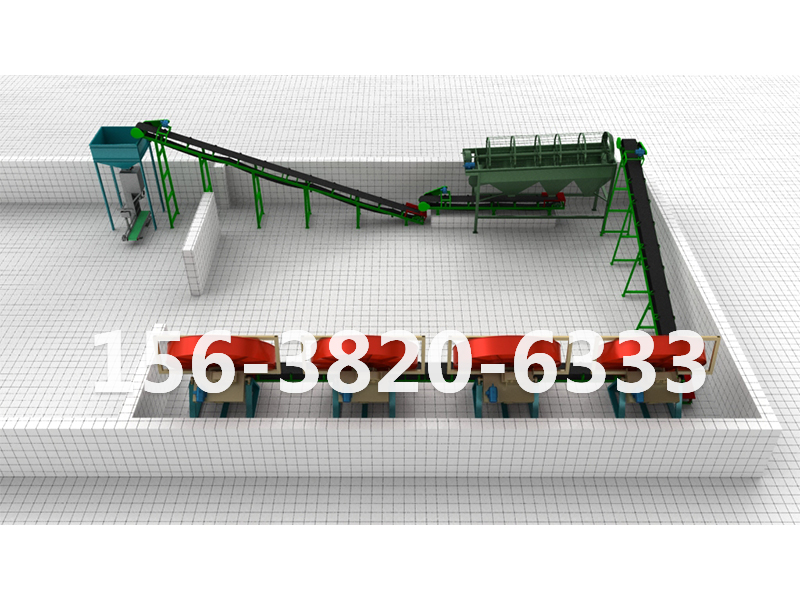
烘干、冷却、筛分返料单元是工艺闭环的关键。刚成型的湿颗粒先送入回转烘干机,采用并流或逆流热风烘干,控制烘干温度,防止氮素挥发损失;烘干之后进入回转冷却机,把颗粒温度降到接近室温,避免储存吸潮结块。冷却后的物料送入双层振动筛分机,分出合格颗粒、细粉和大块料。细粉直接回流造粒,大块料经过返料破碎机打碎之后重新参与造粒,形成闭环生产,降低原料损耗。
包膜包装单元包含转鼓包膜机和自动定量包装秤。合格颗粒送入包膜机,均匀喷涂防结剂,在颗粒表面形成保护膜,解决复合肥仓储结块问题。包装秤完成定量、装袋、缝包,配套皮带输送机输送成品,产量大的项目还可以增加码垛机,实现自动化码垛,减少人工。
除尘尾气处理与输送、自控配套同样不可缺少。破碎、配料、筛分、包装点位配置脉冲布袋除尘器,烘干尾气增设旋风除尘 + 水洗塔,满足环保排放要求。斗提机、皮带机负责各个工序物料转运,PLC 集中控制柜统一调控配料、蒸汽压力、主机转速、引风系统,方便操作人员实时调整参数,降低故障风险。
选型时需要注意,硫基复合肥腐蚀性更强,筒体、衬板材质要升级;小产能项目不建议盲目上蒸汽转鼓,锅炉运维成本偏高。整套设备组合起来,实现从原料到成品的连续生产,适合年产 3 万吨以上复合肥项目,也是目前肥料厂新建、技改优先选择的成熟方案。