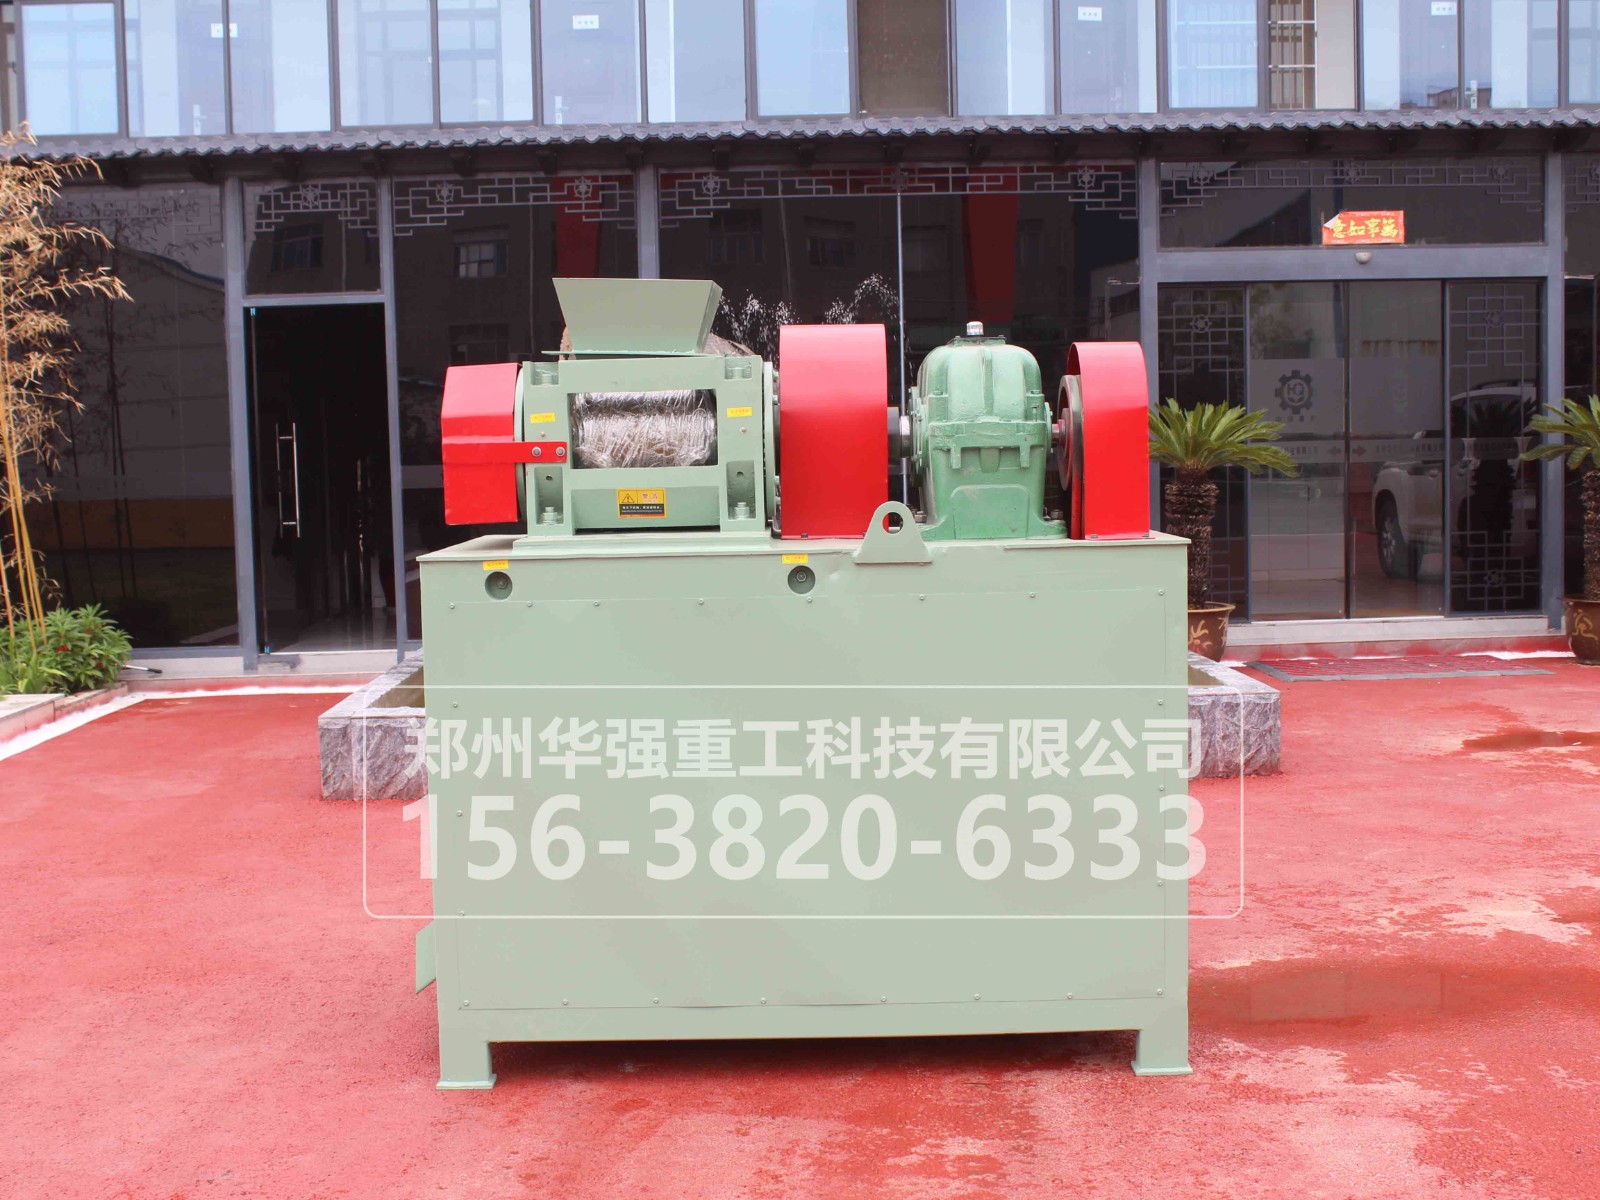
用对辊挤压造粒机做有机肥、复混肥,很常被问到的一个现场问题就是:挤出来的颗粒看着成形,手指一捏就碎,返料越积越多。很多人 反应调液压、加辊压,结果辊皮磨损快了,颗粒还是虚。其实这类「一捏就散」很少是单一原因——辊压不够是一层,物料没腐熟是另一层,中间还夹着含水率、细度、辊隙和喂料稳定性。先把结论摆清楚:对辊干法造粒靠的是把粉料压密实,物料本身「咬不住」,压力再大也压不出强度。
现场有个快判法:取刚出机的颗粒,看断面。
断面松散、有明显干粉空隙,轻捏掉粉 → 偏「压不实」:辊压不足、辊隙偏大、喂料波动。
颗粒表面有裂纹、手感发糠,但压痕清晰 → 偏「物料本身无粘性」:腐熟不到位、纤维太粗、含水偏低或缺少结合力。
同批料里一部分结实一部分散 → 先查喂料均匀性和水分分布,不急着动压力。
对辊挤压造粒机不是压力越大越好,但压力不足确实压不密实。
液压压力区间:有机肥常规可先落在 5–10 MPa,有机-无机复混料视硬度提到 10–20 MPa,按物料逐步微调,别一次拉满。
辊隙与对窝:新辊初始间隙参考 0.15 mm 左右,磨损后不建议超过 0.3 mm;换辊皮后必须重新对窝,单边偏磨会直接出夹生粒。
辊面状态:球窝磨出沟槽、粘料、刮料板间隙不对,都会让局部压力不够,颗粒大小不均、强度掉得快。
喂料稳定:预压螺旋忽快忽慢,挤压区料层厚度波动,压出来就是「一段实一段虚」。
没腐熟透的畜禽粪便,粗纤维硬、粘性差,勉强挤成球也是散的;腐熟过度又易发黏粘辊。
排查顺序建议固定:
腐熟度:闻味无粪臭、色深褐、纤维软化,发芽指数达标;
含水率:对辊干法不是越干越好,纯腐熟有机肥一般控 20%–25%,复混肥 15%–20%,手抓成团、轻碰即散很稳;
粉碎细度:过粗(粗纤维>2 mm)内部有断层,建议 60–80 目级;
配比粘性:牛粪、秸秆类可掺鸡粪、菌渣,或加 1%–5% 膨润土/淀粉类粘结剂提结合力。
空车对辊隙、对窝,确认两辊同步无偏磨;
取一批已知腐熟、水分均匀的料,先中压试跑;
出粒后不急调压力,先看是否粘辊、是否大小粒混杂;
压力从低到高阶梯试,记录每档成粒率与抗压;
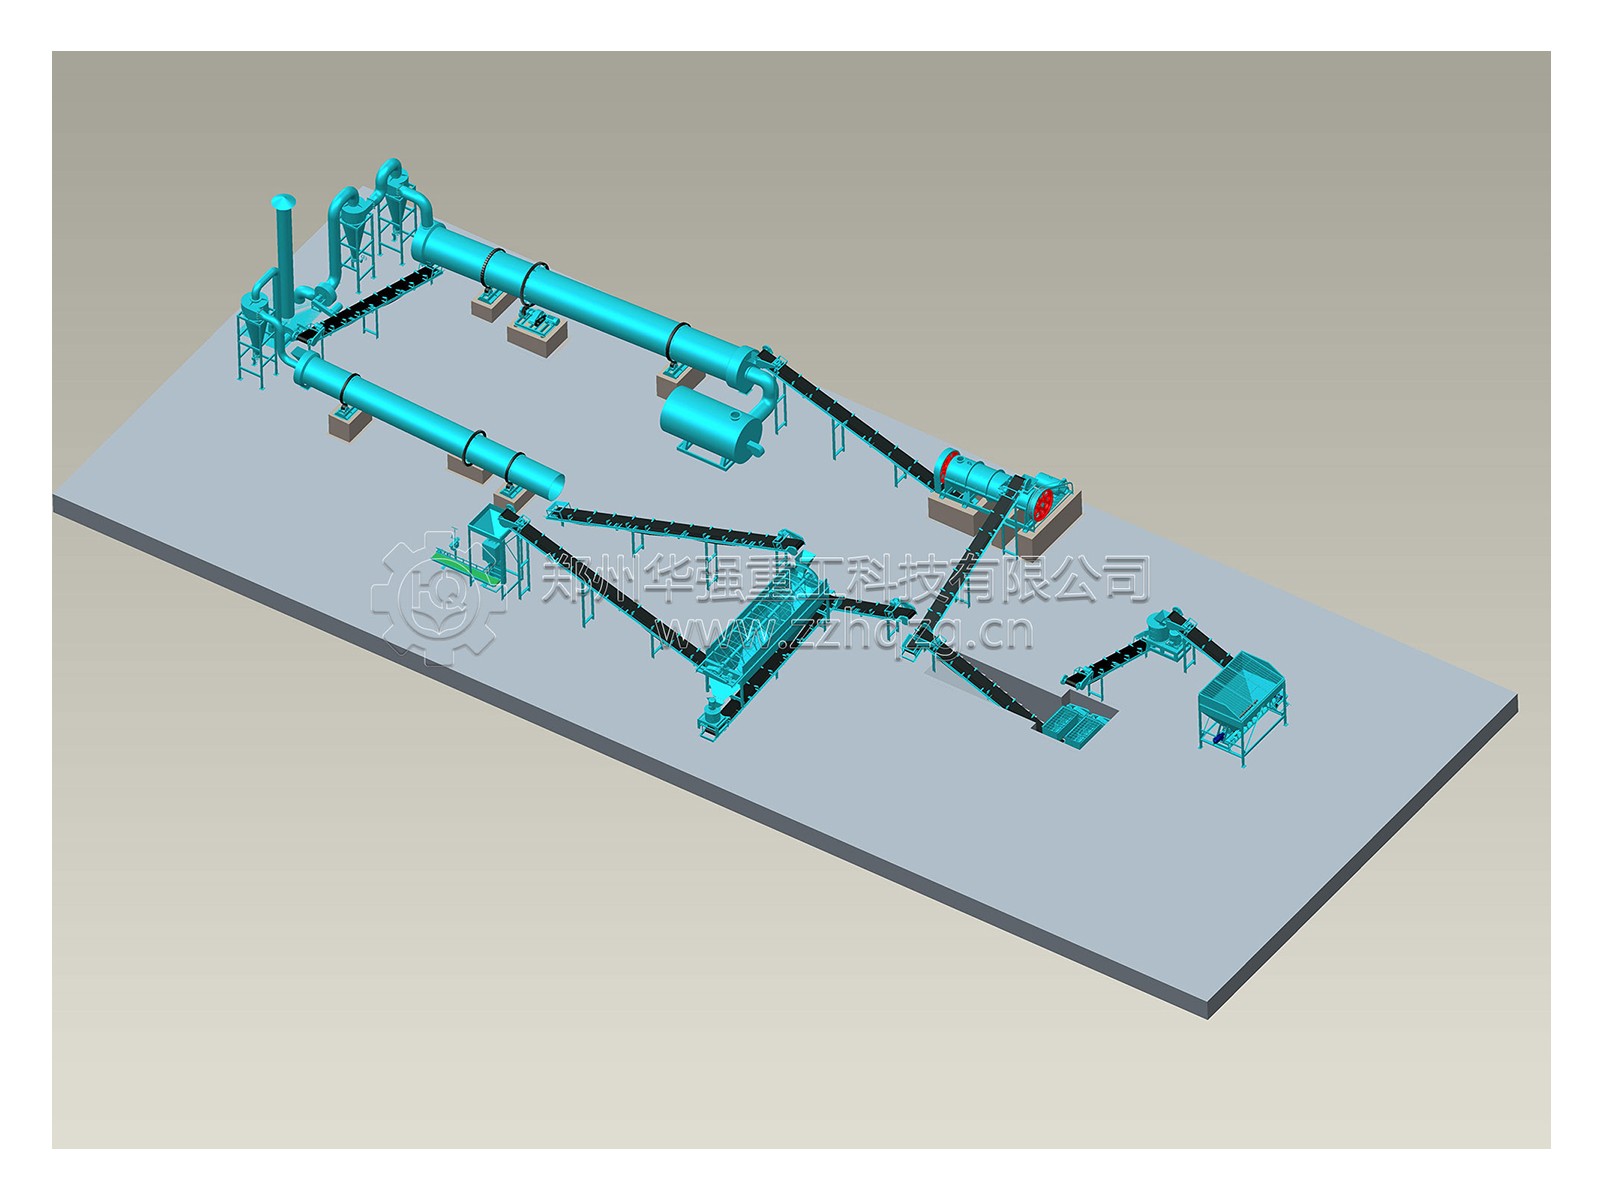
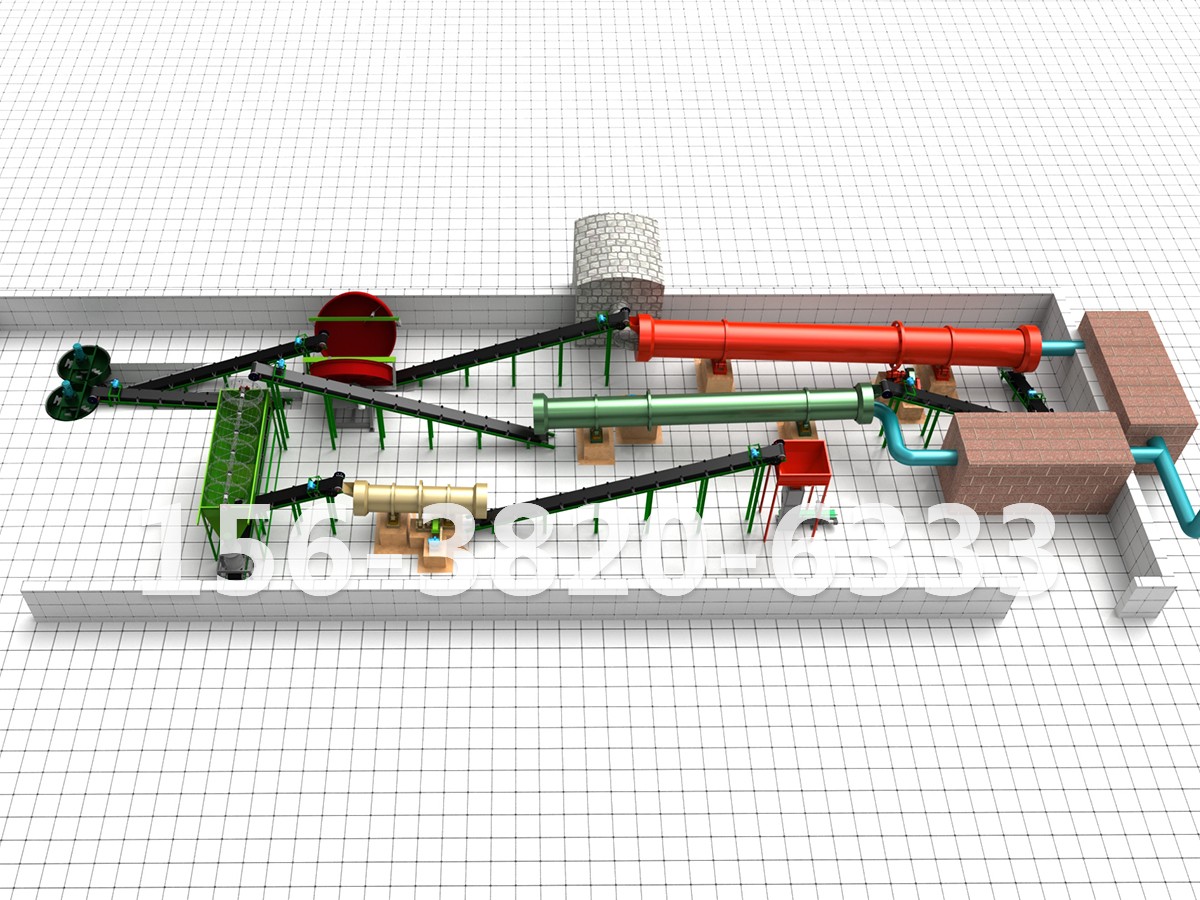
仍掉粉,回查前段自动配料与粉碎筛分,别只盯造粒机;
筛分返料单独测水分,返料含水偏高要掺干料回用。
对辊挤压造粒机颗粒一捏就散,别急着把锅全甩给辊压。先确认物料腐熟、水分、细度到位,再校准辊隙和压力,把「前段配料—粉碎—挤压」当成一条链看,颗粒强度才稳得住。对准备上有机肥生产线的厂子,造粒段省下的返料电费,往往比换一台主机更值钱。