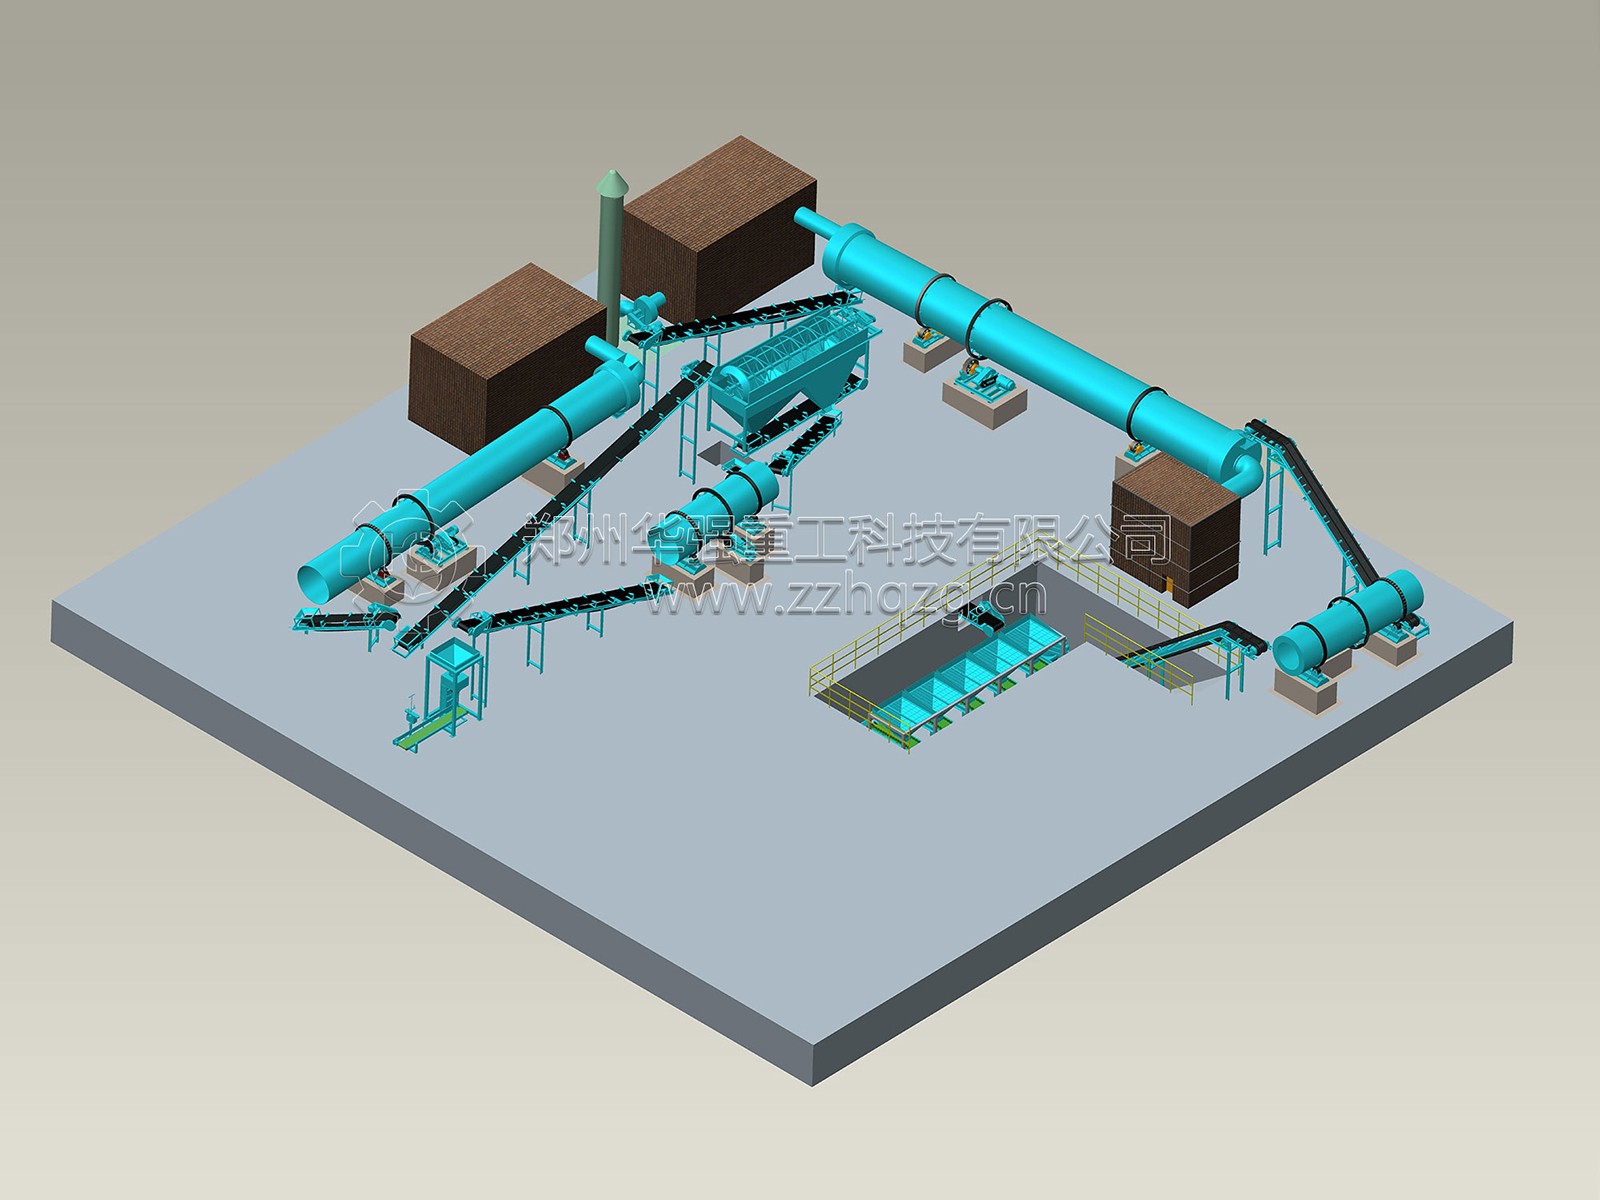
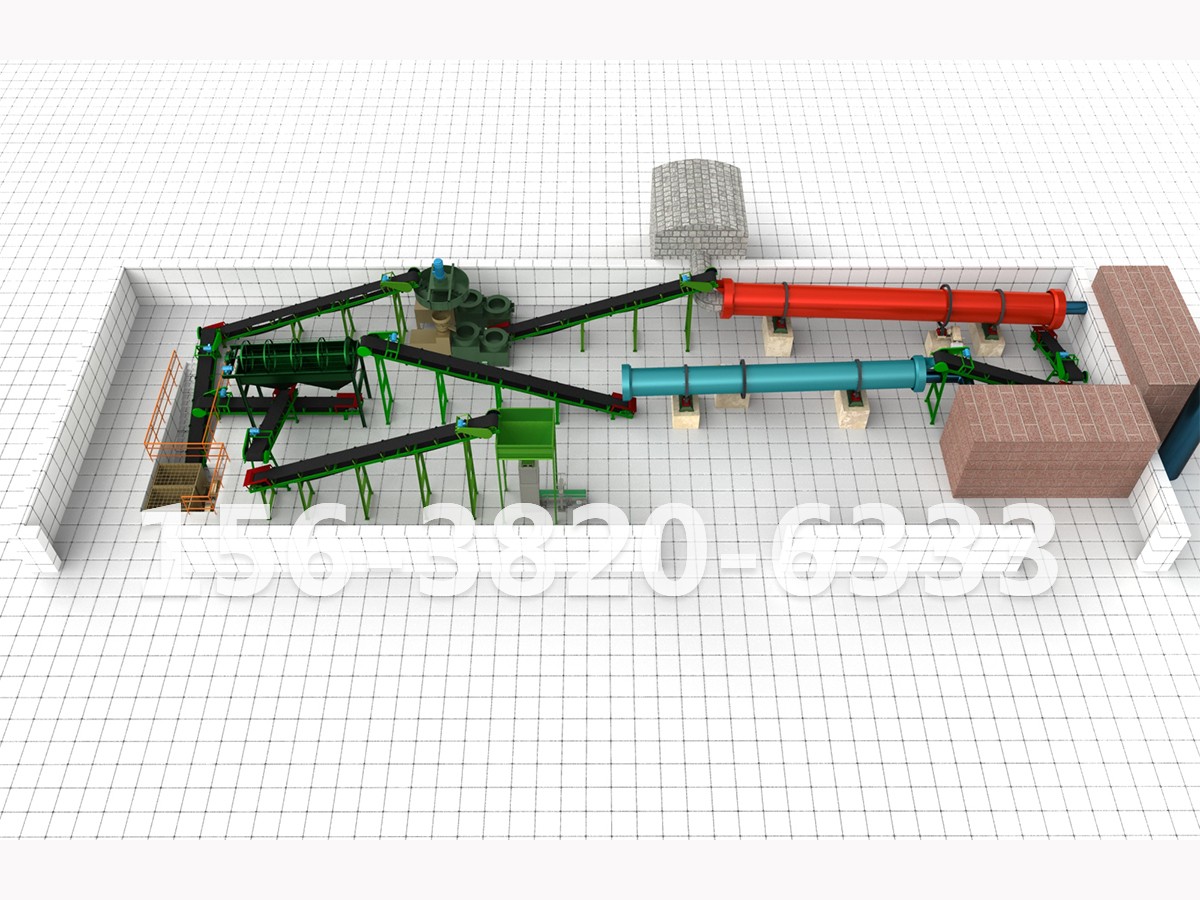
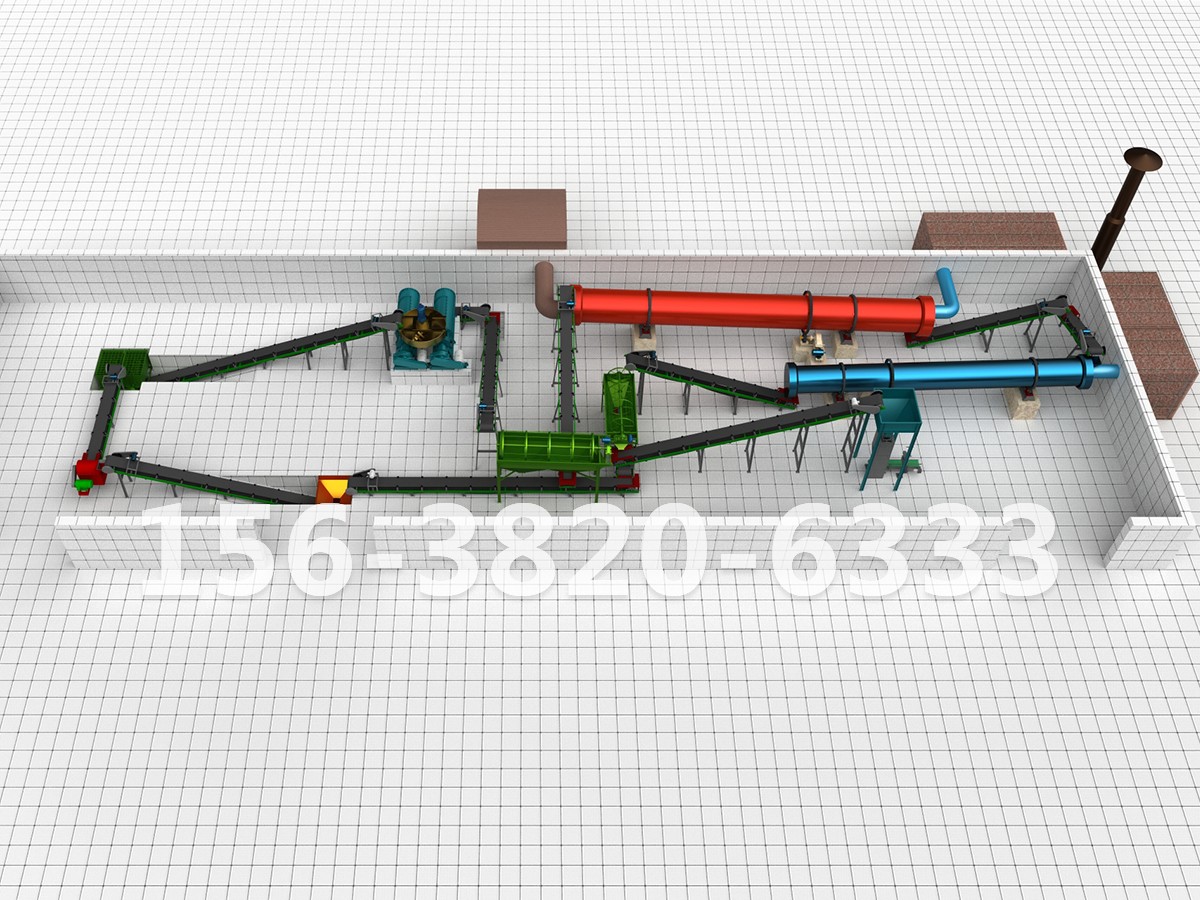
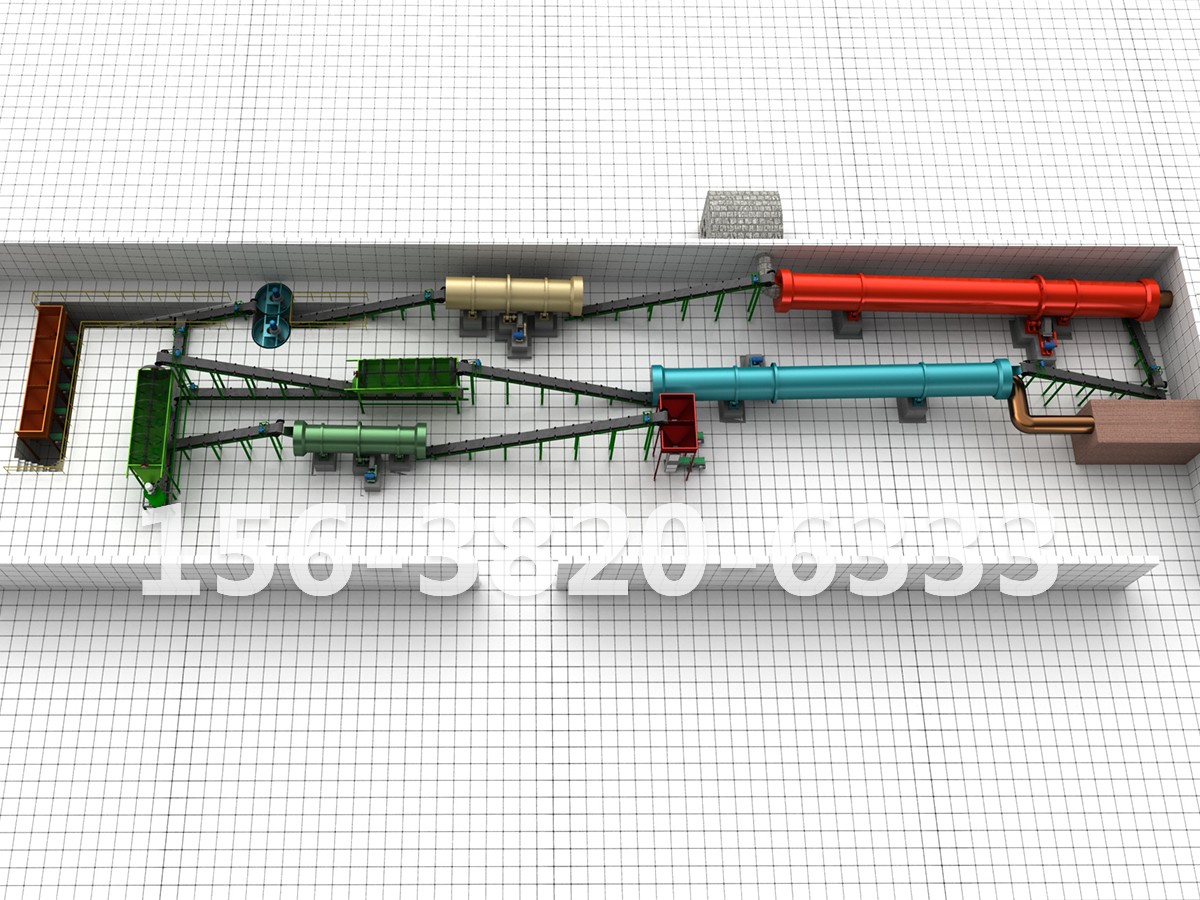
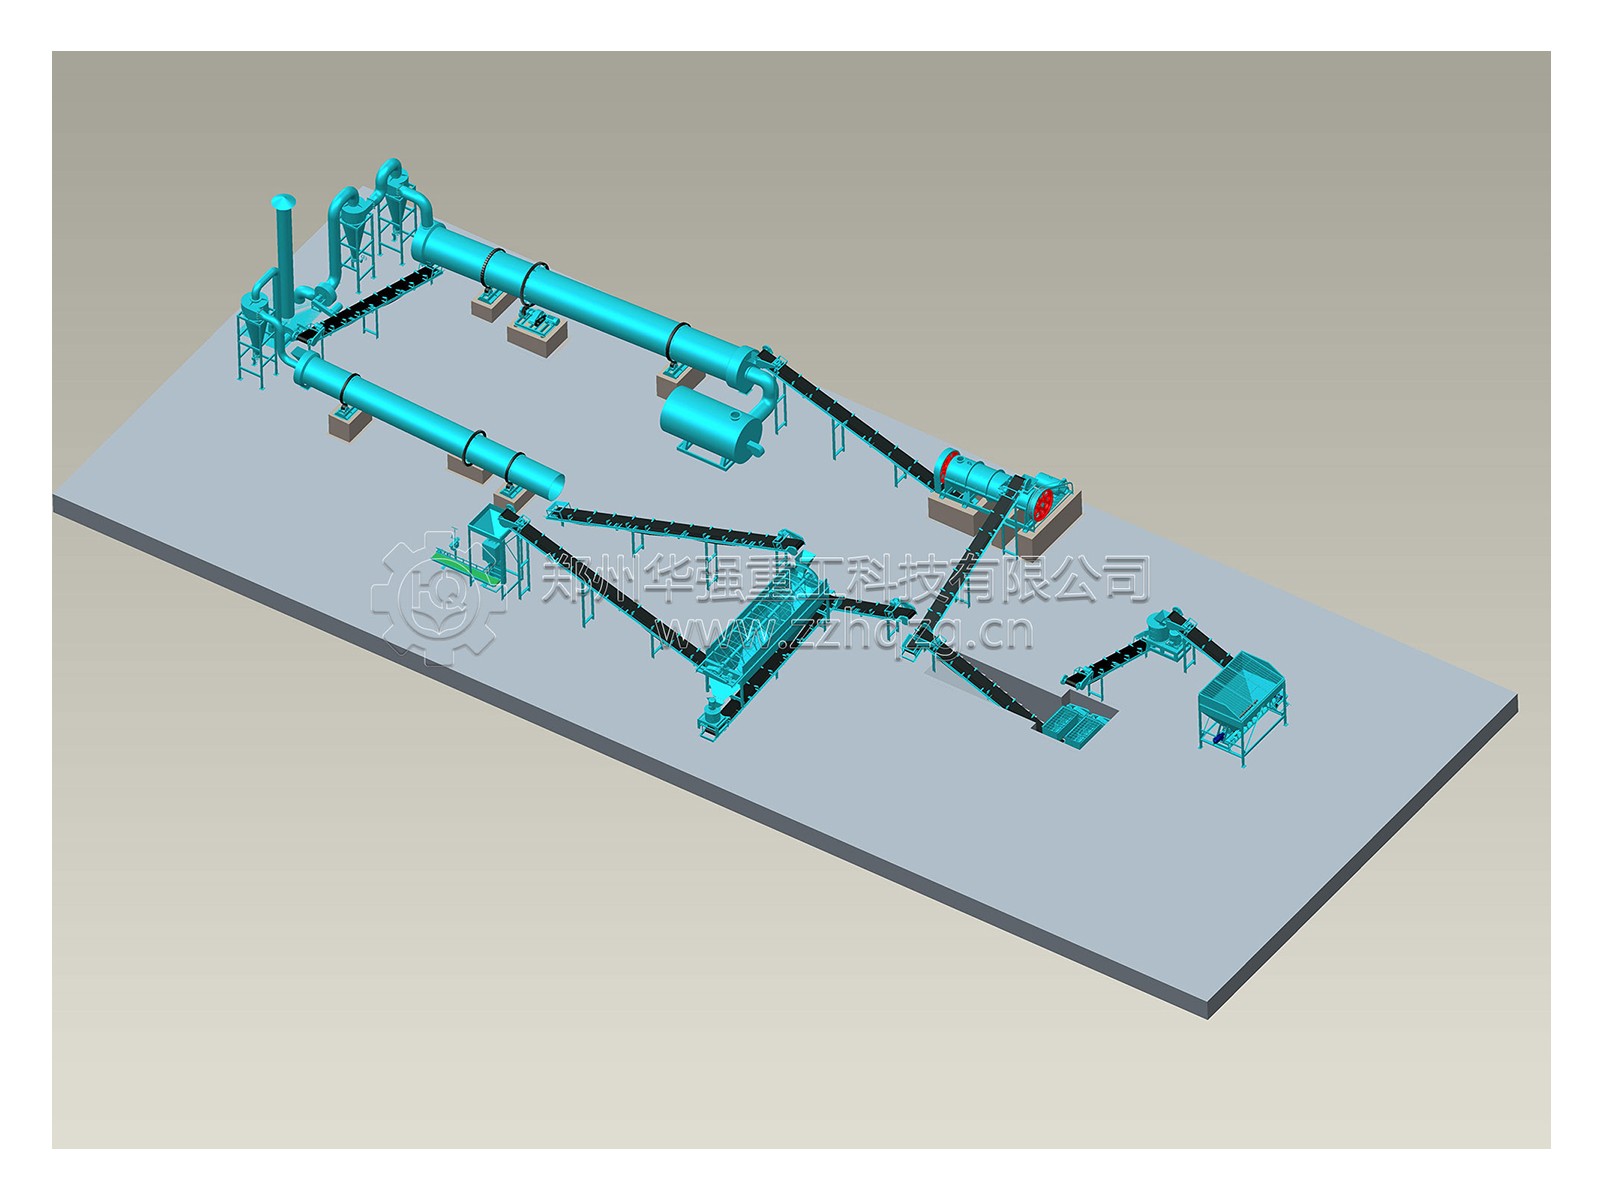
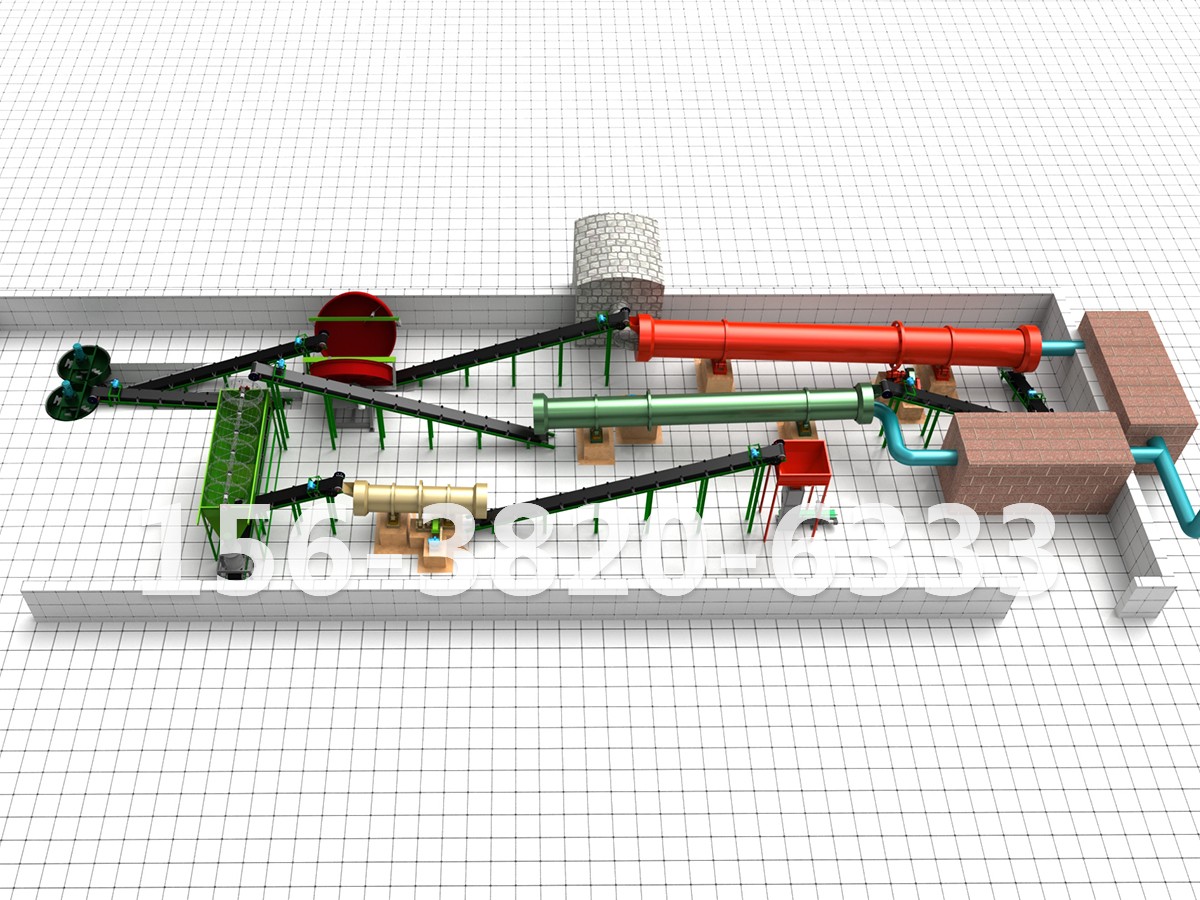
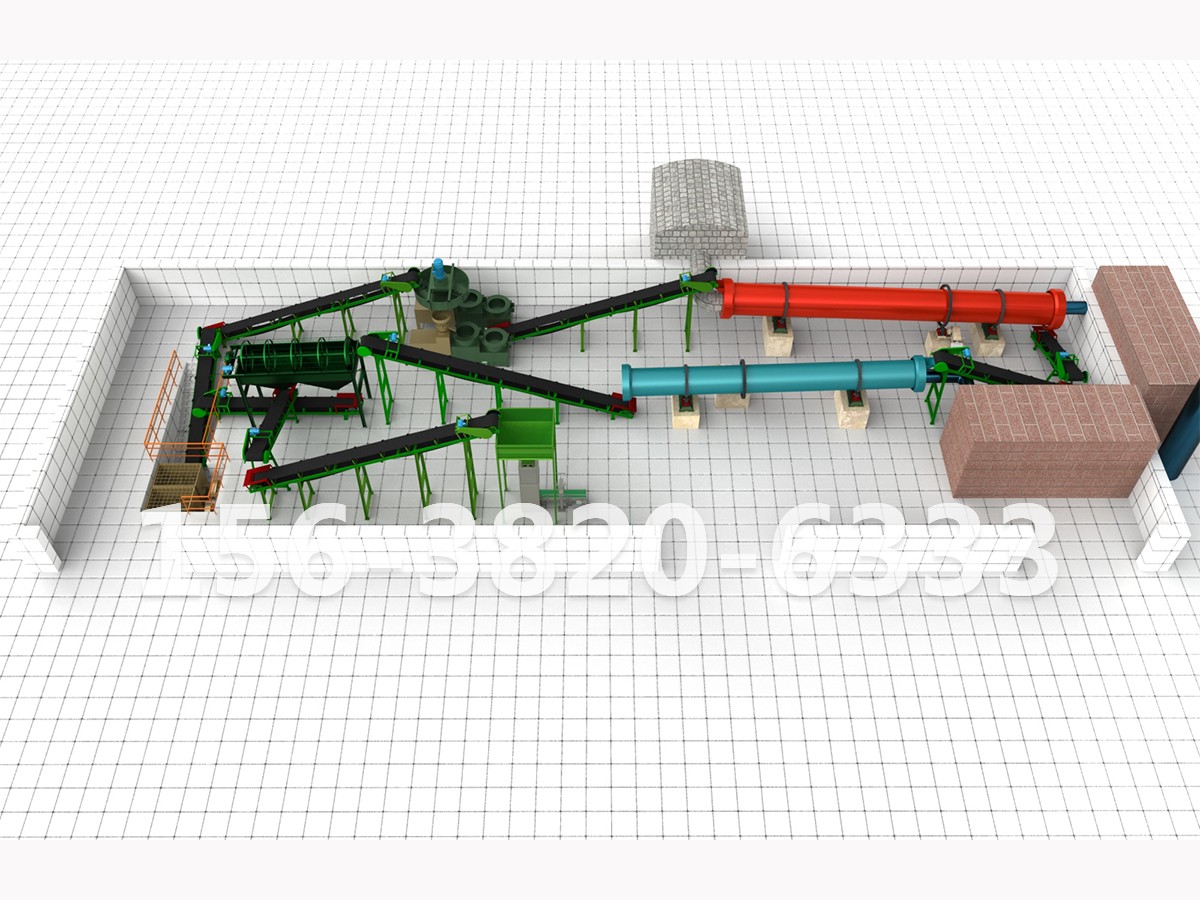
复合肥生产线的造粒、烘干、冷却、筛分、包膜五道工序,不是五个独立环节,而是一条“水分与温度接力传递”的链条。 前一道工序多留一分水,后一道就得多烧一分燃料;前一道温度没控住,后一道的强度、筛分效率和包膜效果都会连锁打折。把这五道工序串起来看,比逐台设备比较参数更有意义。
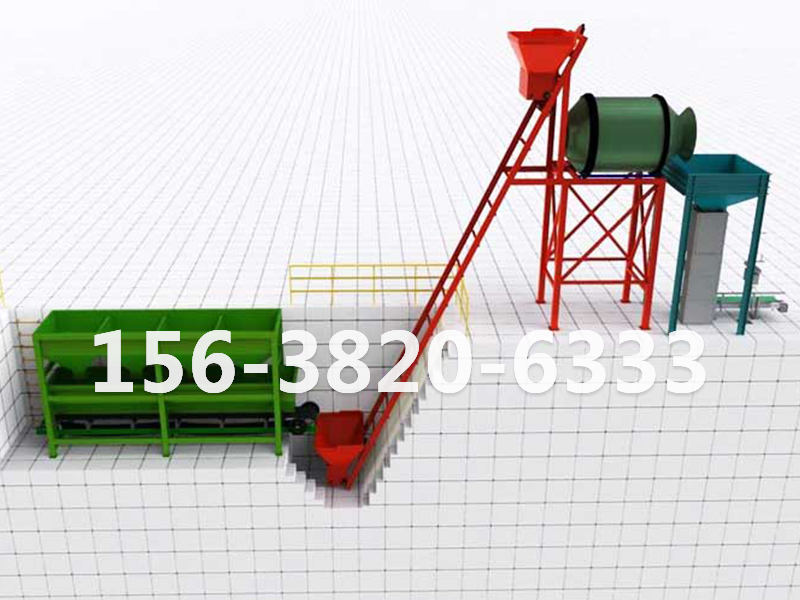
造粒:核心不是“压成球”,而是让液相量刚好够用。 转鼓造粒中,蒸汽的作用是把物料温度提到60—80℃,让尿素等高溶解度组分表面微熔,在低水分条件下产生粘结所需的液相,而不是靠多加清水来“和泥”。这个逻辑决定了两个关键控制点:入机物料的细度和初始水分必须稳定,混料水分偏高时液相过量,颗粒容易粘连成大块;偏低则成球率骤降。工况优化后,一次成球率可达80%以上,出口物料含水率控制在2%—4%,粒径集中在2—4mm。造粒段把含水率压得越低,烘干段的蒸发负荷就越小,这是整条线能耗的 道分水岭。
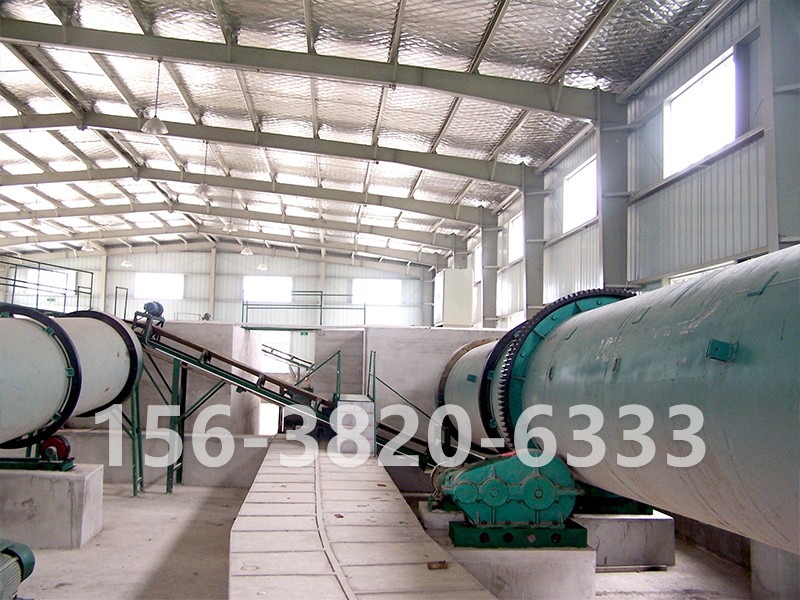
烘干:温度的上限不取决于设备能力,而取决于养分能承受多少。 滚筒烘干机的进气温度通常设在120—180℃,出料物料温度60—80℃,目标是把水分降到2%以下。但真正的红线在80℃:超过这个温度,铵态氮向氨气挥发的趋势明显增强,尿素也存在分解为缩二脲的风险。所以烘干段的设计思路不是“尽量烘快”,而是用停留时间(一般20—30分钟)和抄板抛洒来换取换热效率,让热风与颗粒充分接触,而不是靠拉高进气温度硬赶水分。颗粒内部的盐类在烘干过程中完成二次结晶,抗压强度才能稳定在12—18N/粒。
冷却:不冷透,前面烘得再好也会在包装袋里返潮。 烘干后的颗粒温度高,直接筛分和包装会因余热持续释放而结块。冷却工序的目标通常是将料温降至35℃以下或接近室温,冷却不足的颗粒在储存中吸湿返潮,筛分时也更容易堵网。冷却和烘干在热力学上是反向操作,但共用同一条物料路径,冷却效率不足会直接挤占筛分和包膜的稳定运行窗口。
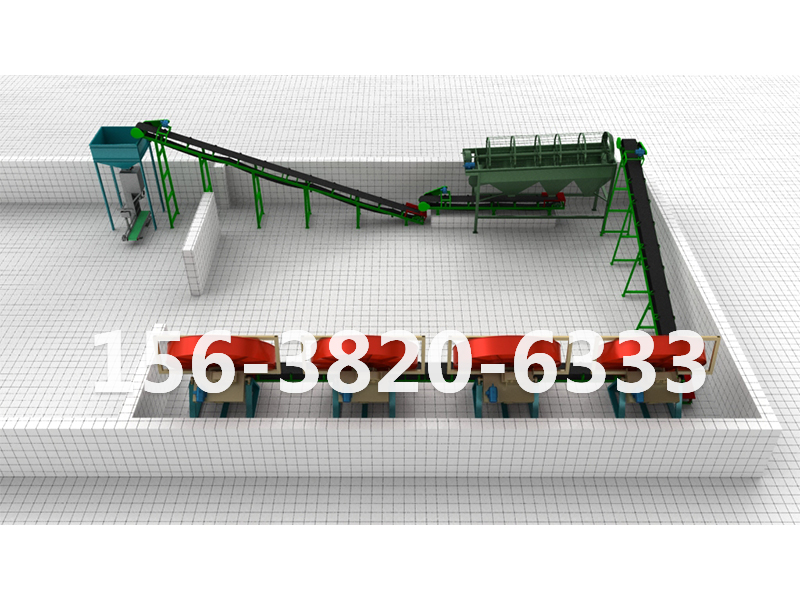
筛分:返料比是整条线是否“健康”的体检指标。 双层滚筒筛把大于4.75mm的大颗粒和小于2mm的细粉分别筛出,大颗粒破碎后返料,细粉作为晶核返回造粒,2—4mm的合格颗粒进入下一道工序。返料比稳定在1.5—3∶1,说明造粒段的成球率和粒径分布处于正常区间;返料比持续偏高,问题往往不在筛分机本身,而在造粒的液相控制和原料细度上。筛分不是“挑出好颗粒”那么简单,它同时承担着把不合格物料送回起点的循环调节功能。
包膜:完成后的一道工序,解决的是储存和运输中的“面子问题”。 合格颗粒进入包膜机后,包膜油经压缩空气雾化喷涂,包裹约1分钟,再用包膜粉涂布3—5分钟,使油和粉均匀附着在颗粒表面,起到防结块、增亮和改善流动性的作用。包膜油用量过少覆盖不全,过多则颗粒发黏、成本上升;包膜粉的计量精度同样关键,涂布不均会在成品堆存时出现局部板结。包膜不能改变颗粒的内在强度,它只是把前四道工序做出来的颗粒“保护住”。
五道工序的工艺设计,本质上是同一件事在不同位置上的延续:造粒控制水分的起点,烘干把水分拿掉同时守住养分,冷却把温度降下来为储存做准备,筛分把不合格品挡在成品之外,包膜给合格品加一层防护。任何一道工序为了“自己这一段好看”而放松控制,代价都会在下一段加倍出现。工序详解的价值,不在于记住几个温度数字,而在于理解每个数字背后在跟什么“较劲”。